- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

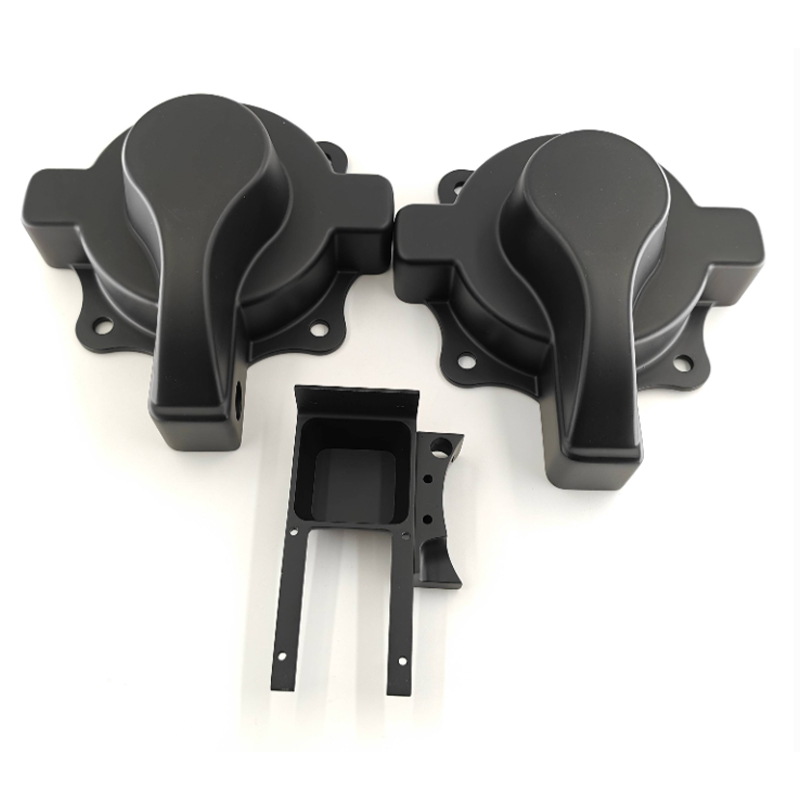
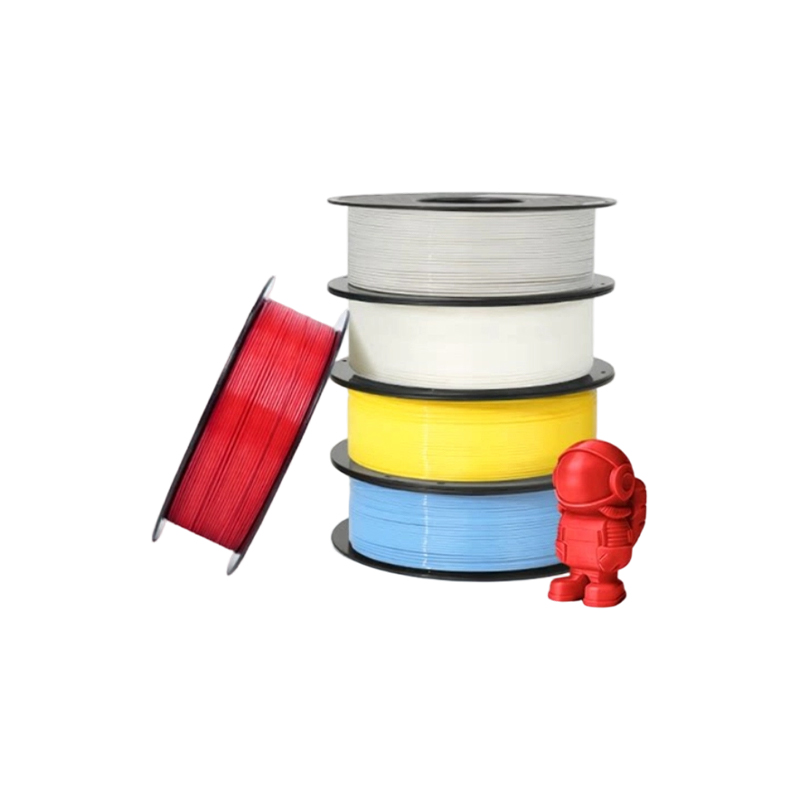
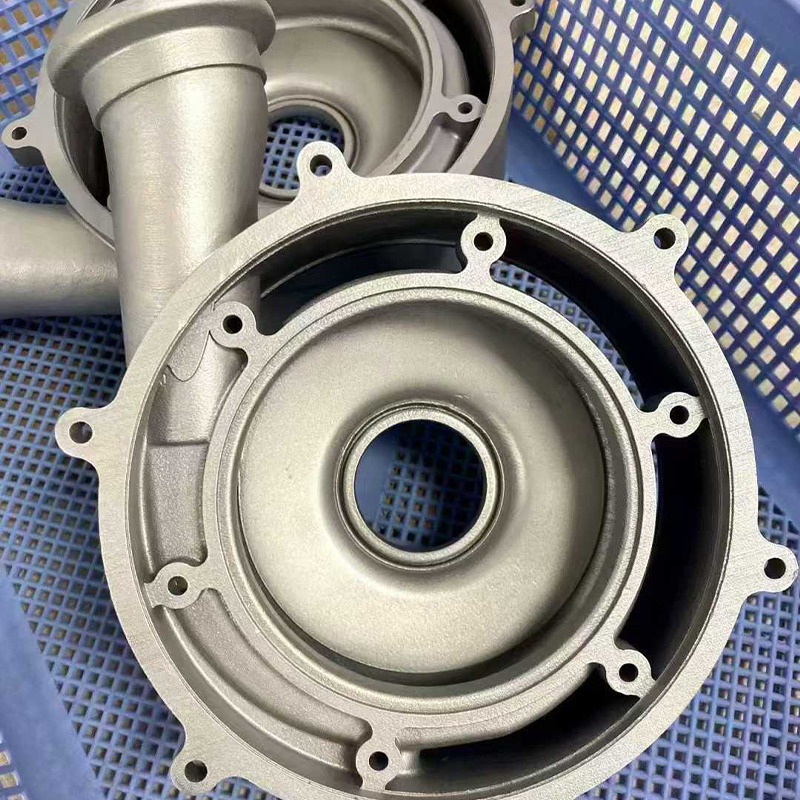
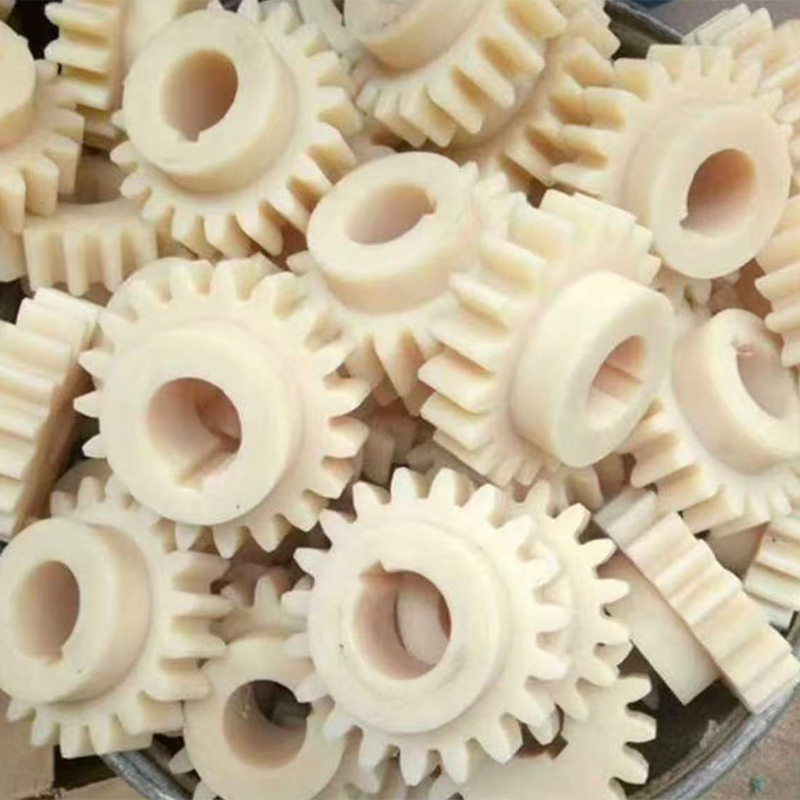
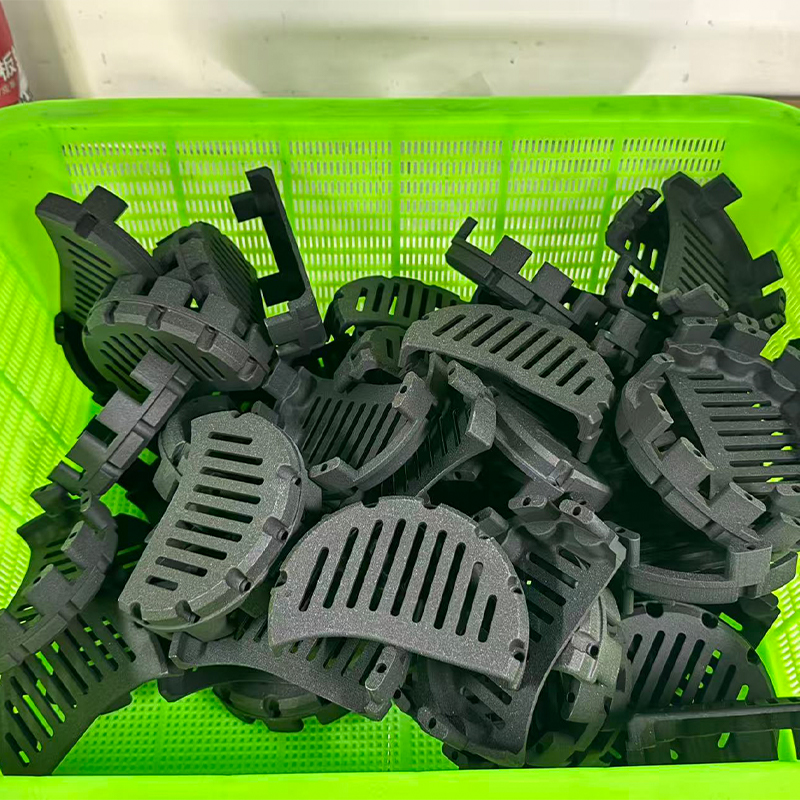
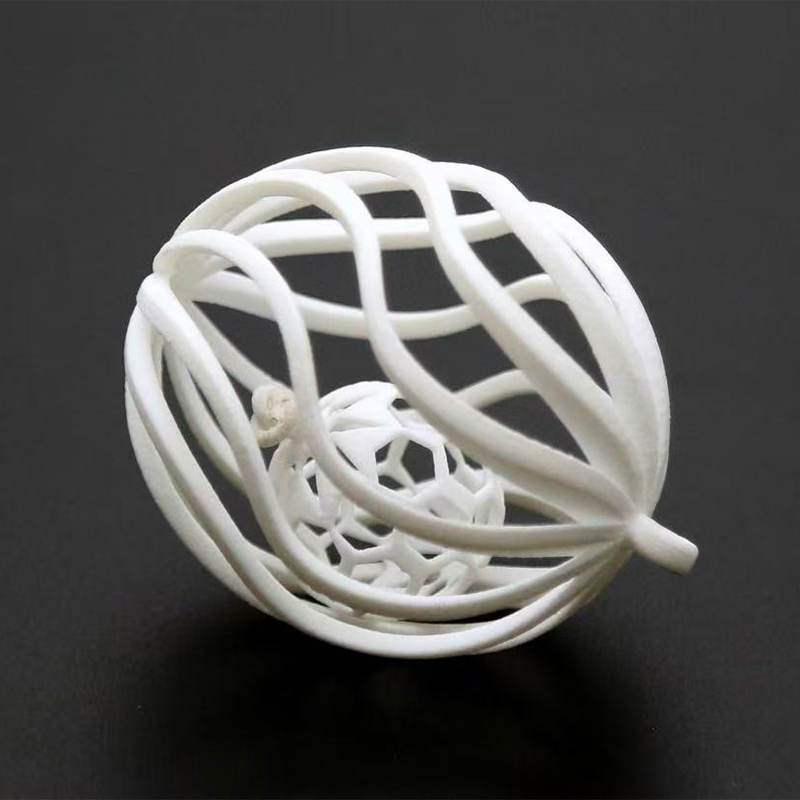
Kina 3D Printing Services og CNC Machining Manufacturer Guide
Det direkte svar: Hvad en integreret smart produktionsplatform faktisk leverer
Hvis du køber dele fra et Kina 3D-printtjenester Producent, den mest nyttige ting at vide er dette: procesruten har mindre betydning, end om én leverandør styrer hele kæden fra digital fil til færdig, inspiceret del . En køber, der sender en model til én leverandør til udskrivning, sender outputtet til en anden leverandør til bearbejdning og derefter lastbiler delene til en tredje leverandør til maling, mister typisk syv til tolv arbejdsdage til overdragelse alene, og hver overdragelse er et sted, hvor toleranceansvar bliver tvetydigt. En integreret smart produktionsplatform fjerner disse huller ved at holde designgennemgang, additiv fremstilling, subtraktiv bearbejdning, replikering af silikoneforme, overfladebehandling og dimensionsinspektion inde i ét produktionssystem med én kvalitetsrekord.
Rent praktisk betyder det en enkelt ingeniørsamtale i stedet for tre, ét sæt tegninger fortolket på én måde, og én part ansvarlig, når en boring kommer tilbage 0,05 mm overstørrelse. For ingeniører, der vurderer 3D-printtjenesteudbydere, er tjeklisten kort og konkret: Kan de udskrive i harpiks, nylon og metal; kan de følge den trykte del med CNC-bearbejdning på kritiske funktioner; kan de bygge bro til små batchvolumener uden hårdt værktøj; og kan de dokumentere det hele. En leverandør, der svarer ja til alle fire, tilbyder one-stop præcisionsfremstillingsløsninger snarere end en enkelt-proces jobshop.
Resten af denne artikel forklarer, hvordan hver egenskab fungerer, hvor hver enkelt af dem er det rigtige valg, hvilken nøjagtighed og leveringstid du realistisk kan forvente, og hvordan du vurderer en producent af CNC-bearbejdningstjenester i Kina eller en leverandør af industrielle 3D-printere i Kina, før du forpligter et program til dem. Hver anbefaling nedenfor er skrevet til en teknisk køber, der skal forsvare indkøbsbeslutningen internt.
Hvorfor Fragmented Sourcing koster mere, end det ser ud til
De fleste indkøbsteams sammenligner leverandører på den angivne linjepost for en enkelt operation. Denne sammenligning er ufuldstændig, fordi den virkelige byrde af en fragmenteret forsyningskæde ligger i mellemrummene mellem operationer: gennotering, ommontering, geninspektion, fragt mellem fabrikker og de ingeniørtimer, der bruges på at oversætte en leverandørs antagelser til en anden leverandørs sprog. En del, der kræver tryk, bearbejdning, perleblæsning og maling, passerer gennem fire planlægningskøer, når den er opdelt på fire leverandører, og køtiden er næsten altid længere end procestiden.
Konsolidering med en industriel 3D-printtjeneste, der også kører bearbejdning og efterbehandlingslinjer, ændrer regnestykket. Fixturdata oprettet til det udskrevne råemne genbruges til bearbejdningstrinnet. Materialecertifikater følger delen i stedet for at ankomme separat via e-mail. Afvigelser fanges på den station, der skabte dem, snarere end tre uger senere hos en downstream-leverandør. I typiske lavvolumenprogrammer reducerer konsolidering den samlede forløbne tid fra frigivet fil til inspiceret del med 35 til 50 procent , også når de enkelte procestider er uændrede.
Hvor dagene egentlig bliver af
Nedenstående diagram sammenligner typiske forløbne gennemløbstider for almindelige procesruter, målt fra det øjeblik, en fabrikationsfil frigives til det øjeblik, dele pakkes til forsendelse. Det er arbejdsdage for et enkelt job i en normalt belastet butik, ikke teoretiske minimumskrav.
Flere ting er værd at læse ud af dette diagram i stedet for at skimme forbi det. For det første er harpiksudskrivning den hurtigste vej til et fysisk objekt, hvilket er grunden til, at en 3d-modeludskrivningstjeneste forbliver standarden for tidlige form- og pasformvurderinger, hvor mekanisk belastning endnu ikke er et problem. For det andet konvergerer metaladditive dele og rustfrit stål bearbejdede dele på nogenlunde samme gennemløbstid, fordi begge er domineret af efterbehandling snarere end af det primære formningstrin: metaltryk har brug for stressaflastning, understøttelsesfjernelse og ofte færdigbearbejdning, mens rustfri bearbejdning kræver langsommere fremføringer, flere værktøjsskift og afgratning. For det tredje er silikoneformruten den længste enkeltvej på kortet, men det tal dækker halvtreds færdige kopier i stedet for én, så dens tid pr. styk er langt den laveste af de seks. For det fjerde er kløften mellem aluminium og rustfri bearbejdning ikke en planlægningsartefakt, men en fysisk, og enhver leverandør, der citerer dem som identiske, har ikke tænkt over jobbet. Endelig forbedres ingen af disse tal meget ved at vælge en hurtigere maskine; de forbedres ved at fjerne ventetiden mellem trinene, hvilket er præcis, hvad en integreret platform er designet til at gøre.
Kompetencerne bag professionelle 3D-printtjenester
Udtrykket 3D-printtjenester dækker over en familie af processer, der kun deler ideen om byggemateriale lag for lag. Deres tolerancer, overfladeegenskaber, materialeegenskaber og økonomiske sweet spots er enormt forskellige, og at vælge den forkerte er den mest almindelige årsag til skuffelse blandt førstegangskøbere. En kvalificeret kinesisk producent af Custom 3D Printing Service vil ikke blot acceptere en fil og udskrive den på hvilken maskine der er inaktiv; den vil spørge, hvad delen skal overleve, hvor mange der er brug for, og hvad der sker med delen, efter at den forlader byggekammeret.
Harpiksprocesser for visuel og dimensionel troskab
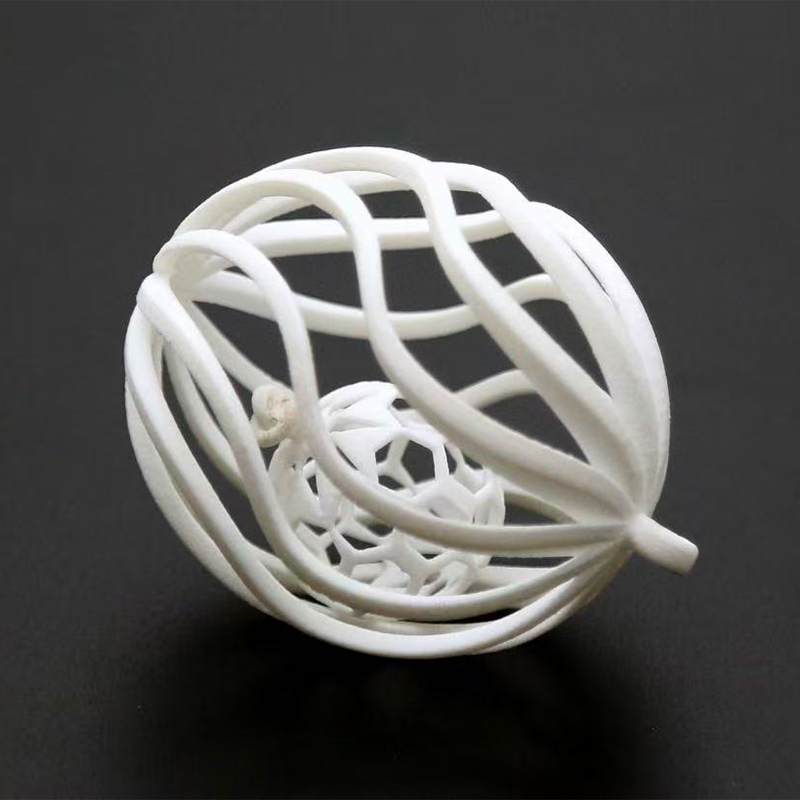
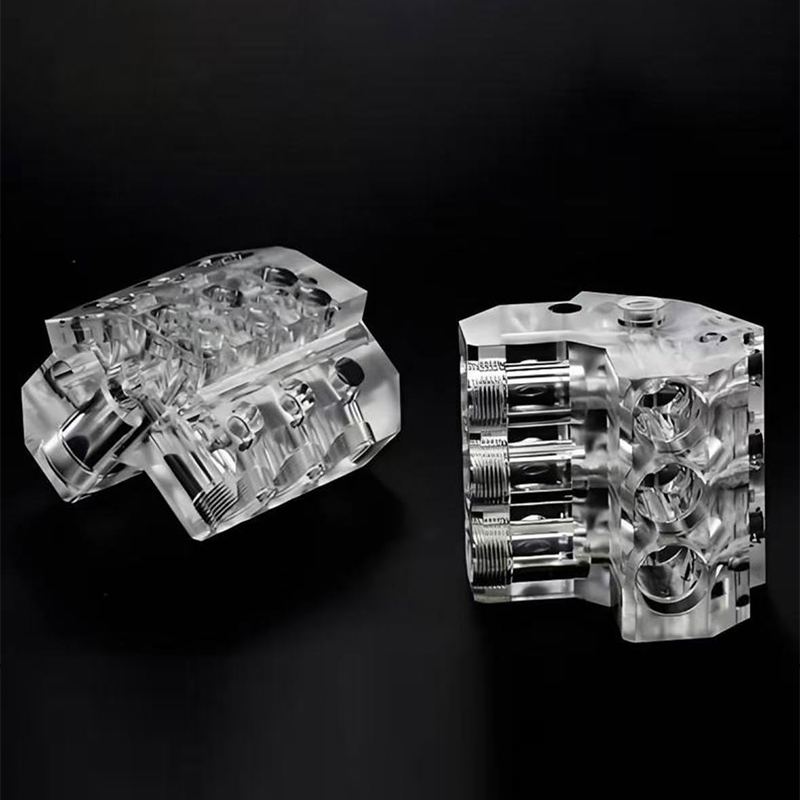
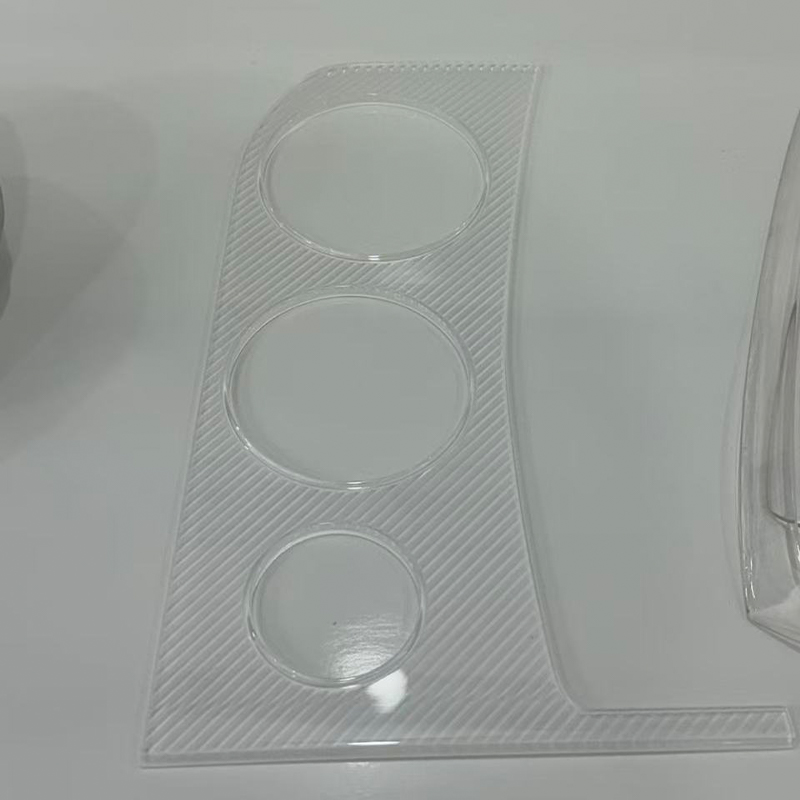
Stereolitografi og relaterede harpiksteknologier producerer de glatteste as-built overflader, der er tilgængelige i additiv fremstilling, med laghøjder almindeligvis mellem 0,025 mm og 0,1 mm. Det gør dem til det rigtige værktøj til udseendemodeller, transparente lysledere, fine gitterstrukturer og mastermønstre bestemt til silikoneforme. Afvejningen er mekanisk: standardharpikser er forholdsvis sprøde og mister stivhed, når de holdes ved forhøjet temperatur, så en harpiksdel er generelt en kommunikationsenhed eller et mønster snarere end en bærende komponent. Tekniske harpikser med højere varmeafbøjning og forbedret sejhed indsnævrer dette hul, og de er den korrekte specifikation, når en trykt del skal håndteres gentagne gange i en testrig.
Nylonpulverprocesser til funktionelle dele
Powder-bed nylon processer bygges uden støttestrukturer, som frigør designeren til at bygge kompleks geometri, interne kanaler og levende hængsler, som ingen anden rute kan producere økonomisk. Dele kommer ud med en ensartet mat finish og isotropiske egenskaber nok til at fungere som ægte funktionelle komponenter: beslag, kanaler, huse, jigs og slutbrugsdæksler. Glasfyldte og kulstoffyldte nylonkvaliteter øger stivhed og dimensionsstabilitet for armaturer, der skal holde et datum under klembelastning. For ingeniører er den vigtige egenskab ikke overskriftstrækstyrke, men evnen til at indlejre snesevis af uens dele i en enkelt bygning og modtage dem alle i det samme fire-dages vindue .
Fremstilling af metaladditiv til geometri, der ikke kan bearbejdes
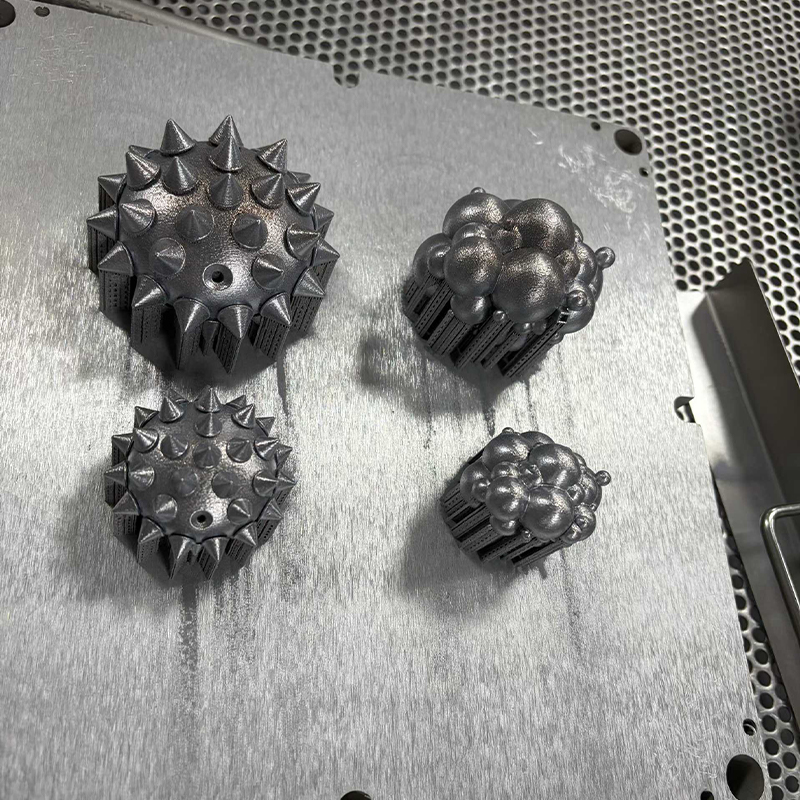
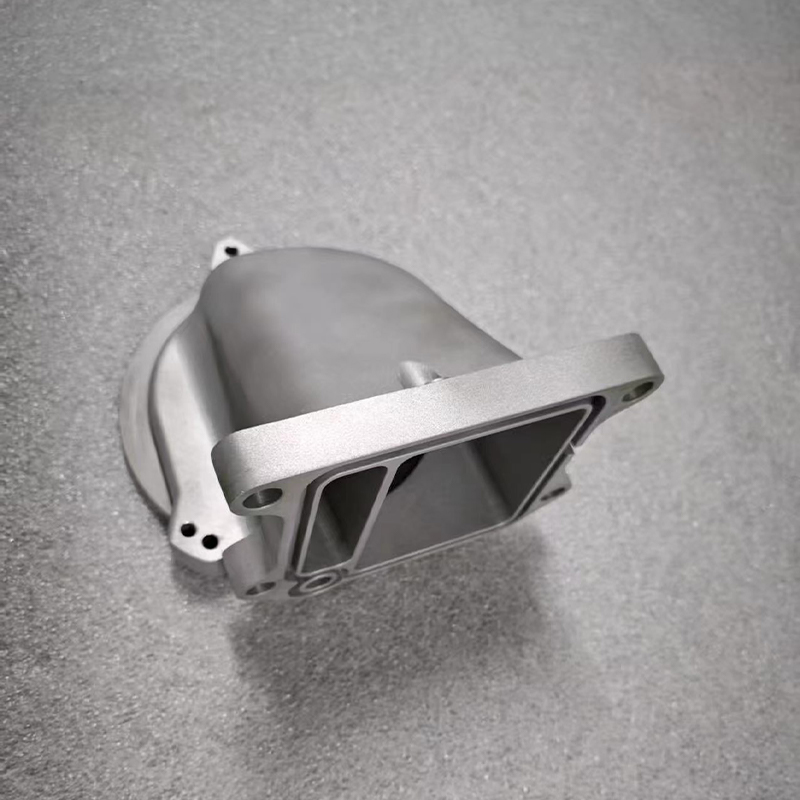
Metaltryk fortjener sin plads, når en del indeholder konforme kølekanaler, indvendige manifolds, topologioptimerede belastningsveje eller tyndvæggede gitter, som en fræser simpelthen ikke kan nå. Aluminiumslegeringer, rustfri kvaliteter, værktøjsstål og titanium behandles alle rutinemæssigt. Den disciplin, der adskiller en seriøs leverandør fra en afslappet leverandør, er efterbehandling: korrekt spændingsaflastning, før delen forlader byggepladen, kontrolleret fjernelse af støtte, varm isostatisk presning, hvor porøsitet er vigtig, og færdigbearbejdning af hver tætningsflade, lejesæde og gevindhul. Et metaltryk, der ikke er færdigbearbejdet, bør aldrig behandles som en præcisionskomponent.
Matchningsproces til krav: En sammenligningstabel
Tabellen nedenfor opsummerer den praktiske konvolut for hver rute, da den normalt leveres af en industriel 3D-printertjeneste, der også driver bearbejdnings- og støbelinjer. Tolerancer er angivet som typisk opnåelige på veldesignet geometri, ikke som absolutte grænser, og de antager, at delen er blevet gennemgået for fremstillingsevne, før jobbet frigives.
| Proces rute | Typisk tolerance | Som bygget overflade | Materiale familie | Økonomisk batch |
|---|---|---|---|---|
| Resin SLA | ±0,1 mm | Ra 3-6 µm | Standard og ingeniørharpiks | 1-20 |
| Nylon pudderseng | ±0,2 mm | Ra 10-15 µm | PA12, PA11, fyldt nylon | 1-500 |
| Metal laser pulver seng | ±0,2 mm | Ra 8-20 µm | Aluminium, rustfrit, værktøjsstål, titanium | 1-100 |
| 3-akset CNC-bearbejdning | ±0,02 mm | Ra 1,6-3,2 µm | Aluminium, stål, messing, ingeniørplast | 1-2000 |
| 5-akset CNC-bearbejdning | ±0,01 mm | Ra 0,8-1,6 µm | Aluminium, rustfri, titanium, superlegering | 1-2000 |
| Replikation af silikoneform | ±0,15 mm | Spejler mesteren | PU-harpikser, der simulerer ABS, PP, gummi | 20-200 |
Læs tabellen for kolonne i stedet for efter række. Tolerancekolonnen viser, hvorfor færdigbearbejdning efter udskrivning ikke er valgfri for præcisionsfunktioner: den bedste additivtolerance på listen er stadig en størrelsesorden løsere end rutinemæssig 5-akset bearbejdning . Overfladesøjlen forklarer, hvorfor malede kosmetiske dele næsten altid starter som harpiksmaster eller bearbejdede emner i stedet for nylontryk. Batch-kolonnen er den, købere oftest ignorerer, og det er den, der afgør, om et program forbliver rentabelt, når mængderne vokser.
3D-udskrivningstjeneste i stor skala: Bygning ud over standardkonvolutten
Efterspørgslen efter en stor 3d-printtjeneste er vokset hurtigere end maskinbyggeri, og det praktiske svar på overdimensioneret geometri er sjældent en enkelt enorm maskine. Det er intelligent sektionering: opsplitning af modellen langs planer valgt af strukturelle og kosmetiske årsager, udskrivning af segmenterne parallelt og limning eller mekanisk sammenføjning af dem med lokaliserede funktioner, der er designet ind i opdelingen. Udført godt, en sektioneret del er stærkere og mere lige end et enkelt stykke print af samme størrelse, fordi hvert segment oplever mindre termisk gradient under opbygningen.
Diagrammet nedenfor sammenligner den længste enkeltdimension, der rutinemæssigt kan opnås på hver rute, før sektionering bliver nødvendig. Det er et kapacitetskort, ikke en rangordning, og det viser, hvorfor en storstilet 3d-printtjeneste og en bearbejdningsafdeling er naturlige partnere snarere end konkurrenter.
Dette diagram betaler omhyggelig læsning for alle, der angiver overdimensionerede dele. Storformatekstrudering når den største dimension i et enkelt stykke af enhver vist additivrute, hvorfor den dominerer applikationer som kontrolarmaturer, formværktøjer, mock-up kabinetter og støberimønstre, hvor dimensionstolerance i tiendedele af en millimeter er acceptabel. Portalfræsning når næsten lige så langt, mens tolerancerne holdes omkring tyve gange snævrere, så de to processer er ofte parret: udskriv bulkformen, og bearbejd derefter datums og matchende flader på den samme platform. Metalpulverbelægningssystemer sidder i den lave ende af størrelsesaksen, hvilket er den største enkeltstående begrænsning for anvendelse af metaladditiv og grunden til, at store metalsamlinger normalt udskrives som segmenter og sammenføjes. Nylon og industriel harpiks optager det midterste bånd og dækker komfortabelt de fleste huse til forbrugerprodukter og bilinteriørkomponenter i ét stykke. Den praktiske konklusion er det byggekuvert skal behandles som et designinput fra den første CAD-session, ikke som en begrænsning opdaget ved tilbud .
Brugerdefinerede CNC-bearbejdningstjenester: Hvor præcision faktisk skabes
Additiv fremstilling skaber geometri; bearbejdning skaber præcision. Enhver kinesisk CNC-bearbejdnings-OEM-leverandør, der er værd at engagere, bør være i stand til uopfordret at forklare, hvordan de holder position mellem operationer, hvordan de kompenserer for værktøjsslid på tværs af en batch, og hvordan de verificerer den første artikel, før de frigiver resten. Disse tre svar afslører mere om reel kapacitet, end en liste over maskinmærker nogensinde vil.
Serviceovervejelser ved bearbejdning af aluminium
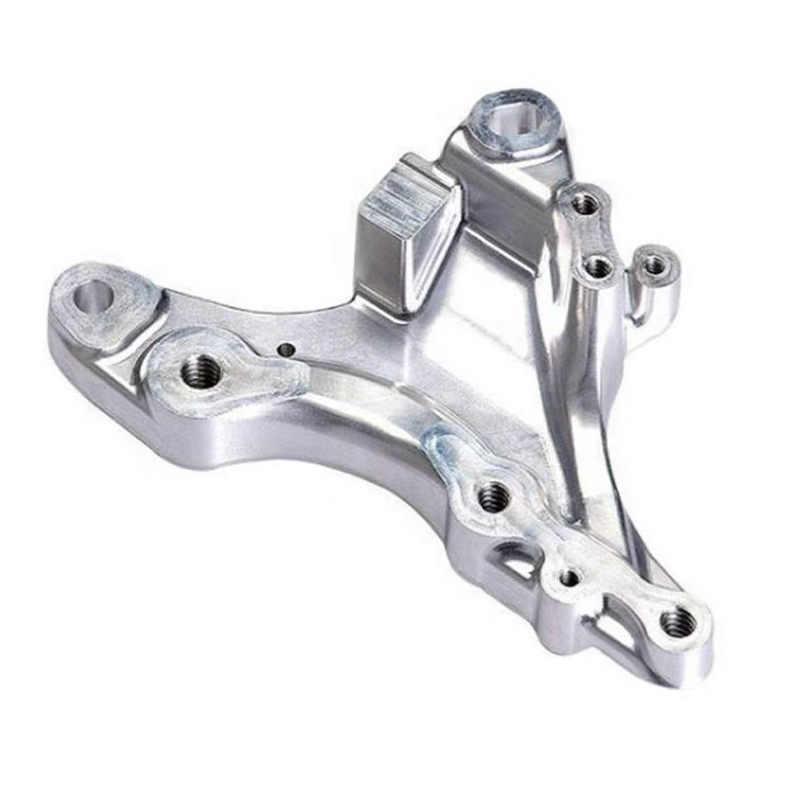
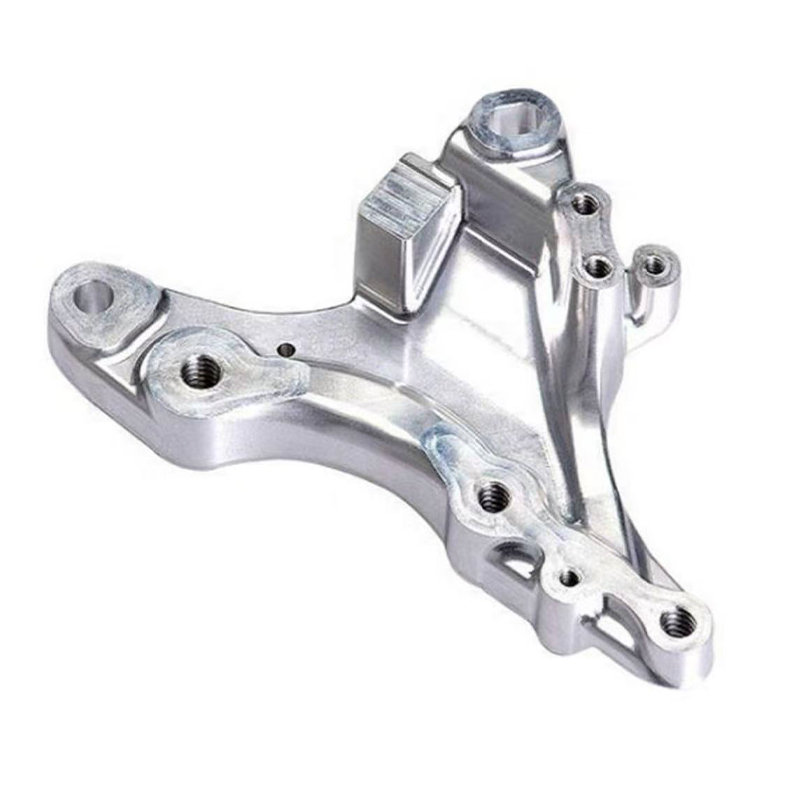
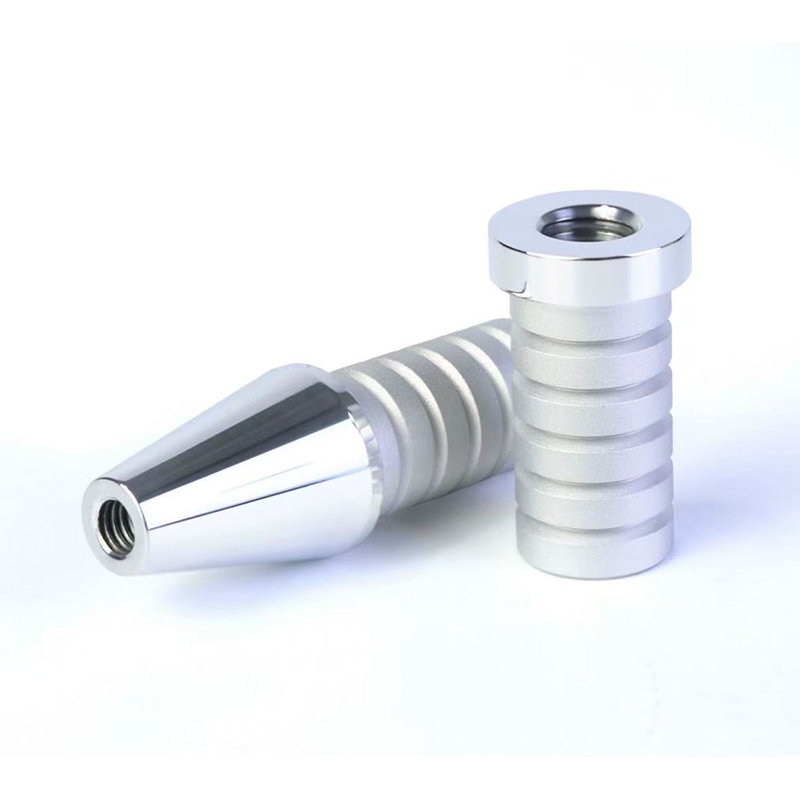
Aluminium forbliver arbejdshesten i prototype- og lavvolumenproduktion, fordi det skærer hurtigt, holder tolerancen godt og accepterer en bred vifte af finish. En effektiv cnc-service af aluminium lægger vægt på tre detaljer, der adskiller acceptable dele fra fremragende dele: spånevakuering i dybe lommer, hvor skæring af spåner efterlader vidnemærker; vægtykkelse i forhold til spændekraft, fordi tynde vægge afbøjes og derefter springer tilbage uden for tolerance; og det korrekte valg mellem 6061, 7075 og 5052 alt efter om prioriteringen er bearbejdelighed, styrke eller formbarhed. En velplanlagt aluminiumsdel kan bevæge sig fra råvare til færdig komponent i en enkelt opsætning på en 5-akset maskine, hvilket eliminerer den stack-up fejl, som tre separate opsætninger ville introducere.
Rustfrit stål og hårdere metal cnc-tjenester
Cnc-bearbejdningstjenester i rustfrit stål kræver en anden tankegang. Arbejdshærdning betyder, at et værktøj, der holder sig eller gnider i stedet for at skære, vil skabe et hærdet lag, der ødelægger næste gennemløb. Varmestyring, stiv fastgørelse, skarpere værktøjsgeometri og bevidste fremføringsstrategier betyder alt mere end rå spindelhastighed. For 316 og duplex kvaliteter kan cyklustiden være to til tre gange så stor som en tilsvarende aluminiumsdel, hvorfor ærlige leveringstider fra en rustfri leverandør er længere, og hvorfor et tilbud, der ignorerer forskellen, bør stilles spørgsmålstegn ved.
Hvorfor 5-akset cnc-bearbejdningstjenester ændrer designsamtalen
Samtidig fem-akset arbejde gør det muligt for fræseren at nærme sig arbejdsemnet fra kontinuerligt varierende vinkler. De tekniske fordele er konkrete: kortere, mere stive værktøjer når dybe funktioner uden at snakke; underskæringer og sammensatte vinkler bearbejdes uden brugerdefinerede armaturer; og vigtigst af alt, funktioner, der skal være koncentriske i forhold til hinanden, er skåret i én opsætning, så deres forhold defineres af maskinen snarere end af en operatørs genspænding. For komplekse huse, pumpehjul, manifolder og medicinske instrumenter er dette forskellen mellem en del, der samles, og en del, der næsten samles.
Sammenligning af de tre kerneruter på de kriterier, der betyder noget
Ingeniører vælger sjældent en proces på en enkelt akse. Radardiagrammet nedenfor scorer de tre kerneruter, der tilbydes af en fuldserviceplatform på tværs af seks kriterier, der konsekvent optræder i indkøbsbeslutninger, på en skala fra et til fem. Den er tænkt som beslutningshjælp til den første samtale i et projekt, når processen endnu ikke er fastlagt.
Formerne fortæller en klarere historie end de enkelte partiturer. 3D-print danner en høj, smal profil, der topper på geometrisk frihed og hastighed i ét stykke, mens den falder væk på tolerance og finish, hvilket netop er signaturen på en proces, der bruges til tidlig iteration og til former, der ikke kan skæres. CNC-bearbejdning danner en bred, afbalanceret profil med sine stærkeste punkter på tolerance, materialeudvalg og finish, hvilket bekræfter dens rolle som ruten, der gør et koncept til en kvalificeret komponent. Replikering af silikoneforme sidder mellem de to, og bytter lidt nøjagtighed for evnen til at producere snesevis af identiske kosmetiske dele fra én master. Det er afgørende, at de tre polygoner overlapper i stedet for at bygge ind, hvilket betyder, at ingen enkelt proces dominerer, og det rigtige svar for de fleste rigtige programmer er en sekvens snarere end et valg. Den praktiske implikation er, at en leverandør, der kun tilbyder én af disse tre former, kun kan tjene én fase af et produkts liv , mens en integreret platform kan bære den samme del fra konceptmodel til pilotbatch uden at skifte leverandør.
Replikering af silikoneform: Broen mellem prototype og produktion
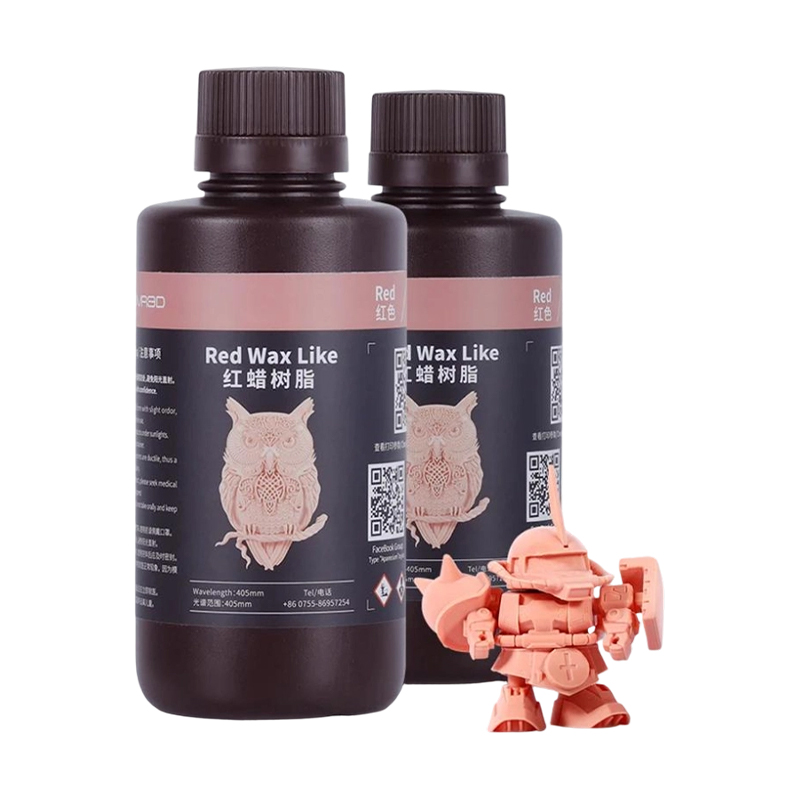
Mellem engangsudskrivning og hårdt stålværktøj er der et hul, der overrasker mange programmer. Et team har brug for halvtreds eller hundrede dele til et feltforsøg, en certificeringsindsendelse eller en handelslancering, men mængden kan ikke retfærdiggøre en produktionsstøbeform, og tidslinjen kan ikke absorbere værktøjets ledetid. Replikering af silikoneforme, også kaldet vakuumstøbning eller urethanstøbning, udfylder dette hul præcist.
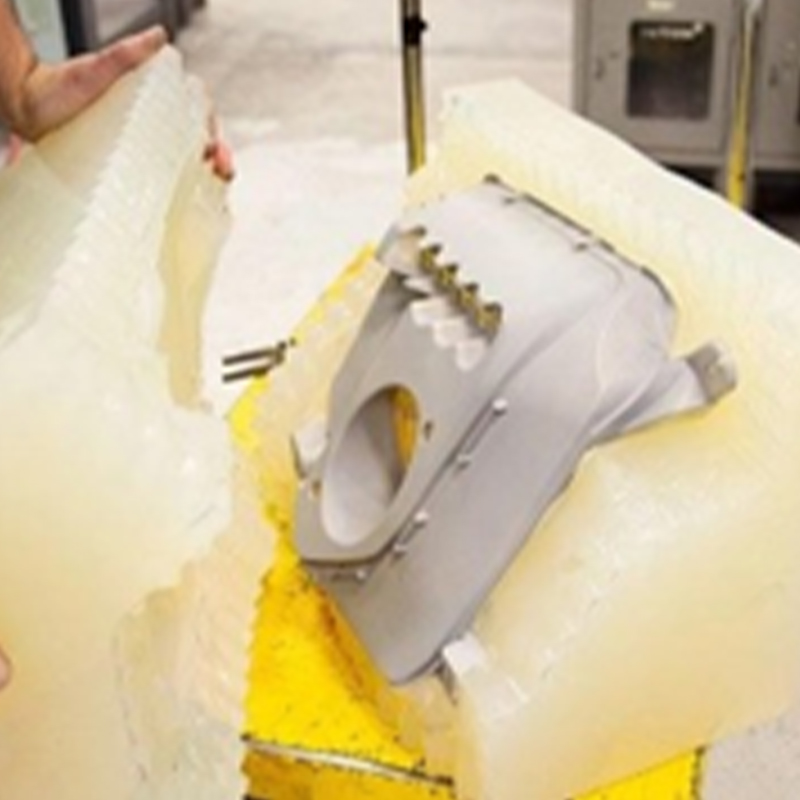
Arbejdsgangen er ligetil. Et mastermønster fremstilles, typisk ved højopløsnings-harpikstryk eller ved bearbejdning, og færdigbehandlet til den nøjagtige overflade, den sidste del kræver, fordi silikonen vil trofast kopiere hver eneste detalje, inklusive fejl. Mesteren er ophængt i en ramme og indkapslet i flydende silikone, som hærdes og derefter skæres op langs en nøje planlagt skillelinje. Polyurethanharpikser udvalgt til at simulere ABS, polypropylen, gummi, glasfyldt nylon eller transparent akryl hældes derefter under vakuum ind i hulrummet. En enkelt form giver typisk efter mellem 20 og 25 kvalitetskopier, før dimensionsforskydning kræver et nyt værktøj , så der er planlagt en ordre i hundrede stykker omkring fire eller fem støbeforme, der kører parallelt.
Diagrammet nedenfor viser gennemsnitlige produktionstimer pr. færdig del, efterhånden som batchstørrelsen vokser, hvilket er den klareste måde at se, hvor hver rute tjener sin plads.
Fem observationer følger af disse kurver. Ved et parti af én er silikonestøbning langt den mindst effektive måde, fordi hele formfremstillingsindsatsen er opkrævet til et enkelt stykke, hvorfor ingen støber en enkeltstående. Med ti stykker er silikonekurven kollapset dramatisk og sidder allerede tæt på de to andre, hvilket viser, hvor hurtigt skimmelsvampeafskrivning virker til købers fordel. Ud over halvtreds stykker flader alle tre kurver ud, hvilket betyder, at inkrementel volumen ikke længere ændrer indsatsen per del meget, og beslutningen skifter til materialeegenskaber og tolerance i stedet. 3D-printkurven er den fladeste i hele serien, hvilket er dens støjsvage fordel: den er forudsigelig i enhver mængde, uden værktøjstrin at planlægge rundt. CNC-kurven fortsætter med at falde blidt forbi to hundrede stykker, fordi programmering og fastgørelse er engangsbestræbelser spredt over en voksende serie, hvilket er grunden til brugerdefinerede cnc-bearbejdningstjenester bliver ofte den mest effektive rute ved præcis de mængder, hvor prototyping-metoder stopper med at skalere .
Overfladebehandling: Trinnet, der bestemmer opfattet kvalitet
En dimensionelt perfekt del med en inkonsekvent finish vil blive bedømt som en fiasko af alle, der ikke holder en skydelære. Overfladebehandling er derfor ikke kosmetisk dekoration; det er det stadie, hvor ingeniørarbejde bliver synligt, og det bør specificeres med samme strenghed som en toleranceforklaring.
De vigtigste behandlinger, der er tilgængelige inden for en one-stop platform, og hvad hver enkelt faktisk er til, er beskrevet nedenfor.
- Slibning og polering, som fjerner laglinjer fra trykte dele og forbereder enhver overflade til maling eller plettering.
- Perle- og sandblæsning, som giver en ensartet mat tekstur, der skjuler mindre værktøjsmærker og giver belægninger en mekanisk nøgle.
- Spraymaling i glans, satin, mat, soft-touch og teksturerede systemer, matchet til en medfølgende farvereference snarere end til en verbal beskrivelse.
- Anodisering til aluminium, som tilføjer et kontrolleret oxidlag for korrosionsbestandighed og farve uden meningsfuld dimensionsændring.
- Pulverlakering til stål- og aluminiumsdele, der har brug for en tyk, slagfast film.
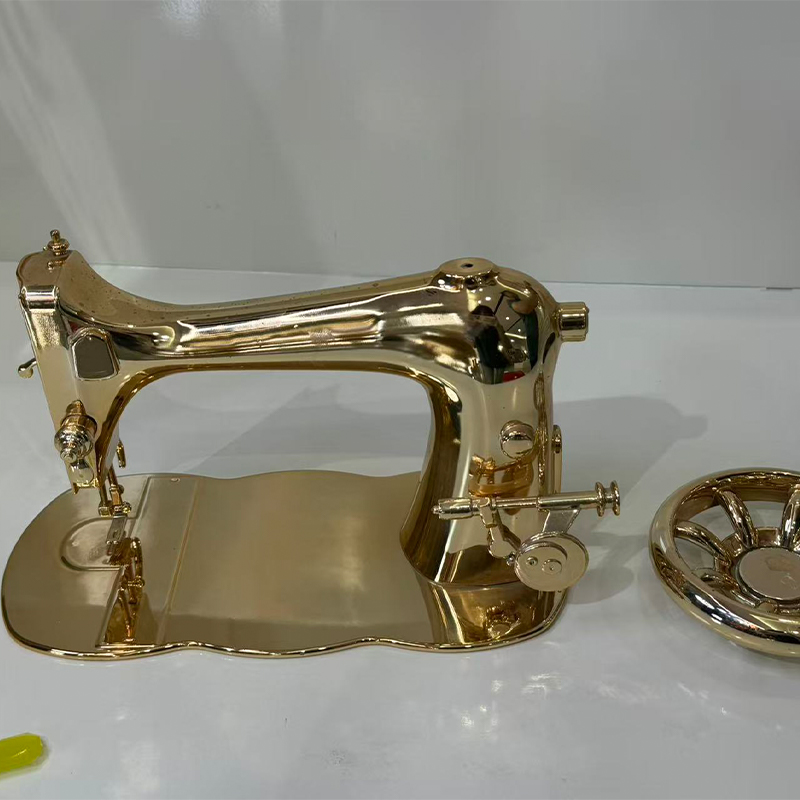
- Galvanisering og vakuummetallisering til reflekterende og dekorative overflader på både metal- og plastunderlag.
- Serigrafi, pudetryk og lasermærkning til logoer, legender og sporbarhedskoder.
To discipliner adskiller god afslutning fra middelmådig afslutning. Den første er maskering: gevind, lejeboringer, tætningsflader og elektriske kontaktområder skal beskyttes, så filmopbygningen ikke opbruger den tolerance, som maskinmesteren arbejdede for at opnå. Et typisk malingssystem tilføjer 30 til 60 mikrometer pr. overflade, hvilket er nok til at forvandle en behagelig glidende pasform til en interferenspasning hvis det påføres en umaskeret boring. Den anden er farvekontrol under standardiseret belysning, fordi en farve, der er godkendt under værkstedslysstofrør, ikke matcher under udstillingsbelysning, og efterbearbejdning på det tidspunkt er smertefuldt for alle.
Hvilket arbejde ankommer faktisk til en one-stop platform
At forstå den typiske blanding af projekter, der håndteres af en etableret leverandør, hjælper en køber med at vurdere, om deres eget krav er rutine eller exceptionelt for den pågældende butik. Fordelingen nedenfor afspejler et repræsentativt mønster af indgående arbejde på tværs af industrikunder.
Denne distribution bærer flere lektioner for købere. Funktionel prototyping er fortsat den største enkeltkategori, hvilket bekræfter, at de fleste dele, der forlader en moderne platform, er beregnet til at blive testet i stedet for blot at blive set på, og derfor skal bygges af materialer med meningsfulde mekaniske data. Slutbrugsdele med lav volumen udgør den næststørste blok, og deres vækst er det klareste bevis på, at additiv- og broprocesser er flyttet ud af modelværkstedet og ind i reel produktion. Designvalideringsmodeller tegner sig stadig for omkring en femtedel af indtaget, hvilket afspejler, hvor meget værdi teams fortsætter med at lægge på at holde en fysisk genstand under en gennemgang. Værktøjs- og formmestre er en mindre, men teknisk krævende andel, fordi mastermønstre skal færdiggøres til standarden for den sidste del, før replikering begynder. Eftermarked og reservedele repræsenterer det hurtigst voksende segment i mange sektorer, da digital lagerbeholdning fjerner behovet for at oplagre langsomtgående komponenter, og en leverandør, der beholder validerede procesfiler, kan reproducere en udgået del år efter den oprindelige kørsel .
Sådan evaluerer du en 3D-printservicefabrik i Kina, før du forpligter dig
At vælge blandt 3d-printtjenesteudbydere og bearbejdningsleverandører er en struktureret øvelse, ikke en instinktiv. Rækkefølgen nedenfor afspejler den rækkefølge, som spørgsmålene faktisk betyder noget, og det er værd at arbejde sig igennem før den første rækkefølge frem for efter den første opgave.
- Bekræft procesbredde. Spørg, om harpiks, nylon, metal, bearbejdning, støbning og efterbehandling udføres internt eller i underentreprise, og anmod om svaret proces for proces.
- Anmod om en design-for-manufacturing gennemgang af din faktiske fil. Kvaliteten af feedbacken, ikke dens hastighed, afslører teknisk dybde.
- Etabler inspektionspraksis. Spørg hvad der måles, med hvilket udstyr, med hvilken frekvens og hvilken rapport der følger med forsendelsen.
- Afklar materialesporbarhed. Certifikater skal nævne det specifikke parti, der bruges til dine dele, ikke karakteren generelt.
- Test kommunikationen med et teknisk spørgsmål, der ikke har et enkelt svar, og observer, om du modtager et ingeniørsvar eller et salgssvar.
- Bekræft håndtering af intellektuel ejendom, herunder fortrolighedsvilkår, fillagringspraksis, og om din geometri nogensinde bliver brugt som en demonstrationsprøve.
- Kør en betalt pilot på en ægte del, før du overfører et program, og evaluer piloten på dokumentation såvel som på selve delene.
To advarselsskilte fortjener særlig opmærksomhed. En leverandør, der accepterer ethvert krav uden et eneste spørgsmål om tolerancehensigt, datumvalg eller funktionelle overflader, har sandsynligvis ikke åbnet filen. Og en leverandør, der angiver en identisk leveringstid for harpiks, nylon, metal og bearbejdede rustfrie dele, citerer fra en skabelon snarere end fra kapacitet. Den mest pålidelige forudsigelse for et vellykket langsigtet forhold er kvaliteten af de stillede spørgsmål, før den første del laves.
Design-til-produkt-arbejdsgangen på en enkelt platform
Værdien af en integreret smart produktionsplatform er nemmest at se, når hele ruten tegnes som én sammenhængende kæde i stedet for som en række indkøbsordrer. Diagrammet nedenfor kortlægger de syv stadier, en typisk del gennemgår fra første samtale til pakket forsendelse.
Hvert trin i denne kæde eksisterer for at beskytte den efter den. Designindtag og gennemgang af fremstillingsevne fanger geometriproblemer, mens de stadig er billige at rette i CAD, og det er her de fleste undgåelige forsinkelser forhindres. Digital procesplanlægning fikser opsætninger, inventar og værktøjsbaner, før noget materiale forbruges, så butiksgulvet udfører en plan i stedet for at improvisere. Materiale- og rutevalg er det beslutningspunkt, hvor de tidligere sammenligningsdiagrammer faktisk anvendes på en specifik del. Fremstillingsblokken er tegnet som en enkelt enhed bevidst, fordi tryk og bearbejdning ofte anvendes på den samme komponent i stedet for at være alternativer. Den nederste række viser efterbehandlingskæden, hvor silikonereplikation multiplicerer en valideret del til en batch, overfladebehandling giver den dens endelige identitet, og inspektion lukker sløjfen ved at sammenligne det fysiske resultat med den oprindelige hensigt, således at intet sendes uden bevis for, at det matcher den model, det kom fra .
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en pioner inden for industriel innovation og fremstilling. Vores ekspertdesignteam forvandler klientideer til praktiske, æstetiske produktdesigns. Vi tilbyder 3D-print i harpiks, nylon, metal og andre materialer og har avanceret bearbejdning. Replikering af silikoneforme giver mulighed for lavpris, højpræcision produktion i små partier. Overfladebehandlinger som maling forbedrer produktets udseende. Med vores one-stop-service kan kunder afslutte design-til-produkt-processen på én platform, hvilket sparer tid og omkostninger. Vi sigter efter at være en pålidelig langsigtet partner for industriel udvikling.
I praksis betyder den struktur, at en kunde kan komme med en skitse, et funktionskrav eller en ældre komponent, der ikke længere har tegninger, og gå derfra med inspicerede, færdige dele uden nogensinde at administrere en anden leverandør. Designteamet omsætter hensigten til fremstillingsgeometri, additiv- og bearbejdningsafdelingerne producerer det, replikationslinjen multiplicerer det, når der kræves en batch, og efterbehandlingsafdelingen leverer den i den stand, som slutmarkedet forventer. Hvert trin deler det samme varenummer, den samme toleranceregistrering og det samme kontaktpunkt.
Brancheapplikationer og hvor hver rute passer
Automotive og mobilitet
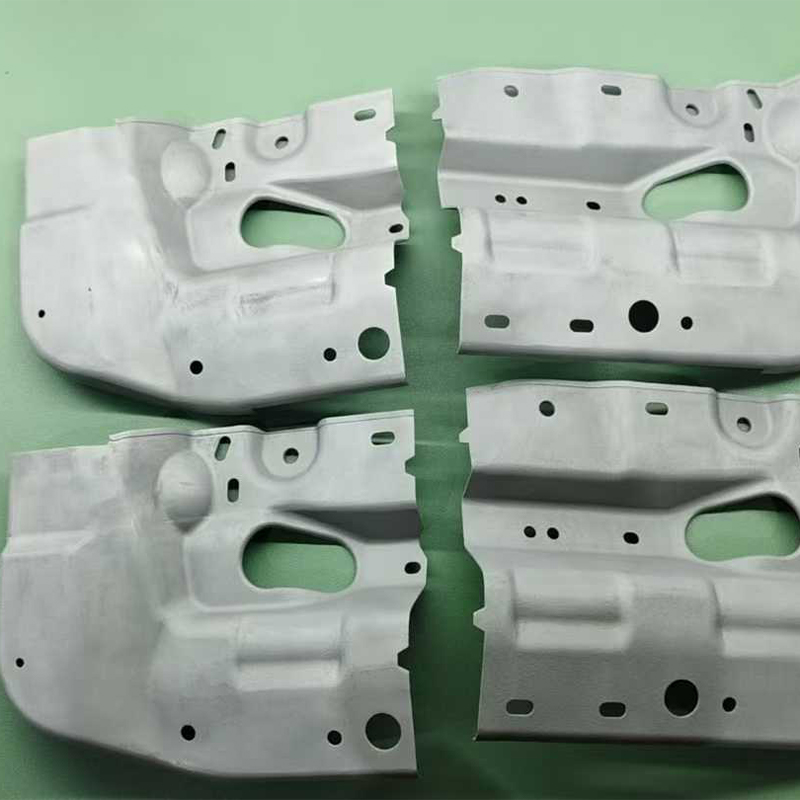
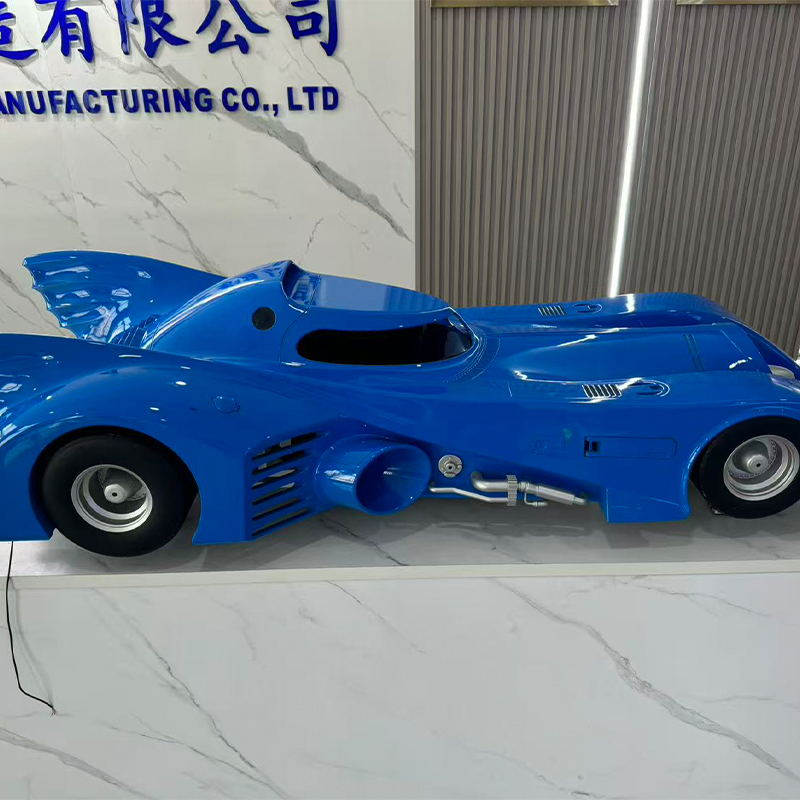
Udviklingsprogrammer er afhængige af trykte indvendige beklædninger til tilpasningsundersøgelser, nylonkanaler og beslag til emballageforsøg under hætten og bearbejdede aluminiumshuse til drivaggregater og batteritestrigge. Motorsports- og specialkøretøjsbyggere bruger den samme kombination til ægte lavvolumendele til slutbrug, hvor hårdt værktøj aldrig ville være berettiget.
Medicinsk udstyr og laboratorieudstyr
Instrumenthuse, kirurgiske guider, håndstykkelegemer og væskemanifolder drager fordel af kombinationen af kompleks trykt geometri og bearbejdede tætningsflader. Cnc-bearbejdningstjenester i rustfrit stål er ofte specificeret her for komponenter, der skal steriliseres gentagne gange, og sporbar materialedokumentation er ikke til forhandling.
Forbrugerelektronik og apparater
Udseende modeller bygget af resin mastere og malet til en farve standard drev design anmeldelser, mens støbte urethan batches leverer pilot builds og certificeringsprøver. Maskinbearbejdede aluminium-mellemramme og varmespredere optræder i de samme programmer, og derfor er en kommerciel 3d-printtjeneste, der også maskiner, så meget mere nyttig end en, der ikke gør det.
Industriel automation og robotteknologi
Ende-på-arm-værktøj, brugerdefinerede gribere, sensormonteringer og afskærmning er klassiske kandidater til en cnc-bearbejdningsprototypeservice understøttet af additiv kapacitet. Kravene ændres, efterhånden som en produktionslinje tages i brug, så evnen til at revidere et armatur og modtage den nye version inden for få dage er mere værd end en marginal forbedring i en enkelt proces.
Forberedelse af filer og specifikationer, der får gode dele tilbage
Leverandører kan kun arbejde med det, de modtager, og en overraskende del af kvalitetstvister stammer fra ufuldstændig information snarere end i fabrikationsfejl. At sende en parametrisk fil såsom STEP sammen med enhver mesh-eksport giver leverandøren mulighed for at genopbygge værktøjsbaner nøjagtigt, fordi en mesh kasserer den matematiske definition af en buet overflade og tvinger maskinmesteren til at tilnærme den.
Tolerancer bør anvendes selektivt. At markere hver dimension som kritisk fortæller leverandøren intet og tvinger dem til at behandle den løseste egenskab med samme omhu som den strammeste. Ved at identificere de tre til fem funktioner, der virkelig kontrollerer funktionen, kan hele procesplanen organiseres omkring beskyttelse af dem. Datumvalg fortjener den samme tanke: datumskemaet skal afspejle, hvordan delen er placeret i sin samling, så inspektionsrapporten besvarer det spørgsmål, designet faktisk interesserer sig for.
Angiv til sidst den påtænkte anvendelse. En leverandør, der kender et beslag, vil se vibrationer ved forhøjet temperatur, vil styre materialevalget anderledes end en, der antager, at det er en displaymodel. Den enkelte kontekstsætning forhindrer ofte en hel iterationsløkke, og det koster ikke noget at inkludere i den første besked.
Ofte stillede spørgsmål
Q1: Hvordan vælger jeg mellem 3D-printtjenester og CNC-bearbejdning til en ny del?
Start med tolerance og geometri. Hvis delen indeholder interne kanaler, gitter eller organiske former, som et skærende værktøj ikke kan nå, er additiv fremstilling den naturlige vej. Hvis delen har brug for funktioner, der holdes til ±0,05 mm eller tættere, har brug for en specifik certificeret legering eller har brug for en finbearbejdet overfladefinish, er bearbejdning svaret. Mange rigtige komponenter har brug for begge dele, med bulkformen trykt og de kritiske flader bearbejdet bagefter, og en leverandør, der betjener begge funktioner, kan planlægge denne sekvens i ét procesdokument i stedet for på tværs af to indkøbsordrer.
Q2: Hvilke filformater og oplysninger skal jeg sende med en anmodning?
Send en STEP- eller IGES-fil som den geometriske master plus en 2D-tegning, der viser kritiske dimensioner, henføringspunkter, krav til overfladefinish og materialespecifikationer. Inkluder mængden, den påtænkte anvendelse og enhver lovgivningsmæssig sammenhæng. Hvis farve eller tekstur betyder noget, skal du angive en fysisk reference eller en anerkendt farvekode i stedet for en beskrivelse i ord. Hvor et maskeformat som STL bruges til et rent additivt job, bekræft eksportopløsningen, da et groft maske vil vise synlige facetter på buede overflader.
Q3: Kan trykte dele bruges som rigtige produktionskomponenter eller kun som prototyper?
De kan være ægte produktionskomponenter, når materialet og processen er valgt bevidst. Nylon pulverbeddele, især fyldte kvaliteter, tjener som slutbrugsbeslag, huse, kanaler og armaturer i mange industrier. Metaltrykte dele anvendes i produktionen, hvor geometrien ikke kan fremstilles på anden måde, forudsat at de er korrekt spændingsaflastet og færdigbearbejdet på funktionelle overflader. De praktiske grænser er overfladefinish, opnåelig tolerance uden sekundær bearbejdning og langsigtet adfærd under ultraviolet eksponering eller vedvarende varme, som alle skal bekræftes i forhold til det specifikke materialedatablad.
Q4: Hvor mange dele kan en silikoneform producere, før kvaliteten falder?
En typisk form giver omkring 20 til 25 acceptable kopier, selvom det nøjagtige tal afhænger af delens geometri, underskæringer og den anvendte støbeharpiks. Aggressive underskæringer og skarpe indre hjørner slider silikonen hurtigere. Til større behov produceres flere identiske forme fra den samme master og køres parallelt, hvilket bevarer ensartetheden på tværs af partiet og forkorter den overordnede tidsplan. Fordi hver form er taget fra én master, er dimensionsoverensstemmelsen mellem forme generelt meget tæt.
Spørgsmål 5: Hvilke tolerancer er realistisk opnåelige på bearbejdede dele af aluminium og rustfrit stål?
Rutinemæssigt 3-akset arbejde holder ±0,02 mm på velunderstøttede funktioner, og samtidig 5-akset arbejde holder ±0,01 mm på dele designet til enkelt-opsætningsbearbejdning. At opnå disse tal afhænger af vægtykkelse, dellængde, fastspændingsstrategi og termisk stabilitet under skæringen. Lange tynde funktioner og dybe lommer vil altid være løsere end kompakte solide. Den mest produktive tilgang er kun at specificere snævre tolerancer, hvor funktionen kræver det, og at diskutere disse specifikke funktioner med leverandøren, før procesplanen fastlægges.
Q6: Hvordan håndteres fortrolighed for proprietære designs?
En fortrolighedsaftale bør indgås, før filer overføres, og den bør dække filopbevaring, intern adgang, videregivelse af underleverandører og bortskaffelse af mastere, inventar og restmateriale efter et projekts lukning. Spørg specifikt, om din geometri nogensinde kunne optræde i marketingeksempler eller kapacitetsvisninger, og noter svaret skriftligt. En leverandør, der er vant til at arbejde med udviklingsprogrammer, vil allerede have en defineret proces for dette og vil være i stand til at beskrive den uden tøven.
relaterede produkter
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
