- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

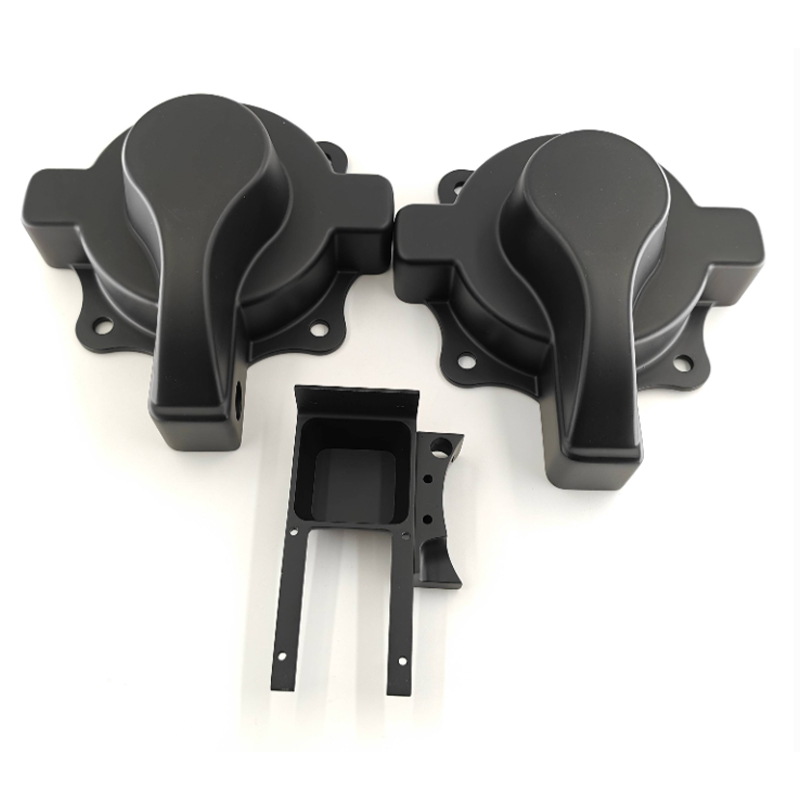
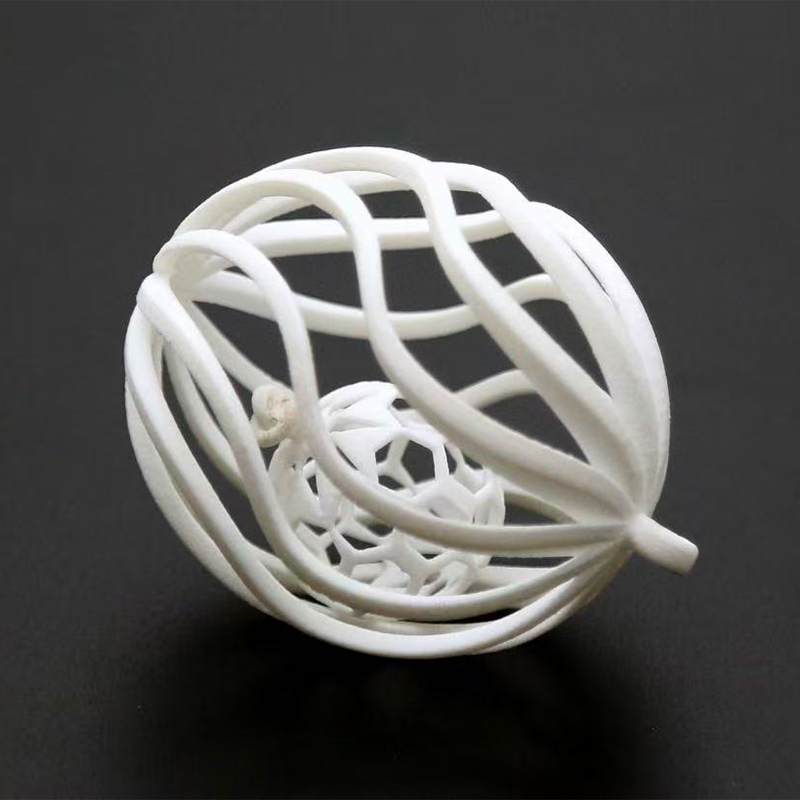
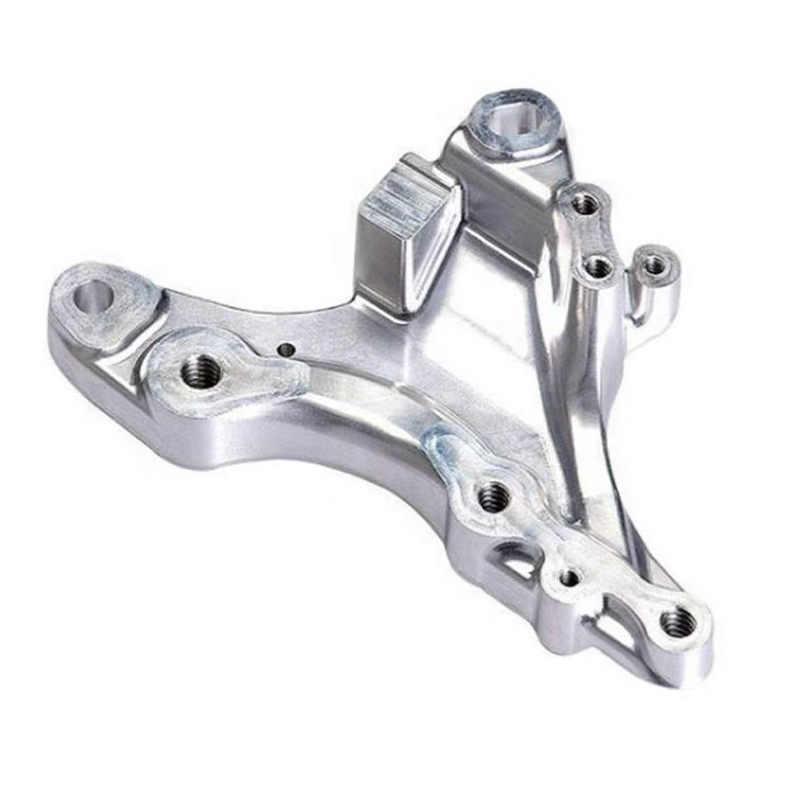
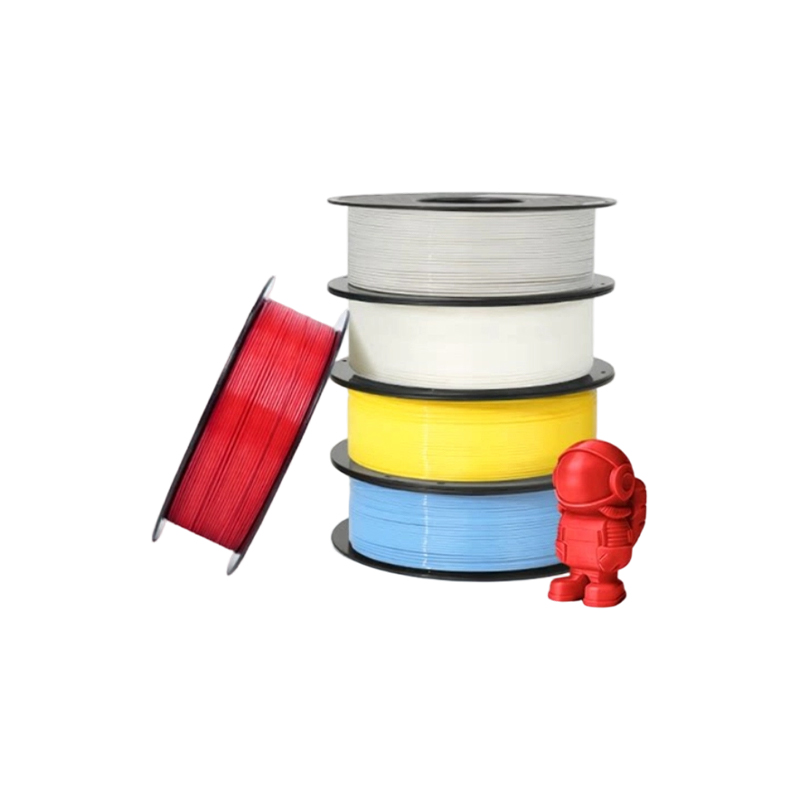
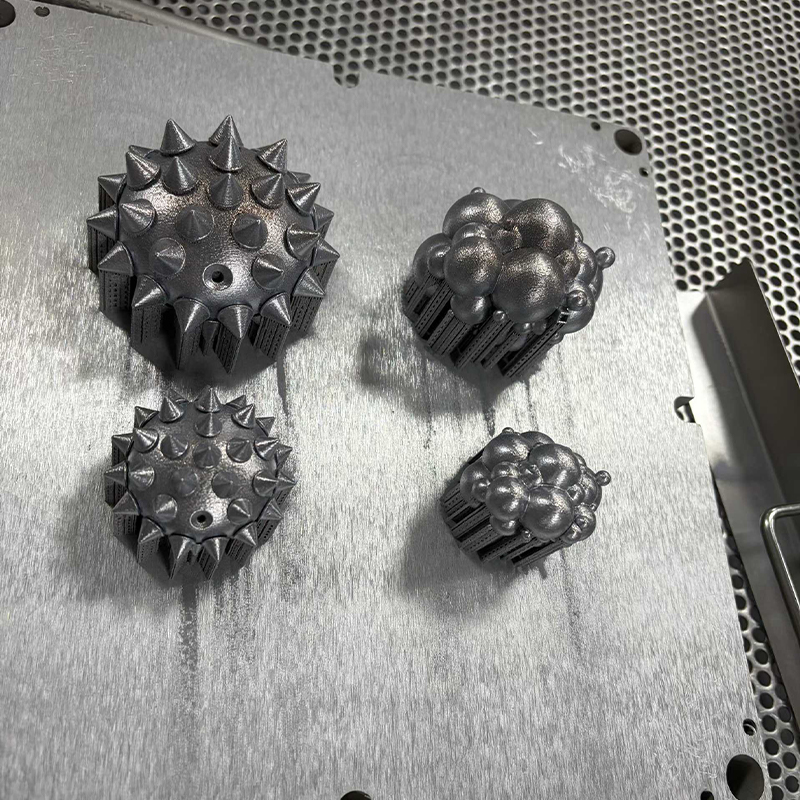
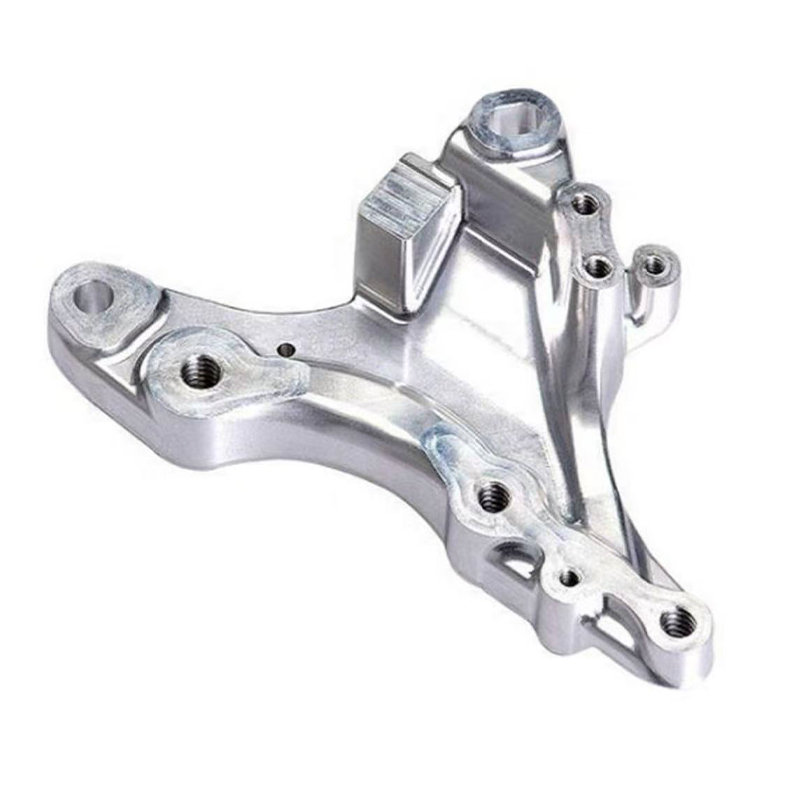
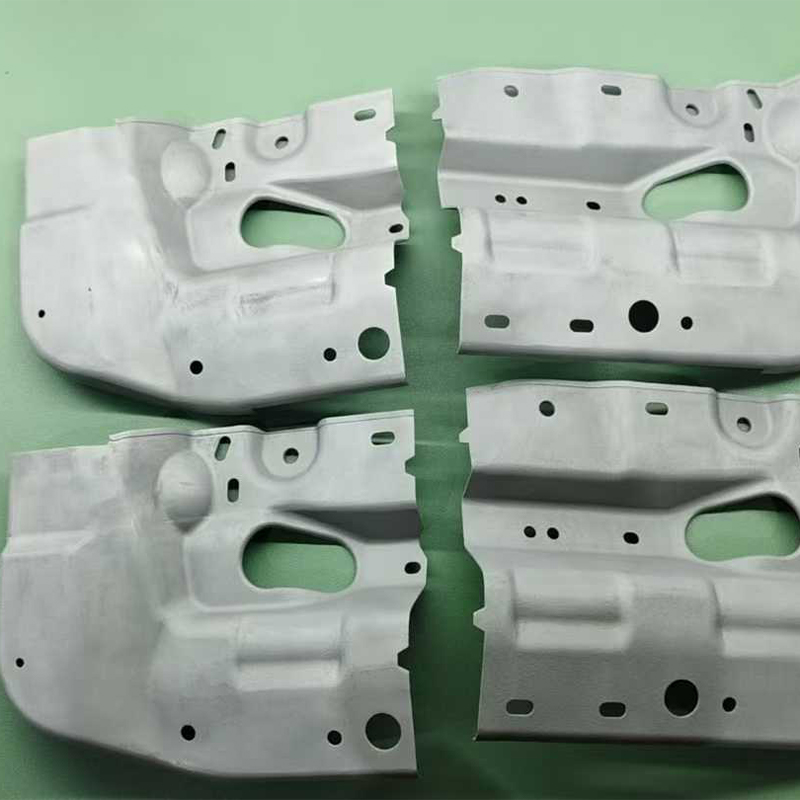
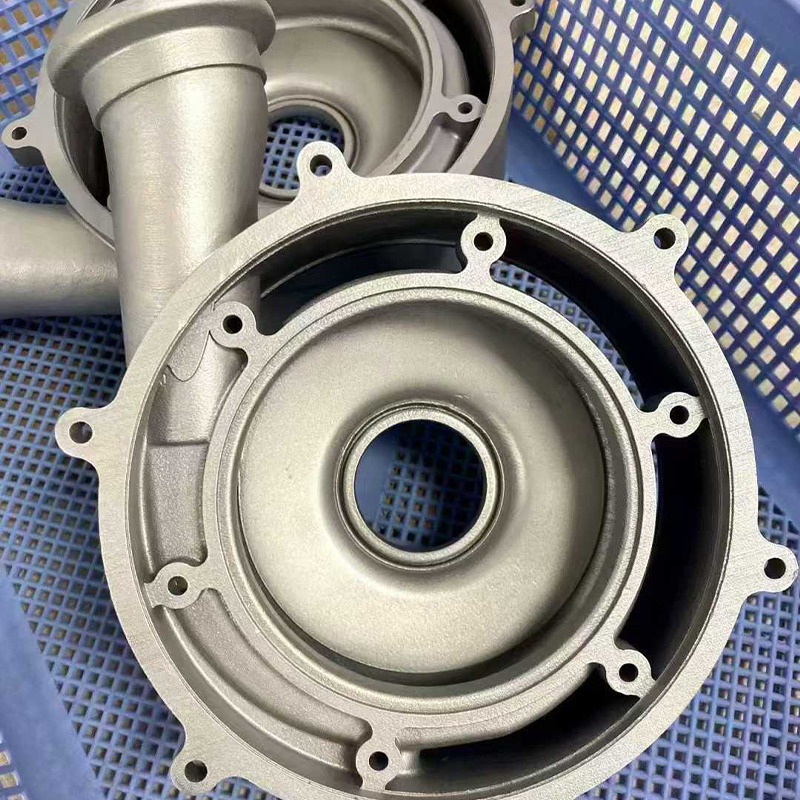
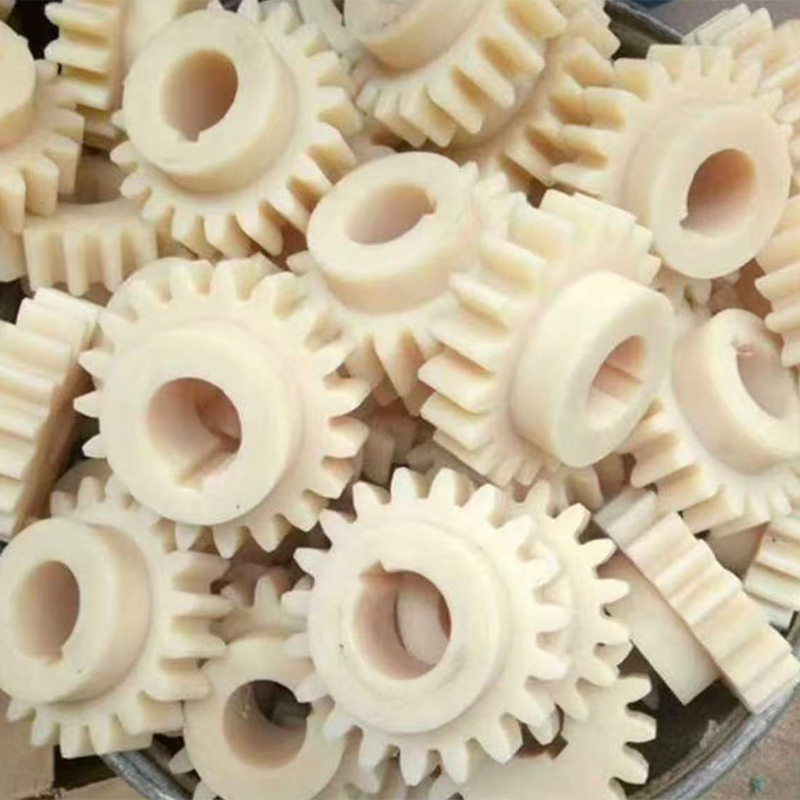
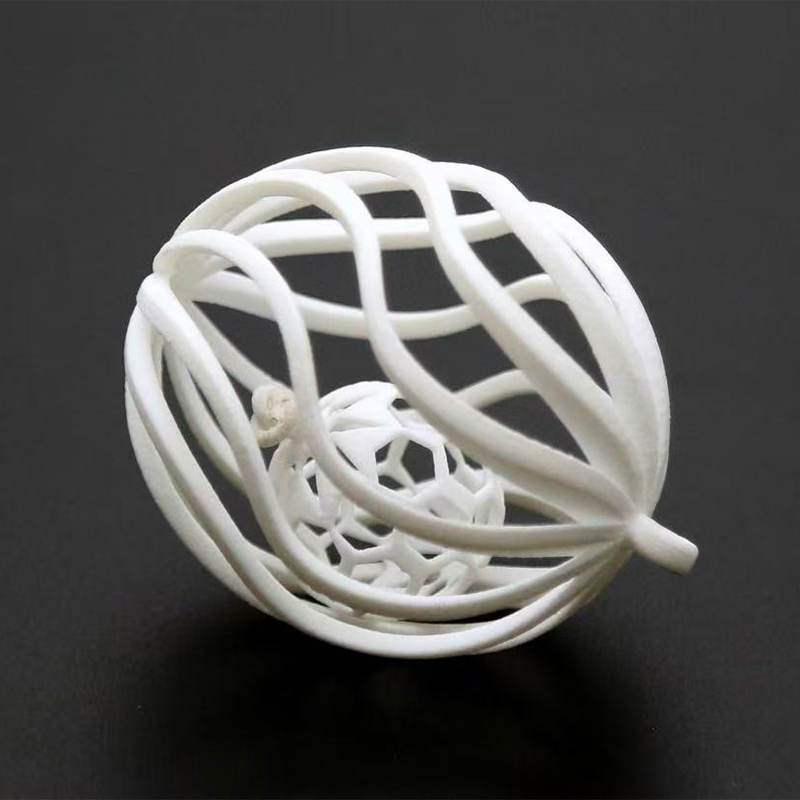
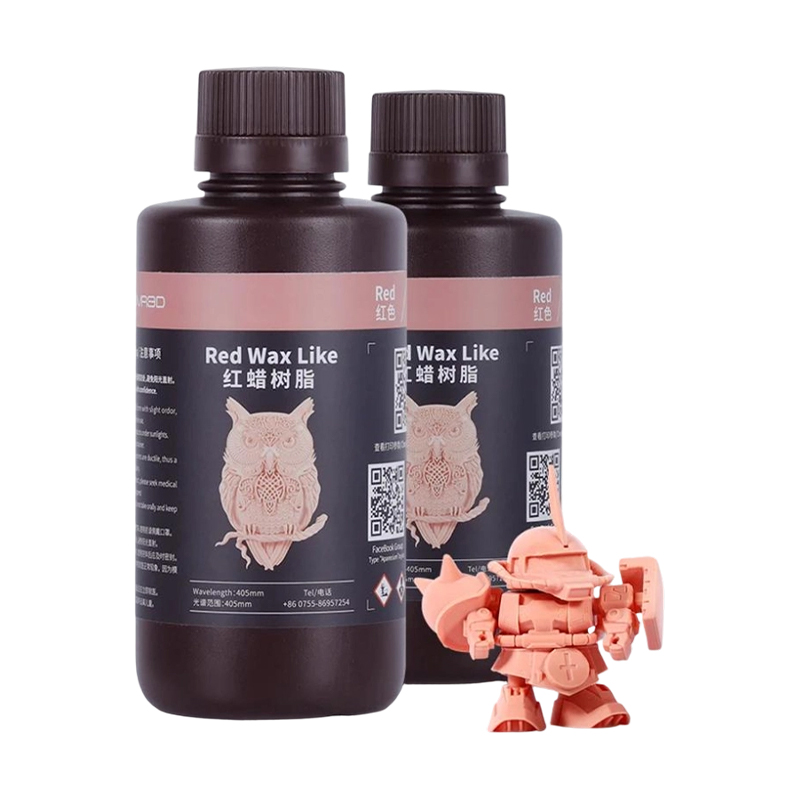
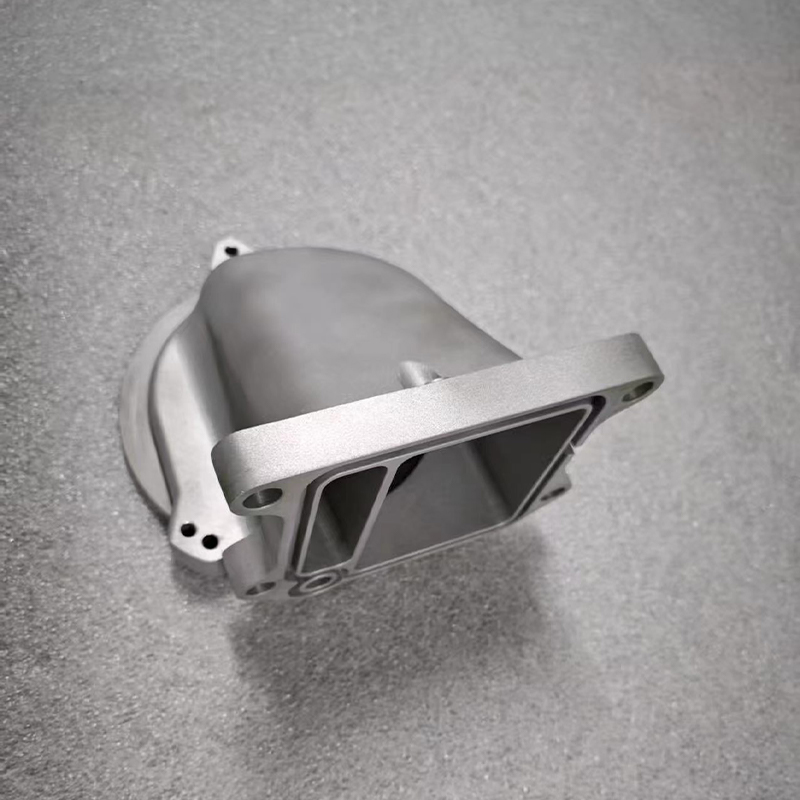
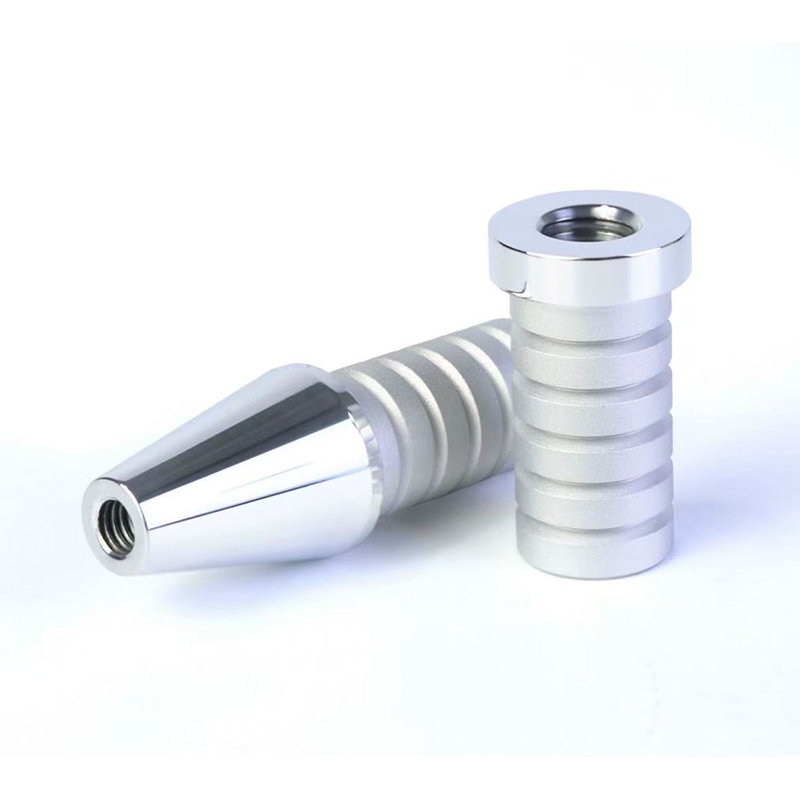
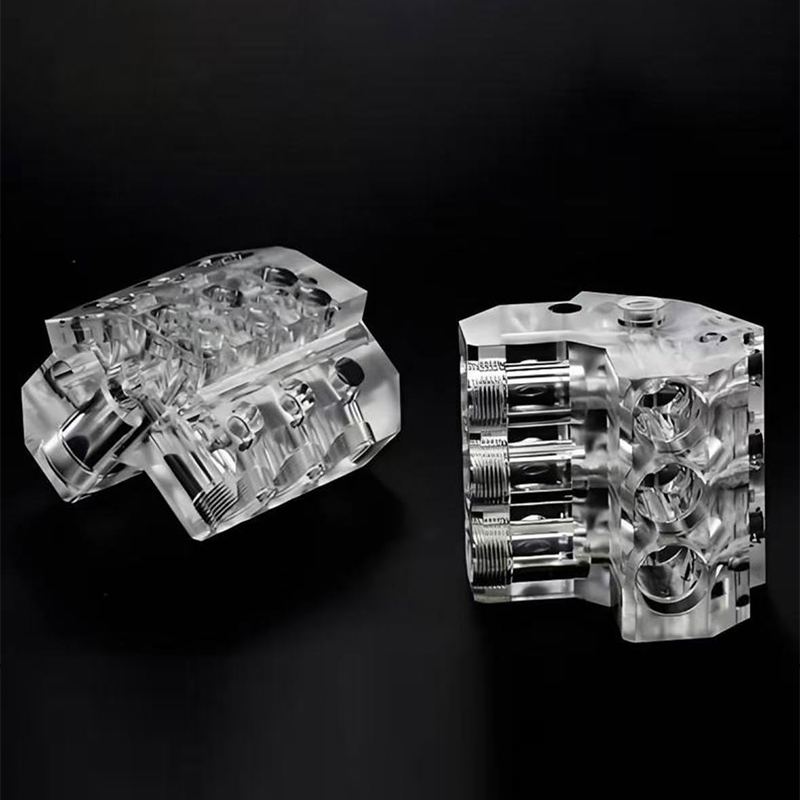
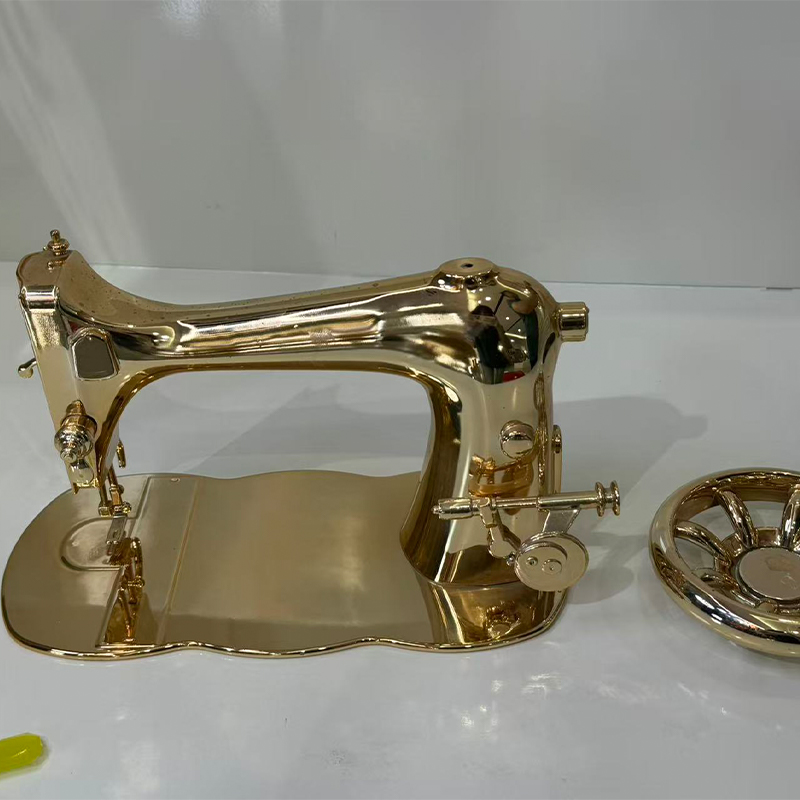
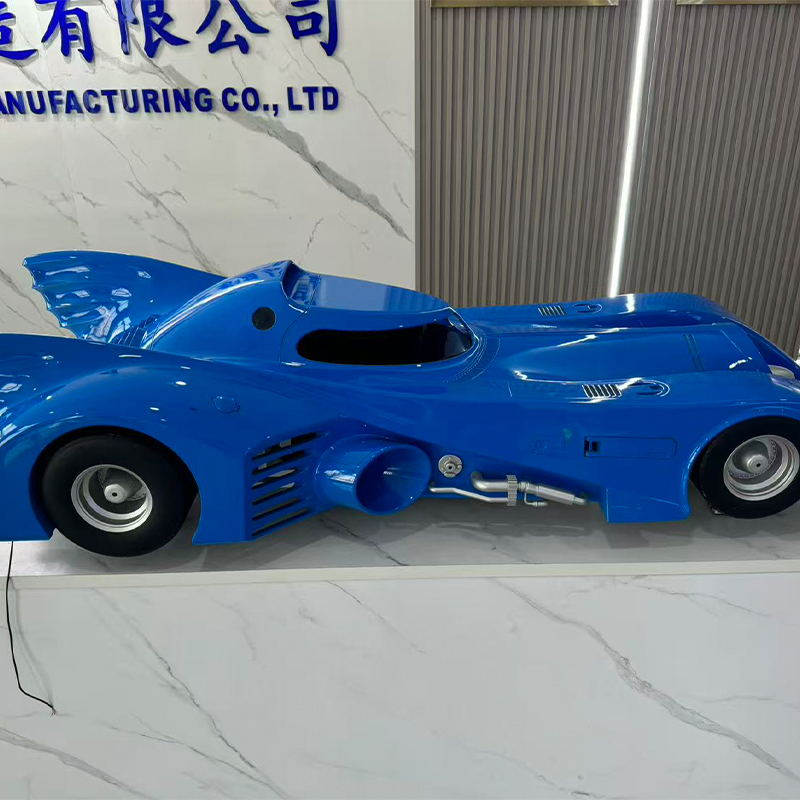
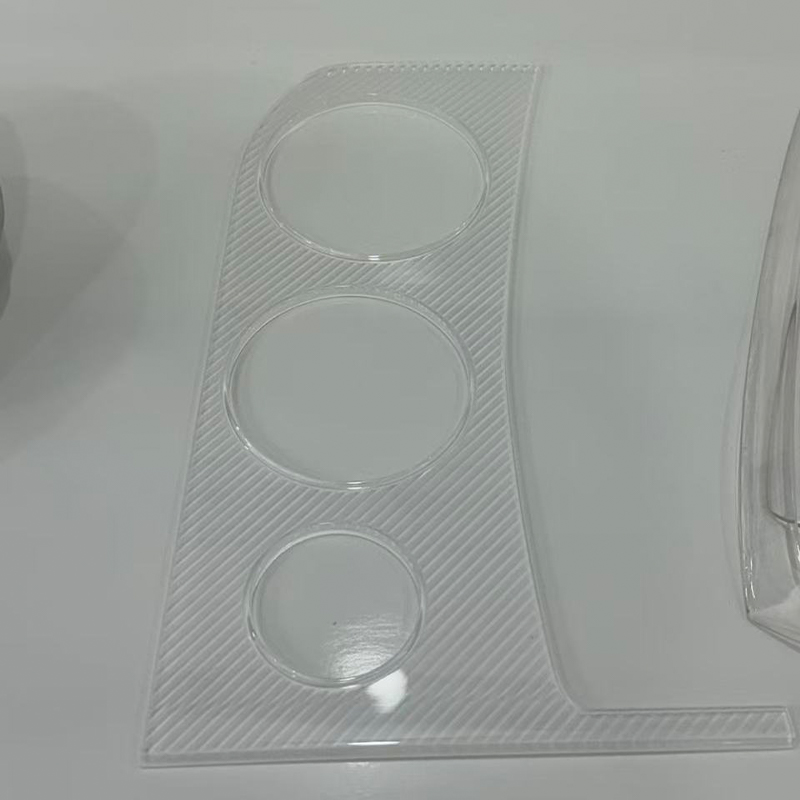
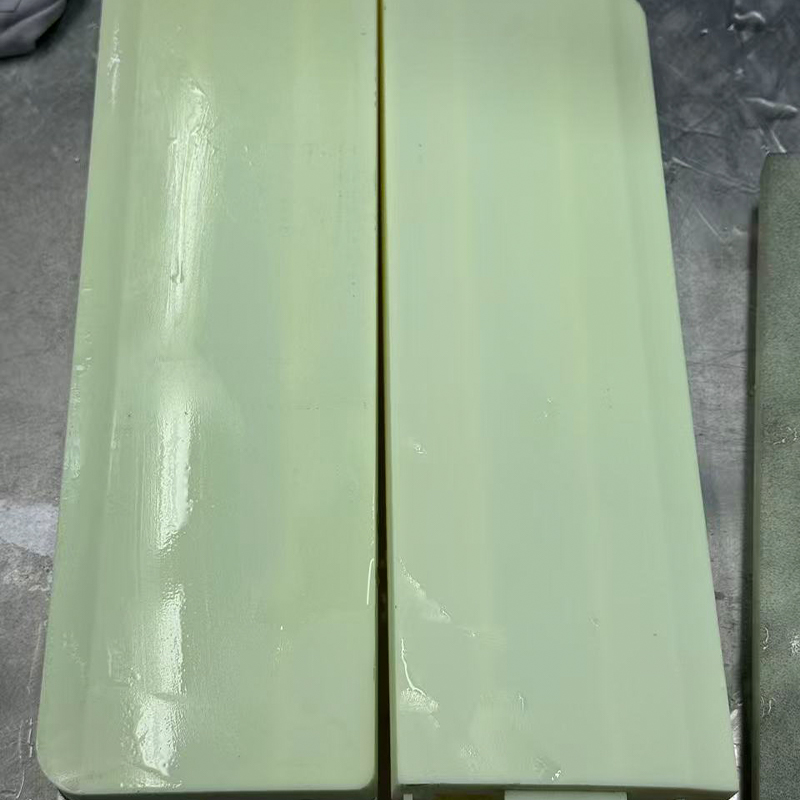
Kina SLA, DLP, SLS og SLM 3D Printing og Vacuum Casting Factory
Det direkte svar: Matchende printteknologi til delkrav
Hvis du sammenligner SLA, DLP, SLS og SLM, før du afgiver en ordre hos en China SLA Resin 3D Printing Service Factory eller en SLS Nylon 3D Printing Factory i Kina, reduceres beslutningen til tre spørgsmål stillet i denne rækkefølge: Hvilken overfladefinish skal delen efterlade maskinen med, hvilken mekanisk belastning vil den faktisk bære, og hvor mange stykker der kræves i denne måned. SLA og DLP-harpiksprocesser vinder på overfladeglathed og dimensionel troskab, SLS-nylon vinder på funktionel holdbarhed uden støttestrukturer, og SLM-metal vinder på dele, der skal overleve ægte mekanisk og termisk belastning . Vakuumstøbning sidder ved siden af alle tre som broen til partier på tyve til to hundrede stykker, når først et mastermønster er blevet valideret, og overfladefinishing er det trin, der gør enhver af disse output til en del, der ser ud og fungerer som et færdigt produkt.
En nyttig genvej til en førstegangsspecifikation: vælg SLA eller DLP, når delen skal bedømmes efter øje eller forsynes med snæver spillerum, vælg SLS-nylon, når delen skal håndteres, fastspændes eller samles gentagne gange, vælg SLM-metal, når delen ser varme, tryk eller strukturel belastning, som plastik ikke kan overleve, og vælg vakuumstøbning, som har brug for et enkelt dusin støbning af samme tærte. En China Custom SLA Resin 3D Printing Manufacturer, der også kører DLP, SLS, SLM, vakuumstøbning og overfladebehandling under ét tag, fjerner behovet for at jonglere med separate leverandører for hvert trin i denne beslutning.
Resten af denne artikel gennemgår hver teknologi i tekniske detaljer, sammenligner dem ud fra de kriterier, der faktisk driver indkøbsbeslutninger, og forklarer, hvordan vakuumstøbning og overfladebehandling fuldender vejen fra en enkelt trykt prototype til en batch af dele i produktionskvalitet.
SLA Resin 3D Printing: Standarden for glatte, nøjagtige prototyper
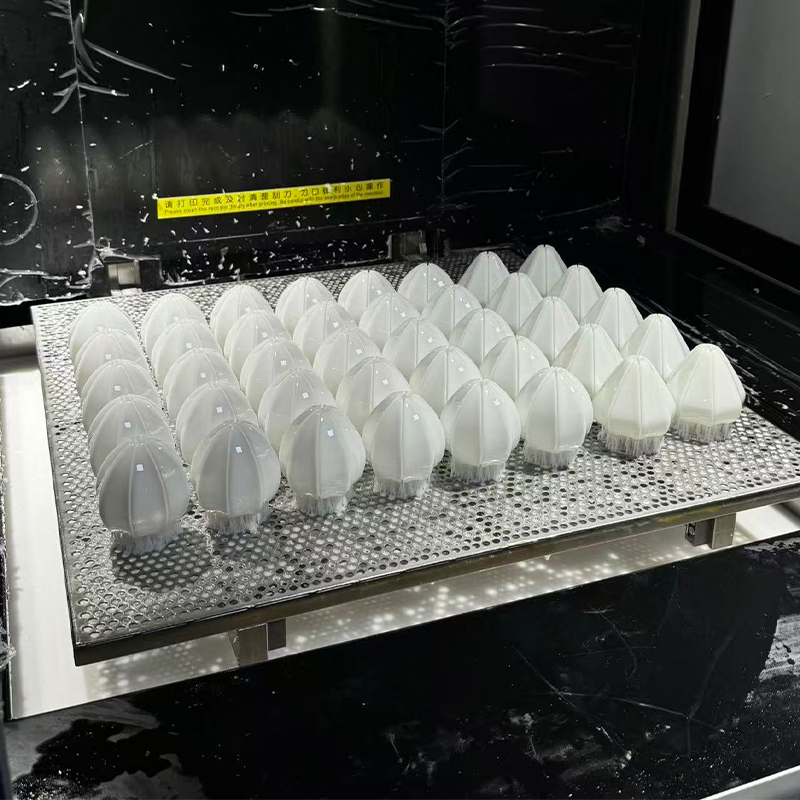
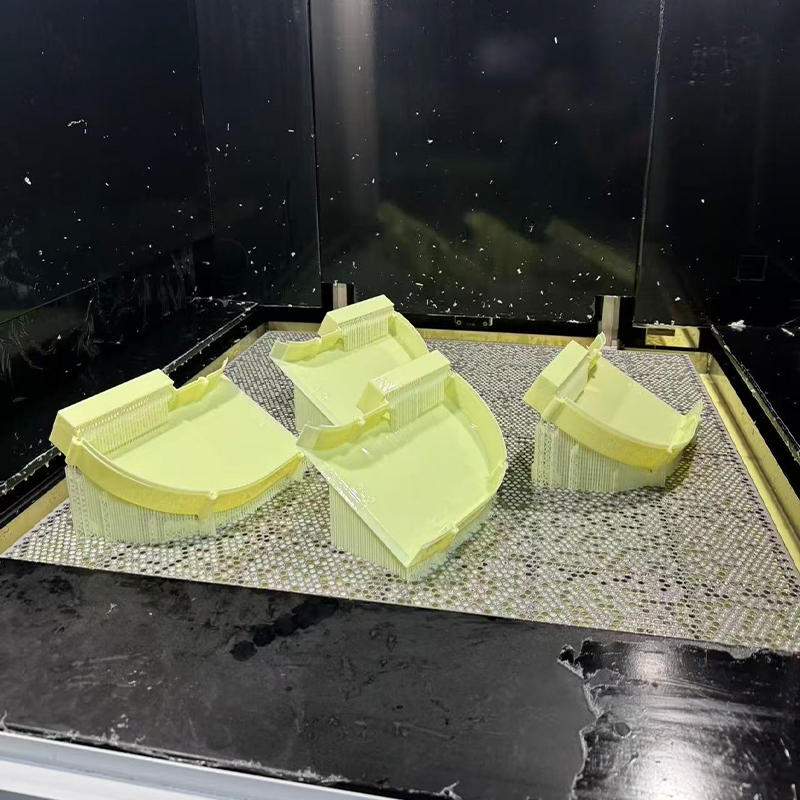
Stereolitografi hærder flydende harpiks lag for lag ved hjælp af en laser sporet på tværs af byggeområdet, hvilket producerer nogle af de glatteste as-built overflader, der er tilgængelige i enhver 3D-printproces. En sla 3d printservice er typisk det første stop for udseendemodeller, transparente huse, snap-fit kabinetter og mastermønstre beregnet til vakuumstøbning, fordi overfladen, der forlader maskinen, allerede nærmer sig den finish, som andre processer først når efter sekundær slibning.
Hvor SLA-harpiksudskrivning tjener sin plads
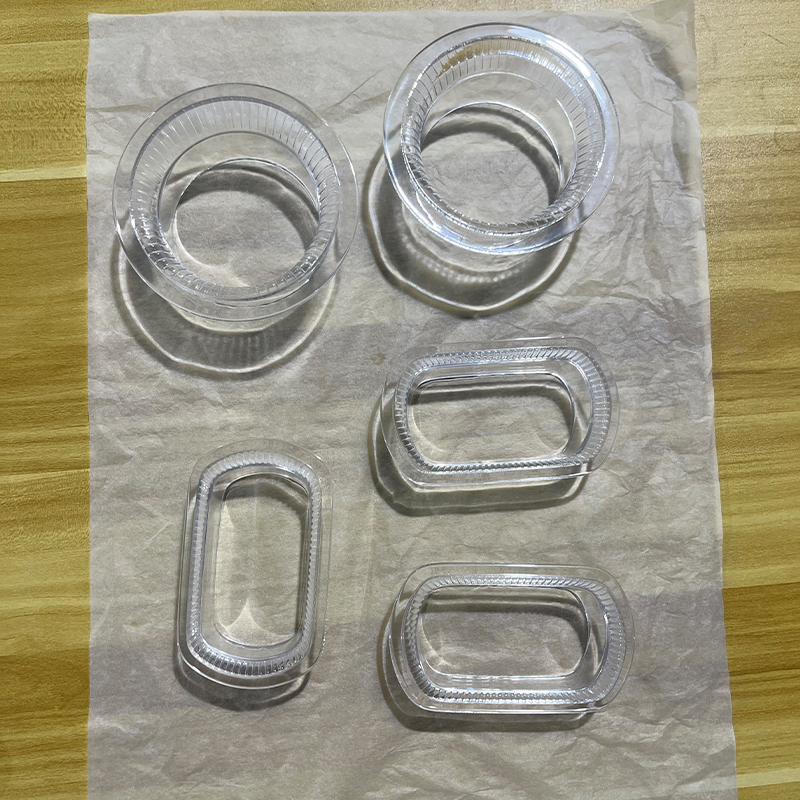
En China SLA Resin 3D Printing Service Supplier har almindeligvis standard, seje, gennemsigtige og varmebestandige harpiksfamilier, der hver er formuleret til forskellige downstream-formål. Standardharpikser prioriterer fine detaljer og er standard for designanmeldelser. Hård og holdbar harpiks indsnævrer afstanden med teknisk termoplast og jakkesætsnappasninger og let funktionstest. Gennemsigtige harpikser gør det muligt at inspicere indvendige funktioner uden at sektionere delen, hvilket er værdifuldt til flydende design og belysningsdesign. Varmebestandige kvaliteter holder deres form under varme forhold og er det sædvanlige valg, når en harpiksdel skal fungere som en kortvarig støbemester, da masteren skal overleve gentagne silikonestøbecyklusser uden at blive blødgjort.
Laghøjder mellem 0,025 mm og 0,1 mm er rutine, og en velfærdig SLA-del kan slibes og grundes til en overflade, der ikke kan skelnes fra en sprøjtestøbt prøve når det passerer gennem overfladebehandling. Det er netop derfor, sla-harpikstryk så ofte er parret med vakuumstøbning: Den trykte del er ikke slutproduktet, det er masteren, der definerer hver kopi, der følger.
DLP Resin 3D-udskrivning: Hastighed og gentagelighed for prototypekørsel
Digital Light Processing hærder et helt tværsnit af harpiks i et enkelt glimt af projiceret lys i stedet for at spore det punkt for punkt, hvilket giver en kinesisk DLP Resin 3D Printing Service Manufacturer en meningsfuld hastighedsfordel på dele med et lille fodaftryk og betydelig højde. Fordi hvert lag hærder i én eksponering uanset hvor mange detaljer det indeholder, er DLP særligt effektivt til små, geometrisk komplekse komponenter produceret i beskedne mængder, hvilket er grunden til, at det er tæt forbundet med en 3d-printprototypetjeneste, der skal vende designgentagelser hurtigt.
DLP deler SLAs harpikskemi og derfor meget af dens overfladekvalitet, men de to teknologier er optimeret til forskellige byggeformer: SLA skalerer mere yndefuldt over et stort fladt byggeområde, mens DLP skalerer mere effektivt i lodret retning for mindre dele. En dygtig 3d-prototyping-tjenesteudbyder vil tildele et job til den af de to maskiner, der passer til dens geometri, i stedet for at bruge én teknologi for hver anmodning.
Typiske DLP-applikationer
- Små konnektorhuse og clips, der kræver fint gevind eller snap-fit detaljer.
- Tandlæge-, høreapparat- og smykker-tilstødende komponenter kræver overfladestruktur på mikronniveau.
- Iterative designcyklusser, hvor flere revisioner skal udskrives og sammenlignes inden for en arbejdsdag.
- Mastermønstre for små støbte komponenter, der vil blive replikeret ved vakuumstøbning i batches.
En kinesisk DLP Resin 3D Printing Prototype-leverandør, der også bearbejder og efterbehandler dele, kan bære en DLP-master direkte ind i vakuumstøbning uden en overdragelse, hvilket er hvor en 3d-printerprototypeservice stopper med at være et selvstændigt trin og bliver en del af en kontinuerlig produktionsvej.
Sammenligning af SLA og DLP om de metrics That Matter
Købere spørger ofte, om SLA eller DLP er det bedre valg uden at indse, at begge tilhører den samme harpikshærdende familie og hovedsageligt adskiller sig i, hvordan lyset påføres. Søjlediagrammet nedenfor scorer begge teknologier på tværs af fem praktiske kriterier på en skala fra et til ti, baseret på typisk ydeevne i et veldrevet produktionsmiljø.
Fem punkter skiller sig ud fra denne sammenligning. Hastighed med stort fladt område favoriserer SLA, fordi dens laser kan spore en hel bred platform i én omgang uden opløsningsstraffen, som DLP står over for, når dens faste projektor skal skalere over et stort felt. Små dele lodret hastighed favoriserer DLP af den modsatte grund: et lille fodaftryk betyder, at hvert lag blinker næsten øjeblikkeligt, uanset hvor høj delen vokser. Fine overfladedetaljer er i det væsentlige bundet, da begge er begrænset af den samme harpikskemi og sammenlignelige plet- eller pixelstørrelse ved typiske indstillinger. Stor byggevolumen favoriserer klart SLA, hvis laserbaserede tilgang skaleres til større platforme langt mere økonomisk end et projektorbaseret system. Batch-repeterbarhed favoriserer DLP en smule, fordi identiske dele indlejret over et fast projektionsfelt hærder med mindre positionsvariation end en laser, der fejer et bredt område. Ingen af teknologierne er kategorisk overlegne; det rigtige valg afhænger helt af delstørrelse og batchform , hvilket er grunden til, at en seriøs 3d-udskrivningsservice-prototypebutik holder begge maskintyper tilgængelige i stedet for at tvinge hvert job gennem én platform.
SLS Nylon 3D-print: Funktionelle dele uden støttestrukturer
Selective Laser Sintering fusionerer pulveriseret nylon med en laser inde i en opvarmet pulverleje, og det usmeltede pulver omkring hver del fungerer som sin egen støtte under opbygningen. Denne kendsgerning ændrer alt ved, hvad nylon 3d-printservice kan producere: Indvendige kanaler, sammenlåsende samlinger, tynde ribber og levende hængsler kan indlejres og printes sammen uden en enkelt støttestruktur at fjerne bagefter.
Materiel adfærd, der betyder noget for virkelige dele
PA12 forbliver arbejdshestkvaliteten til sls nylontryk, der tilbyder en god balance mellem stivhed, slagfasthed og kemikalieresistens til generel funktionel brug. PA11 tilbyder større forlængelse før brud, hvilket passer til snap-fit funktioner og dele, der bøjer gentagne gange under brug. Glasfyldte og kulstoffyldte nylonkvaliteter øger stivheden og dimensionsstabiliteten væsentligt, hvilket betyder noget for jigs, armaturer og beslag, der skal holde et præcist datum under klemkraft. Fordi 3d nylondele kommer ud af maskinen med isotropiske nok mekaniske egenskaber i de fleste fly , kan de behandles som ægte funktionelle prototyper snarere end som displaymodeller, forudsat at delens orientering under opbygningen er blevet taget i betragtning for de belastninger, den faktisk vil se.
Den as-built overflade har en karakteristisk let kornet mat tekstur fra det omgivende pulver. For dele, der er på vej mod en malet eller kosmetisk finish, fjernes denne tekstur under overfladebehandling gennem perleblæsning, dampudjævning eller håndslibning, før der påføres en belægning.
SLM Metal 3D Udskrivning: Geometri, som bearbejdning ikke kan nå
Selective Laser Melting smelter metalpulver fuldt ud lag for lag for at producere tætte, funktionelle metaldele direkte fra en digital fil. En industriel metal 3d-printoperation fortjener sin geometri, som et skærende værktøj fysisk ikke kan nå: konforme kølekanaler, der følger konturen af et formhulrum, interne gitterstrukturer, der skærer vægten og samtidig bevarer stivheden, og topologioptimerede belastningsveje, der kun dirigerer materiale, hvor spændingsanalyse siger, det hører hjemme.
Materialer og efterbehandlingsdisciplin
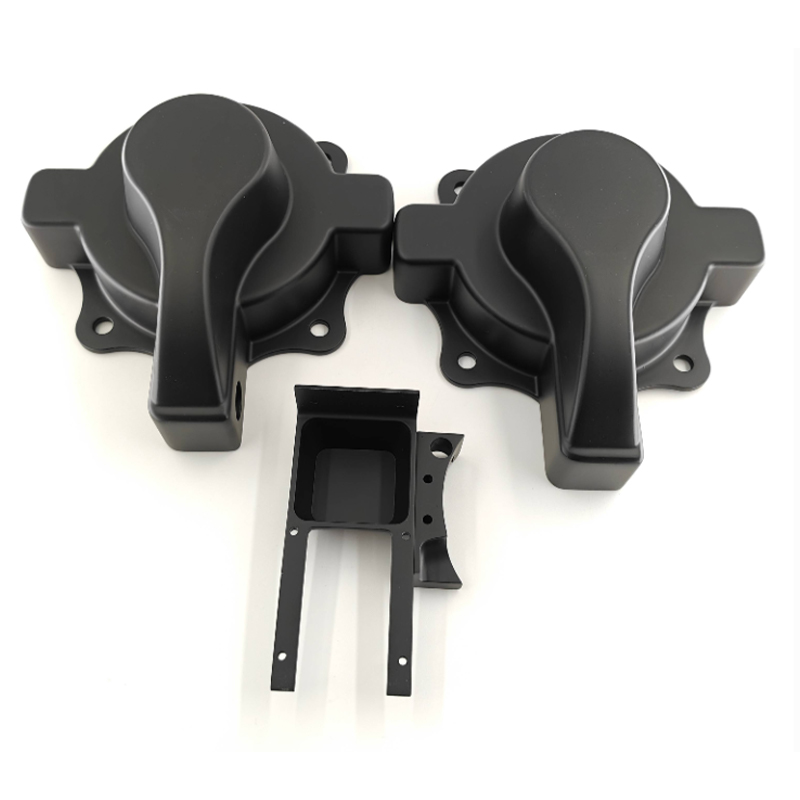
En China SLM Metal 3D Printing Service Factory behandler typisk aluminiumslegeringer til lette strukturelle dele, rustfri stålkvaliteter til korrosionsbestandige komponenter, værktøjsstål til formindsatser, der har brug for konform afkøling, og titanium til højstyrke, lavvægtsapplikationer. Det, der adskiller brugerdefineret metal 3D-print udført korrekt fra en rent dekorativ funktion, er sekvensen, der følger konstruktionen: spændingsaflastning, mens delen stadig er fastgjort til byggepladen, forsigtig fjernelse af wire-EDM eller båndsav fra pladen, fjernelse af støtte og færdigbearbejdning af hver tætningsflade, lejeboring og gevindfunktion. En SLM-del, der ikke er færdigbearbejdet på dens funktionelle overflader, bør aldrig installeres som en præcisionskomponent , uanset hvor nøjagtigt det rå print fremstår.
For større komponenter, er store metal 3D-print generelt tilnærmet gennem omhyggelig del orientering og, hvor det er nødvendigt, segmentering og sammenføjning, da metal pulver-leje byggekamre i sagens natur er mindre end polymer systemer. Metal 3d printfirmaer, der også driver CNC-afdelinger, kan færdigbearbejde en segmenteret metalsamling til endelig tolerance i den samme facilitet, som printede den, og undgå et andet fragtben for en delvist færdig, dyr metaldel.
Fire printteknologier side om side
Tabellen nedenfor opsummerer den praktiske ramme for SLA, DLP, SLS og SLM, som de typisk leveres, for at understøtte et førstegangsteknologivalg, før detaljeret procesplanlægning begynder.
| Teknologi | Typisk laghøjde | Som bygget overflade | Materiale familie | Bedst passende brug |
|---|---|---|---|---|
| SLA | 0,025-0,1 mm | Ra 3-6 µm | Standard, sej, gennemsigtig, varmebestandig harpiks | Udseende modeller, forme mestre |
| DLP | 0,025-0,1 mm | Ra 3-6 µm | Standard og ingeniørharpiks | Små detaljerede dele, hurtig iteration |
| SLS | 0,06–0,12 mm | Ra 10-15 µm | PA12, PA11, fyldt nylon | Funktionelle dele, komplekse samlinger |
| SLM | 0,02–0,06 mm | Ra 8-20 µm | Aluminium, rustfrit, værktøjsstål, titanium | Bærebærende og termiske dele |
Mønstret på tværs af bordet er konsistent: opløsning og overfladekvalitet bevæger sig i én retning, når materialet bevæger sig fra harpiks mod metal, mens funktionelle evner bevæger sig i den anden. SLA og DLP sidder i den fine ende for finish, men den bløde ende for mekanisk brug, SLS sidder i midten med ægte funktionel holdbarhed, og SLM sidder i den fjerne ende, hvor en plastproces simpelthen ikke kan følge. Ingen enkelt teknologi i denne tabel overgår de andre på hver kolonne , hvilket er præcis grunden til, at en China Industrial 3D Printing Service Supplier, der driver alle fire, holder enhver mulighed åben for en kunde, hvis del udvikler sig fra en designgennemgangsmodel til en bærende produktionskomponent.
Vakuumstøbning: Multiplicer en master til en produktionsklar batch
Vakuumstøbning, også kendt som silikoneformreplikering, optager rummet mellem en enkelt valideret prototype og et komplet produktionsværktøj. En China Vacuum Casting Services Factory tager et mastermønster, oftest produceret ved SLA- eller DLP-udskrivning eller ved præcisionsbearbejdning, og omslutter det i flydende silikone, der hærder omkring hver overfladedetalje. Den hærdede form skæres langs en planlagt skillelinje, og polyurethanharpikser konstrueret til at simulere ABS, polypropylen, gummi eller transparent akryl hældes under vakuum ind i det resulterende hulrum, hvilket eliminerer indespærret luft, der ellers ville efterlade hulrum i den færdige støbning.
Linjediagrammet nedenfor sporer det gennemsnitlige antal tilbageværende brugbare kopier, når successive støbegods trækkes fra en enkelt form, hvilket illustrerer, hvorfor forme typisk trækkes tilbage og udskiftes i stedet for at blive skubbet på ubestemt tid.
Denne kurve forklarer standardplanlægningsreglen, der bruges på tværs af branchen. Dimensionel troskab forbliver ekstremt tæt på masteren i de første ti til femten støbninger, hvorfor tidlige kopier fra en form ikke kan skelnes fra selve mastermønsteret. Nedgangen accelererer mærkbart efter den femtende støbning, da silikonen begynder at miste elasticitet, og skarpe indre hjørner rundes en smule med hver afformningscyklus. Ved omkring støbning af femogtyve er troskaben typisk faldet nok til, at en kvalitetsbevidst operation trækker formen tilbage i stedet for at risikere, at dele uden for tolerance når en klient. Det er grunden til, at der er planlagt en ordre i hundrede stykker omkring fire til fem parallelle forme i stedet for en form, der løber til udmattelse , da kørsel af forme parallelt holder hver støbning inden for denne kurves high-fidelity-region. Den praktiske takeaway for købere er, at vakuumstøbningsbatch-tilbud skal specificere, hvor mange forme der vil blive brugt, ikke kun det samlede antal styk, fordi denne detalje bestemmer den dimensionelle konsistens af partiet som helhed.
Overfladefinishing Services: Forvandling af en rå del til et færdigt produkt
Hver proces beskrevet ovenfor efterlader en del med en karakteristisk rå tekstur, og ingen af dem sendes typisk i den rå tilstand til en slutkunde. En producent af overfladefinishingservice i Kina konverterer et trykt, støbt eller bearbejdet emne til en del, der matcher dets tilsigtede udseende og funktionelle overfladekrav, og dette trin skal specificeres med samme præcision som enhver form for dimensionstolerance.
Efterbehandlingsmuligheder tilgængelige for trykte, støbte og bearbejdede dele
- Slibning og håndpolering for at fjerne laglinjer fra SLA, DLP og SLS dele før coating.
- Perle- og sandblæsning for en ensartet mat tekstur på nylon- og metaldele.
- Dampudjævning til nylondele, der kræver en forseglet overflade med lav friktion.
- Spraymaling matchet til en medfølgende farvereference i glans-, satin-, mat- eller soft-touch-systemer.
- Anodisering til SLM-dele i aluminium, der kræver korrosionsbestandighed og ensartet farve.
- Galvanisering og vakuummetallisering til reflekterende dekorative overflader på plast- eller metalunderlag.
- Bloktryk, silketryk og lasermærkning til logoer, legender og sporbarhedskoder.
En kinesisk leverandør af overfladefinishing af CNC-dele, der også driver print-, støbe- og bearbejdningslinjerne, kan bære en del gennem denne fase uden at overføre den til en ekstern leverandør, hvilket betyder mest for kosmetiske samlinger, hvor farve og glans skal matche på tværs af dele, der produceres af forskellige processer. Maskering af gevind, lejeboringer og tætningsflader før belægning er det mest almindelige kvalitetsproblem ved overfladebehandling , da en typisk malings- eller pletteringsfilm tilføjer 30 til 60 mikrometers tykkelse, hvilket vil lukke ned for en funktionel frigang, hvis funktionen efterlades ubeskyttet.
Valg af rute efter batchstørrelse: En beslutningsramme
Volumen er ofte den mest afgørende faktor i valget mellem direkte tryk og vakuumstøbning, mere end materiale eller geometri alene. Nedenstående diagram viser den gennemsnitlige omkostningsækvivalente indsats pr. del, udtrykt som et relativt indeks snarere end et valutatal, mod batchstørrelse for de fire printteknologier og vakuumstøbning.
Overkrydsningsmønsteret i dette diagram er den mest nyttige information til en beslutning om batchstørrelse. Ved en batch af én er vakuumstøbning øverst på indsatsskalaen, fordi hele formfremstillingstrinnet oplades mod et enkelt stykke, hvilket bekræfter, at det aldrig bør vælges til en ægte engangs. Med omkring ti stykker er vakuumstøbekurven allerede faldet kraftigt og fortsætter med at falde hurtigere end nogen udskrivningsteknologi, efterhånden som volumen vokser, og krydser under SLA- og DLP-harpiksudskrivning et godt stykke før de halvtreds stykker. SLM-metal sidder konsekvent over harpiks- og nylonkurverne ved hver viste batchstørrelse, hvilket afspejler den ekstra efterbehandling, som hvert metaltryk kræver uanset mængde. SLS-nylon forbliver den fladeste og laveste kurve over næsten hele sortimentet, hvilket er dens vigtigste kommercielle fordel: forudsigelig indsats per del uden behov for værktøjsinvesteringer på noget volumen. Overgangspunktet mellem direkte tryk og vakuumstøbning falder typisk mellem femten og tredive stykker , som er det område, hvor de fleste købere aktivt bør sammenligne begge ruter i stedet for at misligholde den, de brugte sidste gang.
Sammenligning af kapacitet i fuld rækkevidde på tværs af alle fem ruter
Radardiagrammet nedenfor scorer SLA/DLP-harpiks, SLS-nylon, SLM-metal og vakuumstøbning på tværs af fem kriterier, der konsekvent går igen i indkøbssamtaler på en skala fra et til fem, for at understøtte en sammenligning med et enkelt blik på tværs af hver rute, der er dækket i denne artikel.
Denne overlejring gør afvejningen på tværs af alle fem kriterier synlige på én gang. SLA og DLP danner en form, der strækkes mod overfladefinish og hastighed i ét stykke, hvilket bekræfter deres rolle som den hurtigste vej til en præsentabel prototype, men den svageste til mekanisk brug. SLM-metal trækker stærkt i retning af mekanisk brug og materialeområde, mens det trækker tilbage på batch-skalerbarhed og hastighed i ét stykke, hvilket afspejler den virkelighed, at enhver metalkonstruktion bærer betydelig fast efterbehandling, uanset hvor enkel delen er. SLS nylon producerer den mest afbalancerede, moderat størrelse polygon i gruppen, hvilket er i overensstemmelse med dens rolle som den pålidelige mellemvej for funktionelle dele, der skal produceres gentagne gange uden hverken harpiks skrøbelighed eller metals overhead. Vakuumstøbning strækker sig tydeligt mod batch-skalerbarhed og overfladefinish, mens den trækker sig sammen på hastighed i et stykke, hvilket nøjagtigt matcher dens identitet som en multiplikationsproces snarere end en første-bygningsproces. Ingen enkelt figur dækker hele diagrammet , hvilket er det klareste bevis på, at et virkelig brugbart leverandørforhold afhænger af adgang til alle fire printteknologier plus støbning og efterbehandling, snarere end ekspertise i kun én.
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en pioner inden for industriel innovation og fremstilling. Vores ekspertdesignteam forvandler klientideer til praktiske, æstetiske produktdesigns. Vi tilbyder 3D-print i harpiks, nylon, metal og andre materialer og har avanceret bearbejdning. Replikering af silikoneforme giver mulighed for lavpris, højpræcision produktion i små partier. Overfladebehandlinger som maling forbedrer produktets udseende. Med vores one-stop-service kan kunder afslutte design-til-produkt-processen på én platform, hvilket sparer tid og omkostninger. Vi sigter efter at være en pålidelig langsigtet partner for industriel udvikling.
Inden for denne struktur tjener SLA- og DLP-harpiksudskrivning de tidligste designsamtaler, SLS-nylon bærer funktionel prototyping og lavvolumen slutbrugsdele, SLM-metal påtager sig geometri og belastningstilfælde, som ingen anden proces kan nå, vakuumstøbning multiplicerer en valideret master til en produktionsklar batch, og overfladebehandling leverer alle markedsdele i den tilstand, dens slutresultater lever op til. Hver fase deler den samme delfil, den samme kvalitetsregistrering og det samme tekniske kontaktpunkt , som er den praktiske betydning af en one-stop platform frem for en markedsføringsbeskrivelse af en.
Angivelse af et job, så den rigtige teknologi bliver valgt
En velspecificeret anmodning fjerner det meste af gætværket fra teknologivalg, og sekvensen nedenfor afspejler den information, en ingeniør faktisk har brug for, før han anbefaler SLA, DLP, SLS, SLM eller vakuumstøbning.
- Angiv delens formål klart: visuel gennemgang, pasformskontrol, funktionstest eller slutbrugskomponent.
- Angiv den nødvendige mængde nu og den mængde, der sandsynligvis er nødvendig inden for de følgende seks måneder.
- Identificer alle funktioner, der skal være vandtætte, bærende, gennemsigtige eller varmeudsatte.
- Bemærk om delen skal matche en eksisterende farve-, tekstur- eller glansstandard.
- Markér enhver intern geometri, såsom kanaler eller gitter, som et skæreværktøj ikke kan få adgang til.
- Bekræft driftsmiljøet, herunder temperaturområde og eksponering for kemikalier eller sollys.
En China Custom DLP Resin 3D Printing Factory eller en SLM-metalleverandør, der modtager disse oplysninger på forhånd, kan anbefale en rute med tillid i stedet for at vælge den maskine, der tilfældigvis er gratis. Teknologibeslutningen bør følge delens krav, ikke omvendt , og en leverandør, der stiller disse spørgsmål, før han citerer, demonstrerer præcis den disciplin.
Ofte stillede spørgsmål
Q1: Hvad er den vigtigste praktiske forskel mellem SLA- og DLP-udskrivning?
Begge hærder flydende harpiks og producerer sammenlignelig overfladekvalitet, men de skalerer forskelligt. SLA bruger en laser, der sporer hvert lag punkt for punkt, som skalerer effektivt på tværs af store flade byggeplatforme. DLP projicerer et helt lag på én gang, hvilket er hurtigere for små dele med betydelig højde, fordi byggetiden afhænger af antallet af lag snarere end mængden af detaljer pr. lag. I praksis skal du vælge SLA for større eller bredere dele og DLP for små, detaljerede komponenter produceret i beskedne partier.
Q2: Kan SLS nylondele bruges som endelige produktionskomponenter, eller er det kun prototyper?
SLS nylondele bruges rutinemæssigt som endelige produktionskomponenter, især i glasfyldte eller kulstoffyldte kvaliteter, der tilføjer stivhed og dimensionsstabilitet. De fungerer godt som beslag, huse, kanaler, jigs og armaturer på tværs af mange industrier. De vigtigste overvejelser er overfladetekstur, som kan forfines gennem perleblæsning eller dampudjævning, og langvarig eksponering for ultraviolet lys eller vedvarende forhøjet temperatur, som begge bør kontrolleres mod det specifikke materialedatablad før den endelige specifikation.
Spørgsmål 3: Hvorfor skal en SLM-metaldel bearbejdes, efter at den kommer ud af printeren?
As-built metaltryk opnår god, men ikke bearbejdningsgrad tolerance på funktionelle funktioner, og dens overfladefinish, selvom den er acceptabel for mange geometrier, er generelt for ru til tætning af flader, lejeboringer eller præcisionsgevind. Finbearbejdning efter spændingsaflastning og fjernelse af støtte bringer disse specifikke egenskaber til den tolerance og overfladefinish, som applikationen faktisk kræver, samtidig med at den komplekse indre geometri efterlades nøjagtigt som trykt. Denne kombination er grunden til, at seriøse metaltrykleverandører driver bearbejdningsafdelinger i stedet for at sende dele direkte fra byggepladen.
Q4: Ved hvilken batchstørrelse bliver vakuumstøbning mere effektiv end direkte udskrivning?
Overgangen falder typisk mellem femten og tredive stykker, afhængigt af delstørrelse og geometrisk kompleksitet. Under dette interval opvejer den faste indsats ved at bygge en støbeform dens fordel. Over den er støbeformens omkostninger spredt over tilstrækkeligt mange dele til, at vakuumstøbning bliver den mere effektive rute, og dens fordel fortsætter med at vokse, efterhånden som batchstørrelsen stiger mod det punkt, hvor et produktionsværktøj i sidste ende ville være berettiget.
Q5: Hvor mange dele kan produceres fra en enkelt vakuumstøbeform, før kvaliteten falder?
Dimensionel trofasthed forbliver tæt på den originale master i ca. de første femten støbninger og falder derefter, efterhånden som silikonen gradvist mister elasticitet, og skarpe indre hjørner bliver blødere. De fleste kvalitetsbevidste operationer udelukker en form omkring de tyve til femogtyve støbemærket i stedet for at risikere, at dele falder uden for tolerancen. For større ordrer produceres flere forme fra den samme master og køres parallelt, hvilket holder hver støbning inden for high-fidelity-delen af den kurve.
Q6: Ændrer overfladebehandling dimensionerne af en trykt eller støbt del?
Ja, og dette er en af de mest almindeligt oversete detaljer i en specifikation. Slibning fjerner en lille, generelt kontrollerbar mængde materiale, mens spraymaling og plettering tilføjer materialetykkelse, typisk i området 30 til 60 mikrometer pr. overflade afhængigt af belægningssystemet. Enhver funktion med en tæt funktionsafstand, såsom en lejeboring, et gevindhul eller en tætningsflade, bør maskeres før coating eller bearbejdes efter færdigbehandling, i stedet for at lade absorbere den filmtykkelse, som processen tilfældigvis påfører.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
