- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

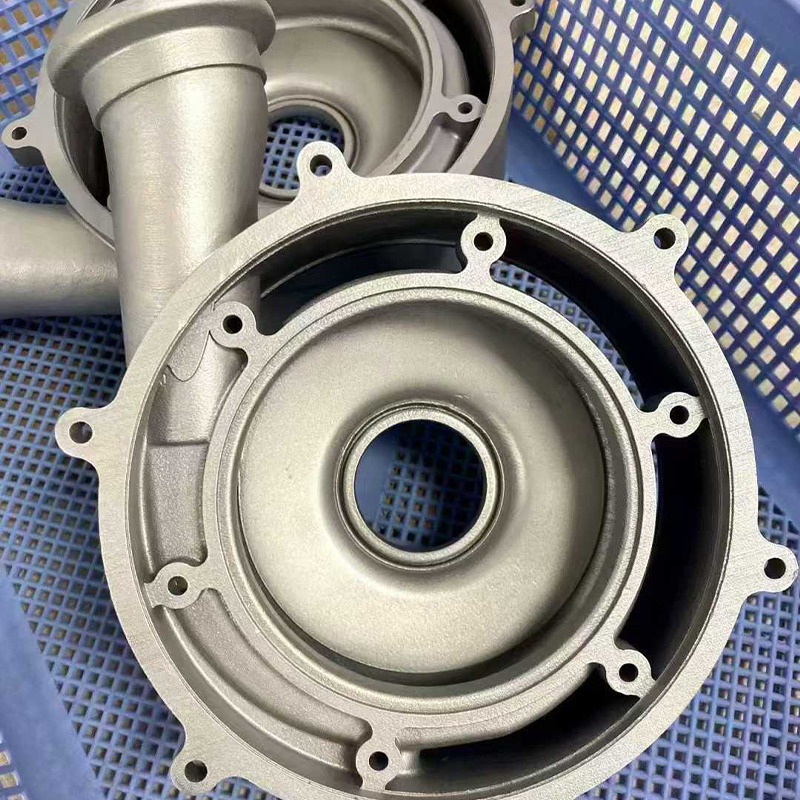
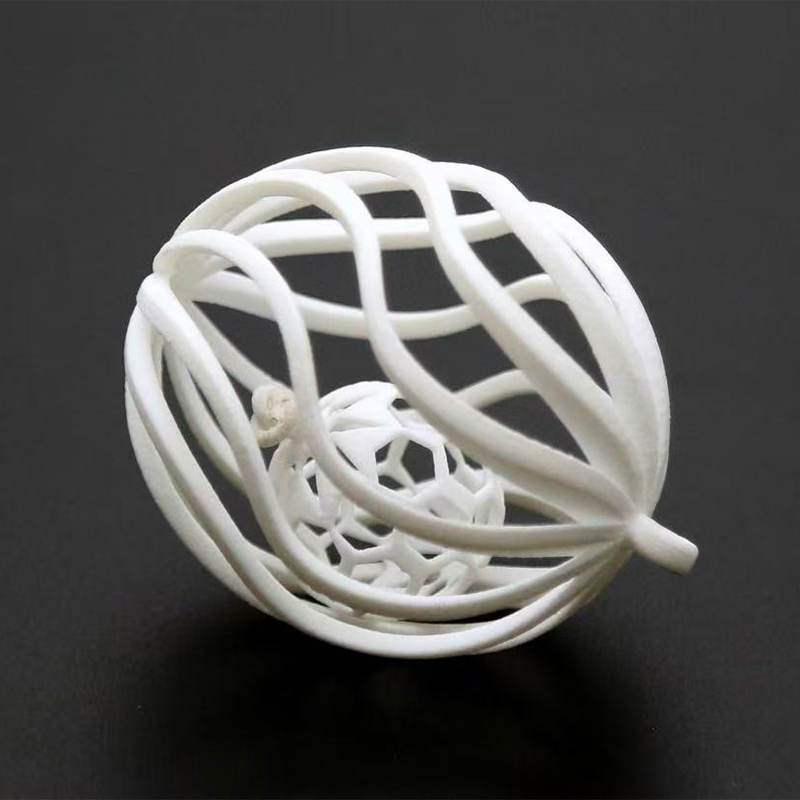
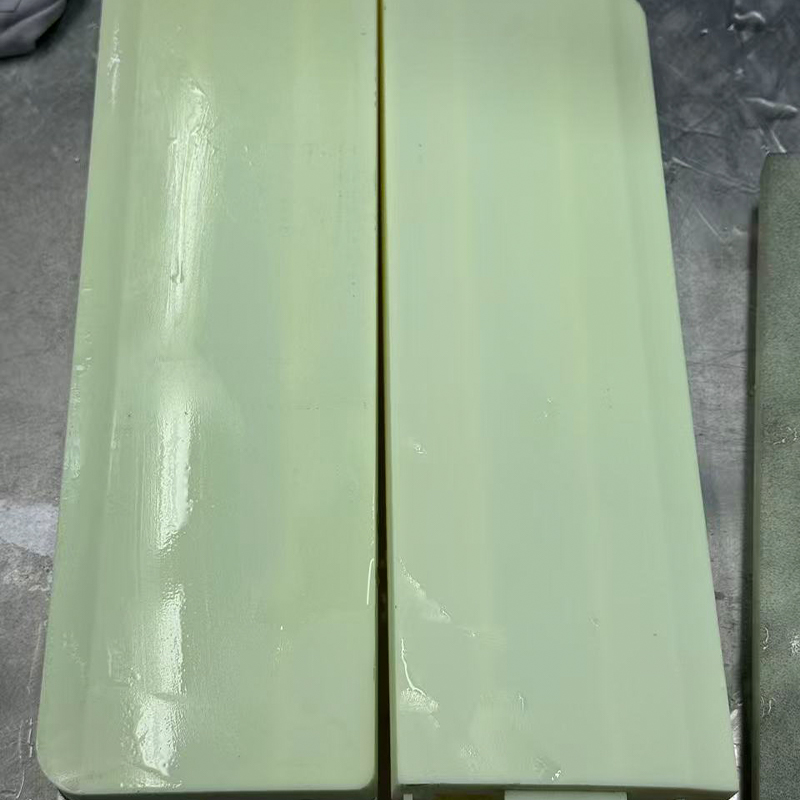
SLA Resin 3D Printing Service: Sådan fungerer det, og hvor det passer
SLA Resin 3D Udskrivning Service : Det korte svar for detaljekritiske dele
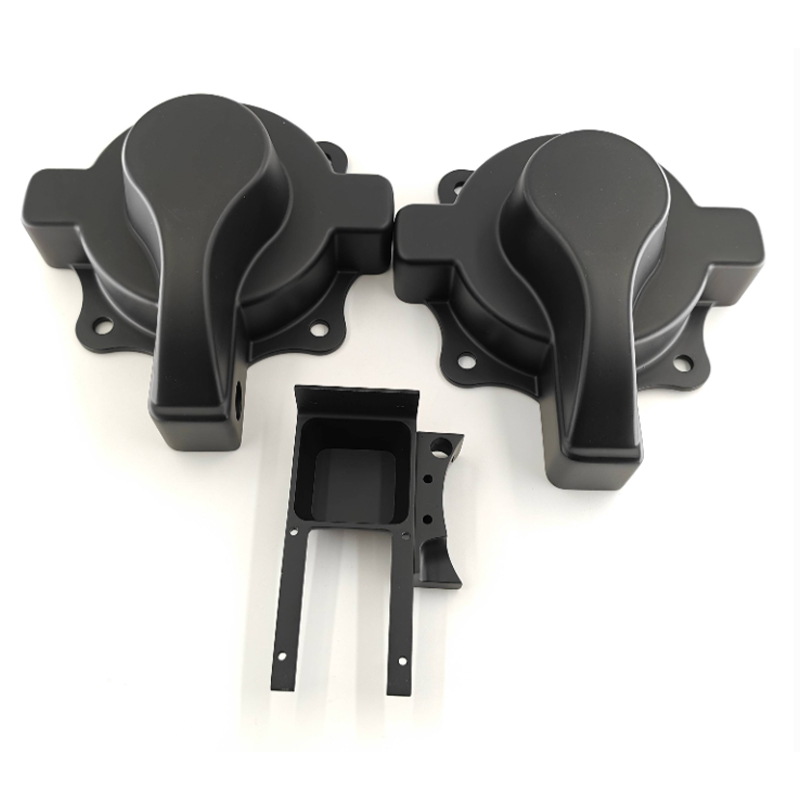
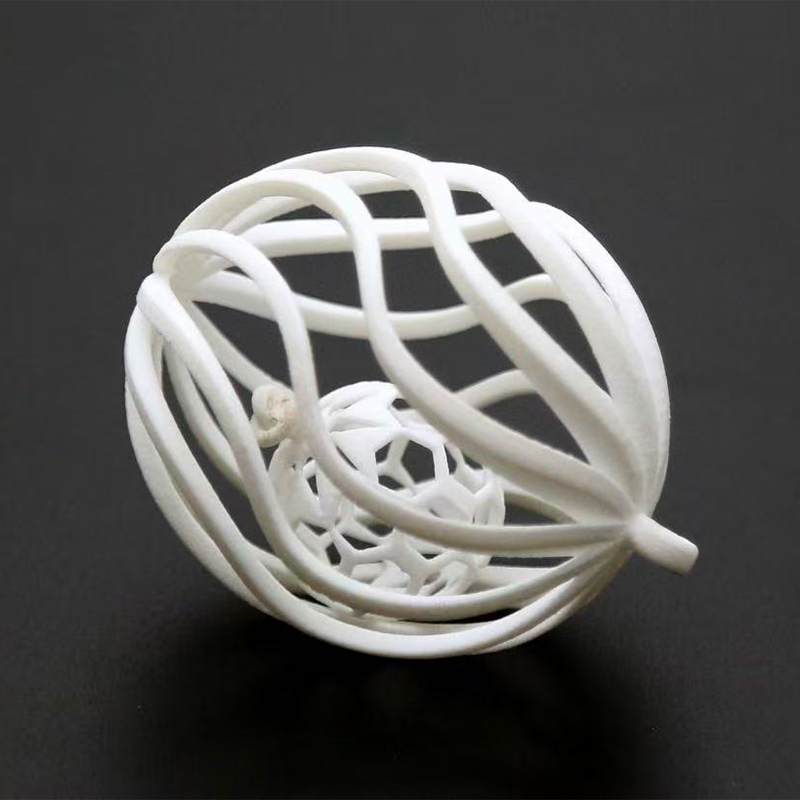
Lad os sige, at dit team har brug for seks håndholdte huse inden fredag, hver med snappasninger, et klart linsevindue og en overflade, der er glat nok til at fotografere til et affyringsdæk. Udskrivning af dem i en filamentproces ville efterlade synlige laglinjer. Bearbejdning af dem ville tage længere tid og kunne ikke nemt nå de tynde interne funktioner. En SLA-harpiks 3D-printtjeneste er normalt det rigtige opkald her, fordi stereolitografi hærder flydende harpiks med laser lag for lag og leverer glatte overflader, skarpe små træk og god nøjagtighed på små og mellemstore dele.
Det er hele anbefalingen i to sætninger. SLA passer til udseendemodeller, pasformskontrol, klare dele, små mekaniske komponenter og mastermønstre til støbning. Den er mindre velegnet til dele, der bærer tung belastning, sidder i stærkt sollys i lange perioder eller kører varmt. At vide, hvor grænsen går, er det, der adskiller en glat første ordre fra en frustrerende, så det meste af denne guide handler om grænsen: hvilken harpiks man skal vælge, hvordan man designer til processen, hvilken efterbehandling er værd at gøre, og hvordan man briefer en SLA 3D-printproducent.
Hurtige svar før detaljerne
- God til: detaljerede prototyper, displaymodeller, klare dele, små funktionelle dele og støbemestere.
- Typiske styrker: glatte overflader, fine detaljer, stram nøjagtighed på små dele og en bred vifte af harpiksegenskaber.
- Typiske grænser: standardharpikser kan være skøre, dele skal vaskes og hærdes, og lang soleksponering kan ændre farve.
- Fælles næste trin: efterbehandling, maling eller vakuumstøbning, når du har brug for farve, tekstur eller en lille batch.
Denne guide er skrevet til ingeniører, produktchefer og sourcing-teams, der ønsker dele, der fungerer på bænken og ser rigtigt ud i mødet. Den undgår lærebogsteori og holder sig til det, der påvirker din ordre: materialevalg, designregler, efterbehandling, sammenligninger med andre processer og leverandørspørgsmål. Hvis du vil have en fornemmelse af, hvordan en erfaren SLA-resin 3D-printleverandør tænker, følger afsnittene nedenfor rækkefølgen af et rigtigt projekt.
Vælg SLA, når overfladekvalitet og små detaljer betyder mere end tung mekanisk belastning.
Sådan fungerer SLA Resin 3D-udskrivning: Principper og maskinstruktur
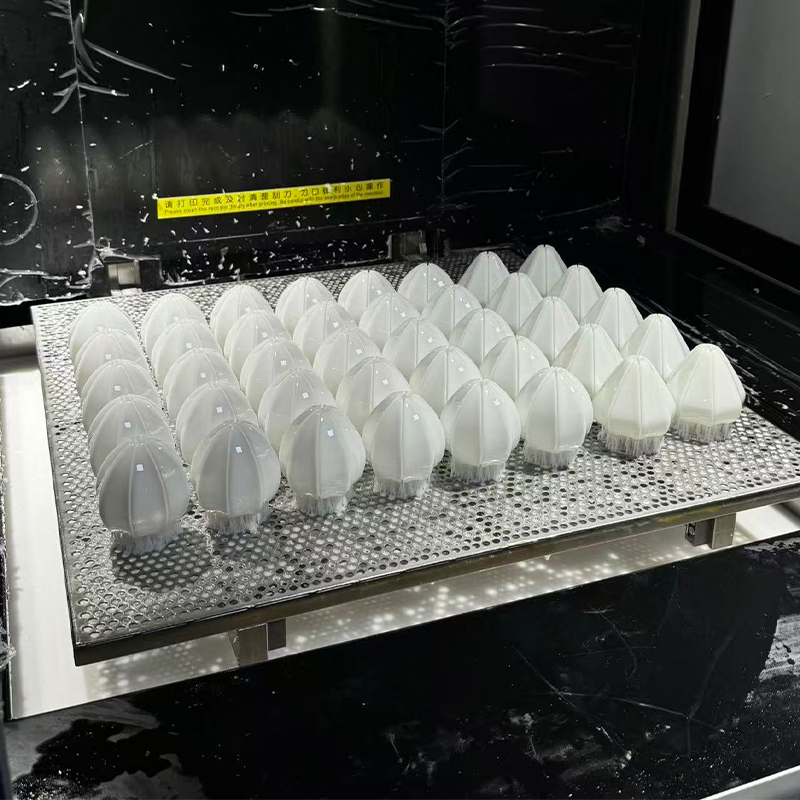
SLA står for stereolitografi. En tank, normalt kaldet et kar, rummer flydende fotopolymerharpiks. En UV-laser sporer delens tværsnit på harpiksoverfladen, og hvor end laseren rører, hærder harpiksen. Byggeplatformen bevæger sig derefter med ét lags tykkelse, og det næste lag spores ovenpå. At gentage dette tusindvis af gange producerer en solid del fastgjort til platformen med tynde støttestrukturer.
Hovedelementer i en SLA-maskine
Optiske og bevægelseselementer
| Materiale og støtteelementer
|
Fra fil til færdig del
- Filkontrol og byggeforberedelse: ingeniøren inspicerer 3D-modellen, vælger orientering, tilføjer understøtninger og vælger lagtykkelse.
- Udskrivning: laseren hærder hvert lag, mens platformen går gennem bygningen.
- Vask: den trykte del renses i et opløsningsmiddelbad for at fjerne uhærdet harpiks.
- Fjernelse af støtte: støtter skæres væk og kontaktpunkter rengøres let.
- Efterhærdning: delen udsættes for UV-lys, nogle gange med varme, så harpiksen når sine endelige egenskaber.
- Efterbehandling og inspektion: slibning, polering, maling eller belægning påføres efter behov, og delen kontrolleres i forhold til tegningen.
Mange købere er overraskede over, at selve udskrivningen kun er en del af tidsplanen. Vask, hærdning og efterbehandling tager en reel del af tiden, og at springe dem over efterlader dele klæbrige, svage eller mærkede. Nedenstående diagram giver en illustrativ tidslinje for en lille ordre, så du kan se, hvor dagene går.
Tidslinjen er en planlægningshjælp og ikke et tilbud. Faktiske tidsplaner afhænger af delstørrelse, mængde, harpiks og efterbehandlingsniveau.
Tidslinjen viser, at udskrivning kun fylder en del af den overordnede tidsplan, med forberedelse før den og en kæde af rengøring, hærdning og efterbehandling efter det. Vask og efterhærdning er kort sammenlignet med udskrivning, men de er essentielle, fordi underhærdede dele kan føles klistrede eller deformeres senere. Slibning og efterbehandling tager det længste stadie efter tryk, hvorfor en almindelig trykt del kommer hurtigere end en malet. For kunder hos Jiahengs SLA-harpiks 3D-printservice hjælper dette mønster, når de skal beslutte, om et projekt har brug for rå printede dele, let færdigbehandlede dele eller fuldmalede dele. Når efterbehandling håndteres på samme platform, taber tidsplanen ikke tid til transport og genbriefing mellem leverandører.
Udskrivning er kun én fase: Vask, hærdning og efterbehandling bestemmer, hvordan delen føles, ser ud og holder.
Almindelige SLA-harpikstyper og deres egenskaber
At kalde noget for en SLA-del siger lidt om, hvordan det opfører sig, fordi harpiksen gør det meste af talen. Harpikser er formuleret til at efterligne forskellige plasttyper, og hver familie involverer afvejninger. Kortene nedenfor opsummerer de typer, som en leverandør af SLA-harpiks 3D-print normalt tilbyder. Den nøjagtige tilgængelighed varierer, så bekræft de aktuelle muligheder, før du designer omkring en bestemt ejendom.
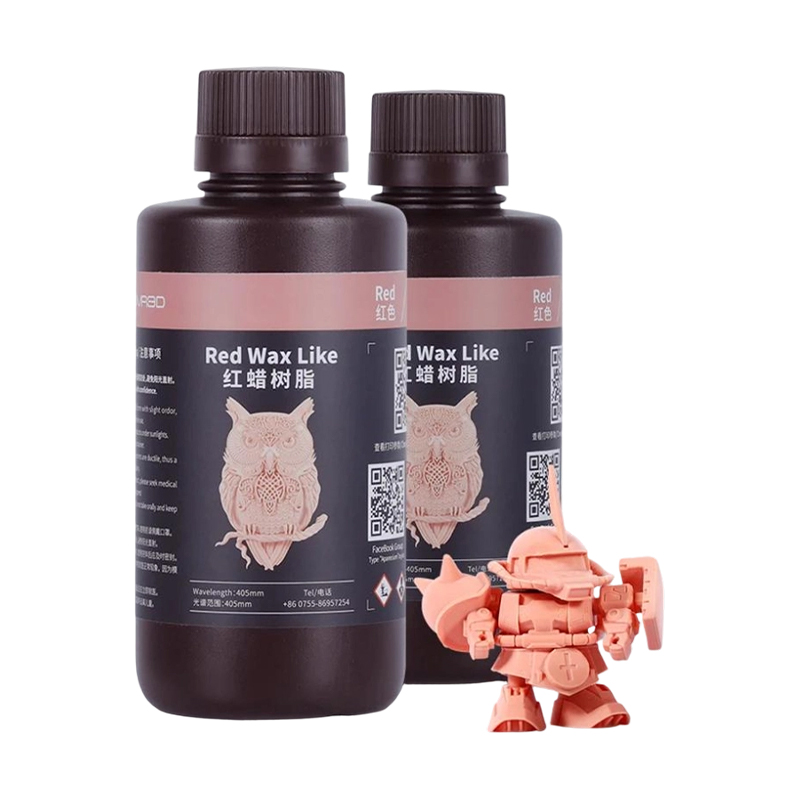
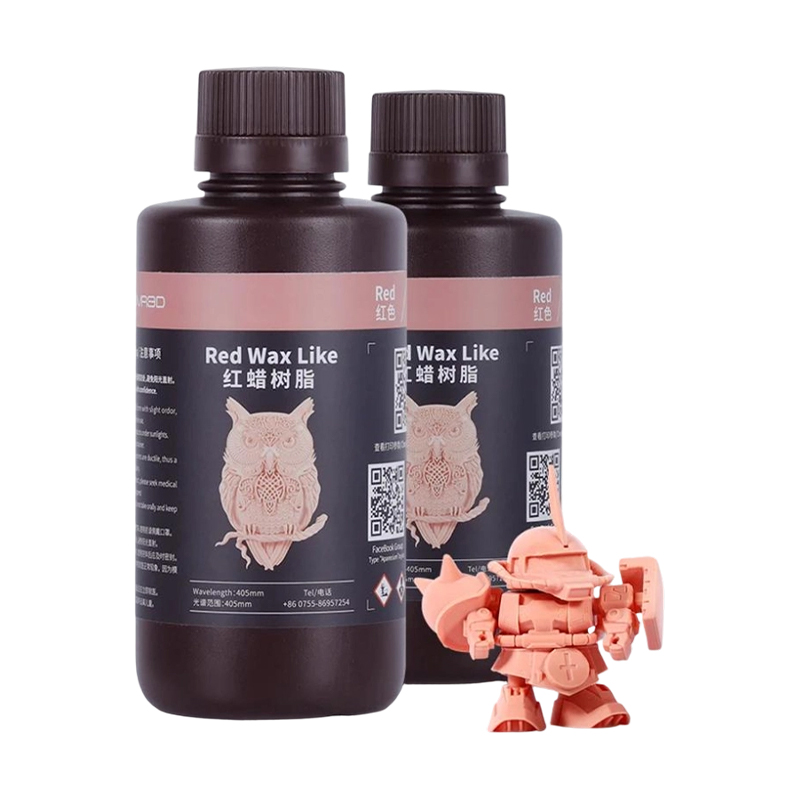
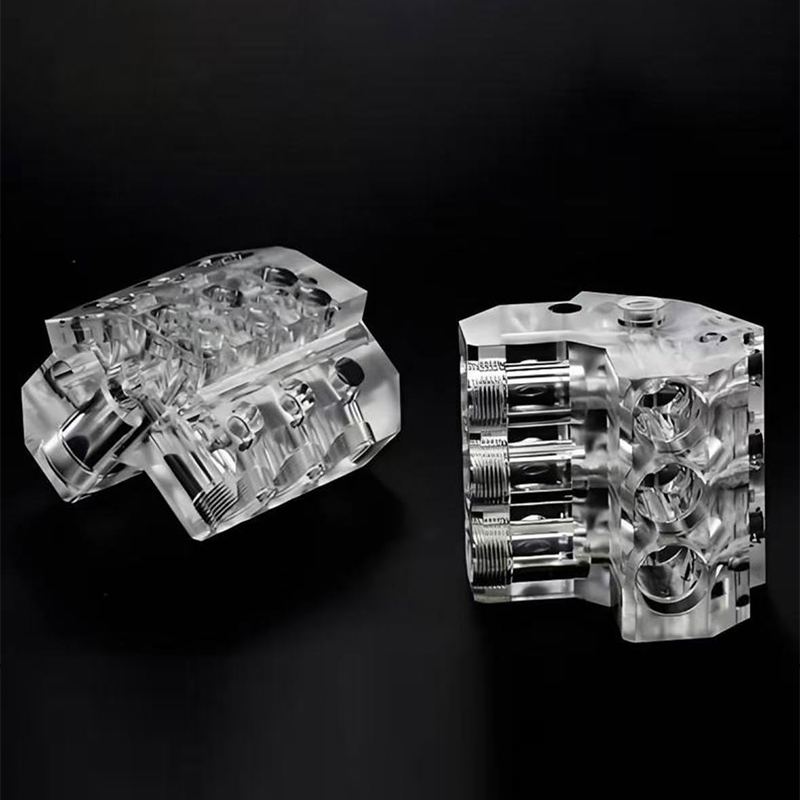
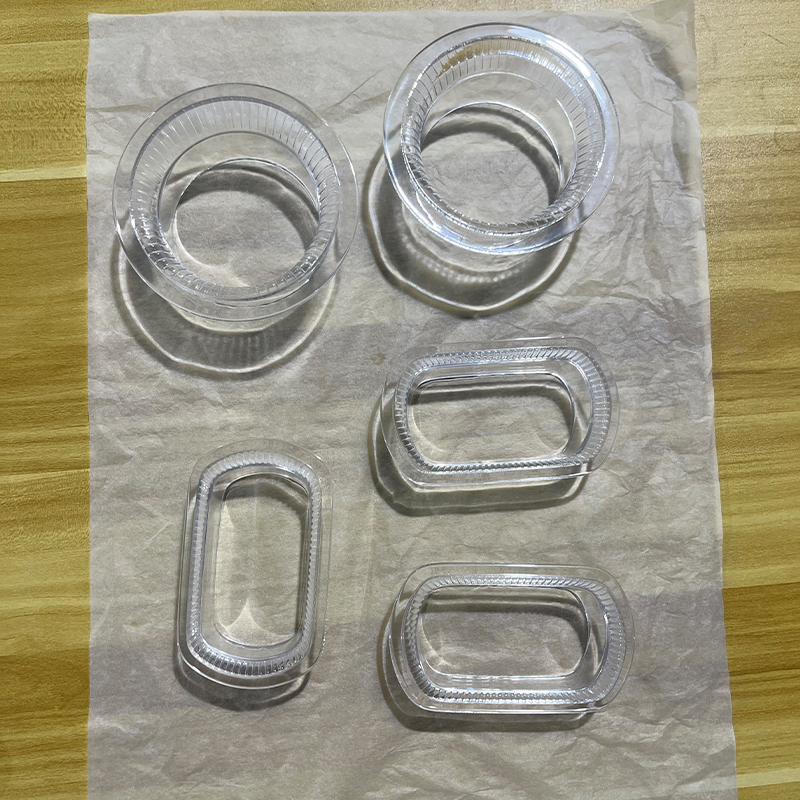
Standard harpiks Fine detaljer og en glat overflade. God til visuelle modeller, udstillingsgenstande og koncepttjek, selvom det kan være skørt under stød. Hård eller ABS-lignende harpiks Bedre slagadfærd og en fastere, mere holdbar følelse. Velegnet til snappasninger, huse og funktionelle prototyper. Klar eller gennemsigtig harpiks Printer med et gennemsigtigt look og kan poleres eller coates for klarhed. Anvendes til linser, lysledere og væskebanemodeller. Høj temperatur harpiks Holder stivhed ved forhøjet temperatur. Valgt til dele nær varmekilder eller til værktøj og armaturer. Fleksibel eller gummilignende harpiks Elastik med en blød følelse. Anvendes til tætninger, greb, pakninger og bærbare prototyper. Støbbar harpiks Brænder rent ud for investeringsstøbemønstre. Anvendes til smykkestil-mestre og mønstre af små metaldele.
| Harpiks familie | Adfærd | Typiske anvendelser | Ting at se |
|---|---|---|---|
| Standard | Stiv, glat, detaljeret | Visuelle modeller, displaydele | Kan være sprøde, tynde dele kan knække |
| Hård eller ABS-agtig | Fast, slagtolerant | Huse, snappasninger, clips | Lidt lavere fin-detalje skarphed |
| Ryd | Gennemskinnelig, polerbar | Linser, lysrør, vinduer | Kan gulne i stærkt lys over tid |
| Høj temperatur | Stiv når den er varm | Varmeudsatte dele, armaturer | Ofte mere skør end hårde harpikser |
| Fleksibel | Elastisk, blød berøring | Tætninger, greb, softkeys | Lavere rivstyrke end støbt gummi |
| Støbbar | Lav askeudbrænding | Støbemestre, små mønstre | Håndteres forsigtigt før støbning |
En praktisk måde at vælge på er at spørge, hvad delen skal overleve. Hvis det kun skal ses på, er standardharpiks nok. Hvis det skal samles og håndteres, er en hårdere harpiks normalt sikrere. Hvis den skal forblive stiv i nærheden af en lampe eller motor, så se på en højtemperaturtype. Og hvis delen er en mester til senere kopiering, så nævn det, fordi leverandøren vil forberede overfladen til støbning i stedet for udstilling.
Farve er et andet valg. Mange harpikser udskriver i hvid, grå, sort eller gennemskinnelig, og disse kan males eller farves efterfølgende. Købere, der har brug for en præcis farve eller glansniveau, udskriver normalt i en neutral harpiks og afslutter den, hvilket giver mere kontrol end at stole på harpiksfarven alene.
Match harpiksen til det, delen skal overleve: udseende, samling, varme, klarhed eller fleksibilitet.
Applikationer og udvælgelsespunkter til SLA Resin 3D-print
SLA dukker op overalt, hvor små detaljer og glatte overflader betyder noget. Designteams bruger det til at tjekke form og pasform, marketingteams bruger det til showprøver, og ingeniører bruger det til at lave små funktionelle dele og værktøjshjælpemidler. Kolonnerne nedenfor parrer typiske anvendelser med de spørgsmål, der skal stilles, når man skal beslutte, om SLA er den rigtige proces.
Typiske anvendelsesområder
| Valgpunkter, der skal kontrolleres
|
En hurtig beslutningsvej
- Hvis du hurtigt har brug for en håndfuld detaljerede dele, er SLA en stærk førstekandidat.
- Hvis du har brug for hårdere dele i ægte ingeniørplast, så overvej i stedet nylontryk eller bearbejdning.
- Hvis du har brug for 10 til 30 identiske dele med produktionslook, så print en master i SLA og brug vakuumstøbning.
- Hvis du har brug for metaldele, så gå til metaltryk eller CNC-bearbejdning.
Tabellen nedenfor vurderer SLA i forhold til fire behov, som købere nævner oftest. Resultaterne er en redaktionel illustration af generelle tendenser, og de er ikke testresultater.
En højere ring betyder, at SLA generelt er komfortabel med det behov. En lavere ring peger på et tilfælde, hvor en anden proces kan fortjene et kig.
Ringene viser SLA på sit stærkeste på overfladeglathed og fine detaljer, hvorfor det er et almindeligt valg for udseende modeller og små præcise dele. Dimensionsnøjagtigheden på små dele følger nøje, hjulpet af den fine laserplet og tynde lag. Kraftig belastningsstyrke er den laveste ring, fordi selv hårdere harpikser opfører sig anderledes end termoplast under vedvarende stress. Dette mønster forklarer, hvorfor mange projekter parrer SLA med andre ruter, bruger det til udseende og pasform og skifter til nylontryk eller bearbejdning til lastbærende test. Jiaheng tilbyder harpiks-, nylon- og metalprint sammen med bearbejdning, så et team kan sammenligne ruter på én platform i stedet for at købe hver enkelt.
SLA udmærker sig ved glatte overflader og fine detaljer, så brug andre processer ved siden af, når dele skal bære tunge belastninger.
Detaljeret sammenligning: SLA vs FDM, SLS og CNC-bearbejdning
Købere sammenligner sjældent SLA med ingenting. Det virkelige spørgsmål er normalt, om SLA slår en anden vej til jobbet foran dem. Tabellen nedenfor sætter SLA ved siden af tre almindelige alternativer, så forskellene er nemme at se.
| Faktor | SLA harpiks udskrivning | FDM udskrivning | SLS nylon tryk | CNC-bearbejdning |
|---|---|---|---|---|
| Overflade finish | Glatte, fine detaljer | Synlige laglinjer | Lidt kornet mat | Maskinbearbejdet, værktøjsmærker |
| Fint indslags | Meget godt | Begrænset af dyse | Godt | Begrænset af værktøjets størrelse |
| Styrke | Afhænger af harpiks, ofte skørt | Moderat | Godt, tough nylon | Højt, solidt materiale |
| Støttebehov | Understøtter med kontaktmærker | Understøtninger til udhæng | Pulver understøtter delen | Armaturer holder delen |
| Typiske dele | Detaljerede små og mellemstore dele | Grove konceptmodeller | Funktionelle holdbare dele | Præcisionsdele af metal og plast |
| Efterbehandling | Slibning og maling fungerer godt | Mere slibning påkrævet | Farvning, blæsning | Sprængning, anodisering, maling |
SLA vinder, hvor udseende og fine detaljer tæller, hvorfor det ofte er førstevalget til udstillingsmodeller og små præcisionsdele. FDM er nyttig til grove tidlige former, men viser laglinjer. SLS nylon giver slidstærke, funktionelle dele uden støttemærker, som passer til snappasninger og beslag, der skal håndteres. CNC-bearbejdning bruger solidt materiale og leverer styrke og tolerance, som udskrivning generelt ikke kan matche, men det er begrænset af værktøjsadgang på komplekse interne former.
Hvordan ruterne fungerer sammen
- Start med SLA for pasform og udseendetjek af designet.
- Flyt til SLS nylon eller bearbejdning, når delen skal have reel mekanisk testning.
- Brug en SLA-master med silikonestøbning, når du skal bruge 10 til 30 dele med et produktionslook.
- Afslut med maling eller coating for at matche det endelige produkts udseende.
Jiaheng beskriver dette som en one-stop-tilgang. Virksomheden arbejder som OEM- og ODM-producent med et internt designteam, og det leverer 3D-print i harpiks, nylon og metal sammen med avanceret bearbejdning og replikering af silikoneforme. Et projekt kan derfor begynde som en SLA-udseendemodel, fortsætte som en bearbejdet funktionel prototype og afslutte som et lille parti støbte dele, uden at blive genciteret og genforklaret ved hvert trin.
SLA leder på overflade og detaljer, SLS og bearbejdning leder på styrke, og en etapeplan bruger ofte mere end én.
Designretningslinjer og -tolerancer for SLA-trykte dele
SLA tilgiver meget, men nogle få designvaner gør en synlig forskel. Retningslinjerne nedenfor kommer op i de fleste fremstillingsvurderinger, og at følge dem reducerer chancen for en mislykket konstruktion eller en del, der skal omarbejdes.
Vægtykkelse og små funktioner
Vægge, der er for tynde, kan blive skæve, gå i stykker under rengøring eller ikke udskrives. Mange leverandører angiver et praktisk minimum på omkring 0,8 til 1,0 mm for understøttede vægge, med tykkere vægge for større dele. Fin tekst og små huller er mulige, men meget små funktioner skal muligvis forstørres eller tjekkes hos leverandøren først. Jævn vægtykkelse hjælper også med at reducere stress og forvrængning.
Hule dele og drænhuller
Hule modeller fanger flydende harpiks indeni, hvilket kan forårsage tryk, hærde ujævnt eller lækker senere. Hvis et hult design er nødvendigt, skal du tilføje drænhuller på et par millimeter, så uhærdet harpiks kan slippe ud, og omtale hullerne til leverandøren, så de placeres væk fra kosmetiske ansigter. Mange købere foretrækker solide dele for enkelhedens skyld, selvom tykkere faste stoffer kan udskrive langsommere og krympe mere.
Orienterings- og støttemærker
Støttestrukturer holder udhæng på plads og efterlader små mærker, hvor de fjernes. Ingeniøren vælger orientering for at skjule disse mærker på mindre synlige flader og for at beskytte kritiske overflader. Hvis et bestemt ansigt skal være helt glat, skal du sige det i oversigten. Leverandøren kan derefter orientere delen, så ansigtet ikke er i kontakt med understøtninger.
Tolerancer og pasformer
Generel vejledning for SLA nævner ofte tolerancer i området omkring plus eller minus 0,1 til 0,2 mm på små dele, med større dele, der varierer proportionalt. Dele fortsætter også med at krympe en smule under hærdning, så sammenkoblingsfunktioner såsom stifter og huller bør omfatte frigang. Hvis en pasform er kritisk, udskriver mange leverandører et teststykke eller bearbejder funktionen efterfølgende. Områdediagrammet nedenfor viser lagtykkelsesintervaller, der typisk matches til forskellige formål.
Tyndere lag giver glattere overflader og finere detaljer, mens tykkere lag fremskynder opbygningen og passer til større dele eller træk. Områderne er generel vejledning og kan variere alt efter maskine og harpiks.
Sortimentdiagrammet viser, at fine detaljerede modeller og smådele typisk bruger de tyndeste lag, som giver glattere buede overflader og skarpere kanter. Standardprototyper falder i et mellembånd, der balancerer detaljer og byggetid. Større huse og dæksler bruger ofte tykkere lag, fordi de ekstra tidsomkostninger ved fine lag lægger op til store byggerier. Hurtige træk sidder i den tykke ende, hvor hastighed betyder mere end overfladeglathed. Når du beder en SLA-harpiks 3D-printerproducent om et tilbud, kan du ved at fortælle dem formålet med delen vælge lagtykkelse i overensstemmelse hermed, og det undgår at bruge byggetid på detaljer, som ingen vil se.
| Feature | Praktisk vejledning | Årsag |
|---|---|---|
| Vægtykkelse | Hold omkring 0,8 til 1,0 mm eller mere | Reducerer brud og vridning |
| Hule sektioner | Tilføj drænhuller på et par millimeter | Lader uhærdet harpiks slippe ud |
| Kritiske ansigter | Fortæl leverandøren, hvilke ansigter der skal være glatte | Tillader orientering for at beskytte dem |
| Parringsfunktioner | Inkluder frigang til pasform | Tillader hærdning af krympning |
| Tekst og logoer | Brug fede, hævede eller indgraverede former | Holder små detaljer læselige |
Selv vægge, drænhuller og en tydelig note på kosmetiske ansigter forhindrer de fleste SLA-designproblemer.
Efterbehandling og overfladebehandling til SLA-dele
En rå SLA-del er allerede glattere end de fleste trykte dele, men den er ikke færdig. Efterbehandling gør det fra et trykt objekt til noget, du kan samle, fotografere eller præsentere. De fleste leverandører inkluderer vask og hærdning som standard og tilbyder yderligere efterbehandling som en mulighed.
Vask og hærdning
Efter trykning vaskes delene i et opløsningsmiddelbad, sædvanligvis isopropylalkohol, for at fjerne uhærdet harpiks. De hærdes derefter under UV-lys, nogle gange med mild varme. Undervask efterlader en klæbrig overflade, og underhærdning kan gøre delen svagere. Overvaskning i opløsningsmiddel kan blødgøre visse harpikser, hvorfor leverandører kontrollerer tiden nøje.
Støtte til fjernelse og slibning
Støtter klippes af, og kontaktpunkterne slibes eller files glatte. For displaydele fortsætter slibningen gennem finere korn, indtil overfladen er ensartet. Dette er også det trin, der fjerner de svage laglinjer på lavvandede kurver. Jo mere raffineret finishen kræves, jo mere håndarbejde er involveret.
Maling, lakering og polering
- Grunding og maling: giver en kontrolleret farve og glansniveau, og skjuler resterende mærker.
- Klar belægning: forbedrer klarheden på gennemsigtige dele og tilføjer et beskyttende lag.
- Polering: bringer klare dele til et glasagtigt udseende, når designet tillader det.
- Teksturering og mærkning: tilføjer grebsmønstre, logoer eller farvebrud efter behov.
Fordi Jiaheng også leverer maling og andre overfladebehandlinger, kan SLA-dele flyttes direkte fra printeren til efterbehandlingsbænken inden for det samme projekt. Dette har betydning for farvematchning og for dele med flere farver, fordi efterbehandleren kender harpiksen og forberedelseshistorien. Hvis en master skal bruges til silikonestøbning, så fortæl leverandøren tidligt. En støbemester har brug for en meget glat overflade, da enhver fejl vil blive kopieret ind i formen.
Vask, hærdning og omhyggelig slibning er det, der gør en trykt SLA-del til en færdig.
Kvalitetstjek og almindelige SLA-udskrivningsproblemer
Gode leverandører kontrollerer kvaliteten før, under og efter byggeriet. De gennemgår filen for tynde vægge og indespærrede volumener, overvåger bygningen og inspicerer derefter den færdige del for dimensioner, overflademærker og hærdningstilstand. Tabellen nedenfor viser problemer, der opstår oftest, og hvordan de normalt forhindres.
| Udstedelse | Typisk årsag | Forebyggelse |
|---|---|---|
| Forvrængning eller forvrængning | Ujævn vægtykkelse eller store flade områder | Jævne vægge, god orientering, støtteplacering |
| Støttemærker | Kontaktpunkter, hvor støtter blev fjernet | Orienter for at skjule mærker og sand efter fjernelse |
| Klæbrig eller klæbrig overflade | Utilstrækkelig vask eller hærdning | Korrekte vaske- og hærdetider |
| Skørt brud | Standard harpiks under impact or thin sections | Vælg hårdere harpiks, fortyk vægge |
| Gulning over tid | UV- og lyseksponering, især på klare dele | Brug belægninger og begræns sollys |
| Dimensionel drift | Krympning under hærdning | Tillad frigang og bekræft kritiske dimensioner |
| Fanget harpiks | Hule sektioner without drain holes | Tilføj drænhuller og rengør grundigt |
Inspektion dækker typisk dimensioner på kritiske funktioner, visuel tilstand, hærdningsfuldstændighed og det ønskede finishniveau. For et parti kontrolleres den første del, før resten frigives. Hvis du har en streng udseendestandard, skal du dele et referencebillede eller en prøve og blive enige om, hvilket niveau af synlige støttemærker eller laglinjer der er acceptabelt. Skriftlige forventninger forhindrer uenighed mere pålideligt end verbale.
Emballage betyder også noget. Nytrykte og hærdede dele kan blive ridset ved kontakt, og tynde træk kan snappe under transport. Dele pakkes normalt individuelt og understøttes i en kasse, så små detaljer kommer intakte.
Aftal kritiske mål og acceptable overflademærker skriftligt inden byggeriet starter.
Vedligeholdelse og pleje af SLA-harpiksdele
Trykte harpiksdele er ikke vedligeholdelsesfrie. Lys, varme, fugt og kemikalier påvirker dem alle over tid, og lidt omhu holder prototyper i god stand til gennemgang, test og opbevaring. Vejledningen nedenfor dækker også nogle få håndteringspunkter for alle, der arbejder med harpiks direkte.
| Eksponering | Effekt | Plejeråd |
|---|---|---|
| Direkte sollys | Kan forårsage gulfarvning og skørhed over tid | Opbevares væk fra UV, brug belægninger til displaydele |
| Varme | Nogle harpikser blødgøres nær deres varmegrænse | Hold dig væk fra varme overflader og parkerede køretøjer |
| Opløsningsmidler og rengøringsmidler | Kan blødgøre eller uklare nogle harpikser | Brug mild sæbe og vand, test stærke rengøringsmidler først |
| Fugt og fugt | Mindre dimensionsændring i nogle harpikser | Opbevares tørt, opbevares forseglet til langtidsopbevaring |
| Påvirkning og stress | Tynde træk kan revne | Håndter forsigtigt, undgå skarp belastning på tynde sektioner |
Opbevarings- og håndteringsvaner
- Opbevar dele på et køligt, tørt sted og undgå lange perioder i stærkt lys.
- Pak klare dele separat, så de ikke ridser.
- Hold de malede dele adskilt, så overflader ikke klæber eller gnider.
- Undgå at spænde tynde dele fast, da harpiks kan revne under punktspænding.
- Mærk dele med revision og harpikstype, så genbestillinger matcher originalen.
Harpiks og udstyrshåndtering
Uhærdet flydende harpiks kan irritere huden, så leverandører og brugere bærer handsker og undgår direkte kontakt. Vaskeopløsningsmidler skal bruges i ventilerede områder og holdes væk fra varmekilder. På maskinsiden holder et veldrevet anlæg karrene rene, filtrerer harpiks for at fjerne hærdede fragmenter, kontrollerer laseren og optikken med jævne mellemrum og opbevarer harpiks væk fra lys. Disse rutiner hjælper med at holde byggekvaliteten stabil fra den ene ordre til den næste, hvorfor gentagne kunder ofte ser ensartede resultater fra den samme leverandør.
Hold harpiksdele væk fra stærkt lys, varme og skrappe opløsningsmidler, og håndter tynde dele med omhu.
Arbejde med en SLA Resin 3D Printing producent og leverandør
Udskrivning er den nemme del at specificere. Det, der får et projekt til at forløbe glat, er, hvordan leverandøren håndterer alt omkring det: filgennemgang, harpiksrådgivning, efterbehandling og kommunikation. Disse spørgsmål hjælper dig med at vurdere, om en SLA 3D-printleverandør er forberedt på det.
- Hvilke harpiksfamilier tilbyder du, og kan du beskrive hver enkelts adfærd?
- Gennemgår du filer for vægtykkelse, drænhuller og orientering før udskrivning?
- Hvad er typiske tolerancer for min delstørrelse, og hvordan kontrollerer du dem?
- Hvilke efterbehandlingstrin er tilgængelige i huset, såsom slibning, maling og polering?
- Kan du understøtte små partier ved at kombinere SLA-mastere med replikering af silikoneforme?
- Hvordan pakker du dele med tynde funktioner til forsendelse?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. nærmer sig disse spørgsmål som en Kina-baseret OEM- og ODM-producent. Dets designteam forvandler klientideer til praktiske, attraktive produktdesign, og dets muligheder spænder over harpiks, nylon og metal 3D-print, avanceret bearbejdning, replikering af silikoneforme og overfladebehandlinger såsom maling. Kunder kan gennemføre rejsen fra design til produkt på en enkelt platform, hvilket sparer koordineringstid og holder ansvaret ét sted.
Sådan forbereder du en nyttig forespørgsel
- En 3D-model i et almindeligt neutralt format, plus en tegning, der markerer kritiske dimensioner.
- Den tilsigtede brug af delen og det miljø, den vil møde.
- Harpiksfamilien du har i tankerne, eller en beskrivelse af de egenskaber du skal bruge.
- Finish niveau: råtrykt, slebet, grundet eller fuldmalet, med enhver farvereference.
- Mængde, målleveringsvindue og eventuelle emballagebehov.
Med den information kan leverandøren foreslå en harpiks, orientering, lagtykkelse og efterbehandlingsplan i det første svar. Det giver dig også en klar registrering, du kan henvise til, hvis der er behov for en genbestilling eller revision. For langsigtede programmer opbygger arbejdet med den samme SLA-harpiks 3D-printproducent en delt historie af filer, indstillinger og efterbehandlingsnoter, hvilket gør senere batches mere konsistente.
Fortæl din leverandør, hvordan delen skal bruges, og de kan vælge harpiks, orientering og finish mere intelligent.
Udforsk Jiaheng SLA Resin 3D Printing Service
Hvis dit design har brug for glatte overflader, fine detaljer og hurtig ekspedition, kan du gennemgå de tilgængelige harpikser, proces- og projekttrin på den dedikerede side for SLA Resin 3D Udskrivning Service fra Jiaheng. Teamet understøtter OEM- og ODM-projekter og kan koordinere udskrivning med efterbehandling, bearbejdning og replikering af silikoneforme på én platform.
Send din 3D-fil, tilsigtede brug og krav til finish for at starte en samtale med Jiaheng-teamet.
Ofte stillede spørgsmål om SLA Resin 3D Printing Service
Hvad er en SLA-harpiks 3D-udskrivningstjeneste?Det er en produktionstjeneste, hvor en UV-laser hærder flydende fotopolymerharpiks lag for lag for at bygge en del ud fra en digital model. Servicen omfatter typisk filgennemgang, udskrivning, vask, hærdning, supportfjernelse og valgfri efterbehandling. Den er værdsat for glatte overflader, fine detaljer og god nøjagtighed på små og mellemstore dele. |
Hvad er SLA godt for sammenlignet med andre 3D-printmetoder?SLA er et stærkt valg til udseendemodeller, klare dele, små præcisionskomponenter og støbemestre. Andre metoder såsom SLS-nylontryk eller -bearbejdning kan være at foretrække, når en del skal bære tungere belastninger eller modstå hårdere brug. Mange projekter bruger først SLA og flytter til en anden rute for funktionel testning. |
Hvor nøjagtige er SLA-trykte dele?Generel vejledning nævner ofte omkring plus eller minus 0,1 til 0,2 mm på små dele, med større dele, der varierer proportionalt. Nøjagtighed afhænger af harpiks, geometri, orientering og hærdning. For kritiske tilpasninger udskriver leverandører ofte et teststykke eller bearbejder funktionen efter udskrivning. |
Hvilke harpikser er tilgængelige til SLA-udskrivning?Almindelige familier omfatter standardharpiks, sej eller ABS-lignende harpiks, klar harpiks, højtemperaturharpiks, fleksibel harpiks og støbeharpiks. Hver afbalancerer detaljer, styrke, klarhed og varmeadfærd forskelligt. Din leverandør kan anbefale en harpiks, når de ved, hvordan delen skal bruges. |
Kan SLA-trykte dele males eller poleres?Ja. Dele er almindeligvis slebet, grundet og malet, og klare dele kan poleres og coates for at forbedre gennemsigtigheden. Fordi SLA overflader allerede er glatte, er de en god base for finish af høj kvalitet. Fortæl leverandøren dine farve- og glansmål før konstruktionen, så overfladen er forberedt korrekt. |
Er SLA-harpiksdele stærke nok til funktionstest?Det afhænger af harpiksen og testen. Hårdere harpikser kan klare snappasninger og let montering, mens standardharpiks kan revne under stød. Til tunge belastninger, langvarig stress eller høj varme er andre processer eller materialer normalt mere egnede. Beskriv testen for din leverandør, så de kan rådgive. |
Kan jeg få en lille batch fra en SLA-master?Ja. En almindelig rute er at printe en master i SLA, afslutte den omhyggeligt, lave en silikoneform og støbe polyurethankopier, typisk omkring 10 til 30 stykker pr. form. Dette giver et produktionsagtigt udseende uden hårdt værktøj. Jiaheng tilbyder både SLA-udskrivning og silikoneformreplikering på én platform. |
Hvad skal jeg medtage, når jeg anmoder om et SLA-tilbud?Inkluder 3D-modellen, en tegning, der markerer kritiske dimensioner, mængden, den foretrukne harpiks eller påkrævede egenskaber, finishniveauet og dit leveringsvindue. En kort note om, hvordan delen vil blive brugt og det miljø, den vil møde, er meget nyttig. Fuldstændig information forkorter det første svar og reducerer senere ændringer. |
Klar tilsigtet brug, en passende harpiks og et defineret finishniveau er de tre input, der forbedrer et SLA-projekt mest.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
