- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

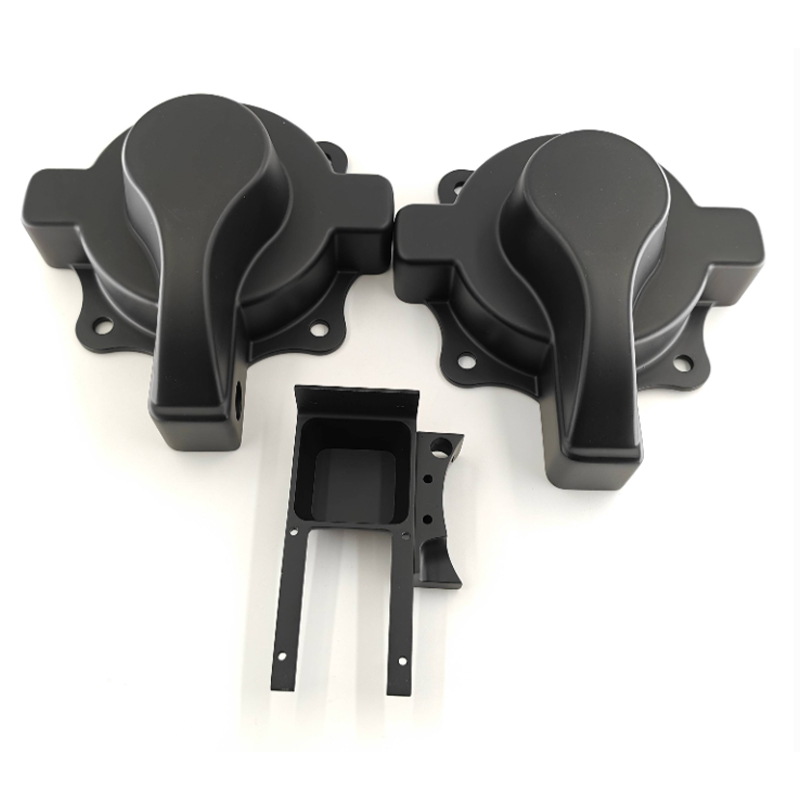
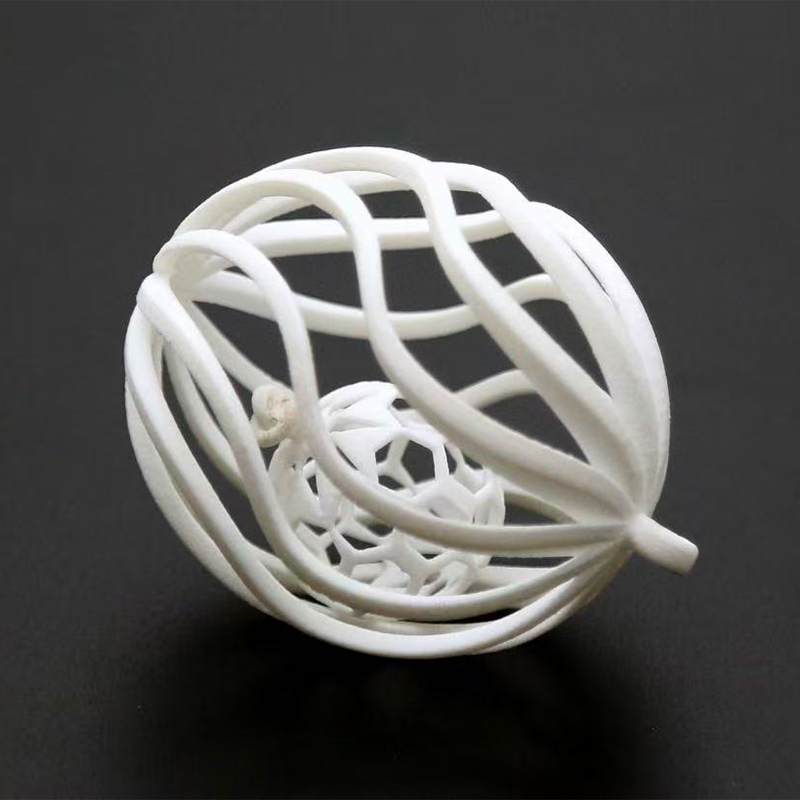
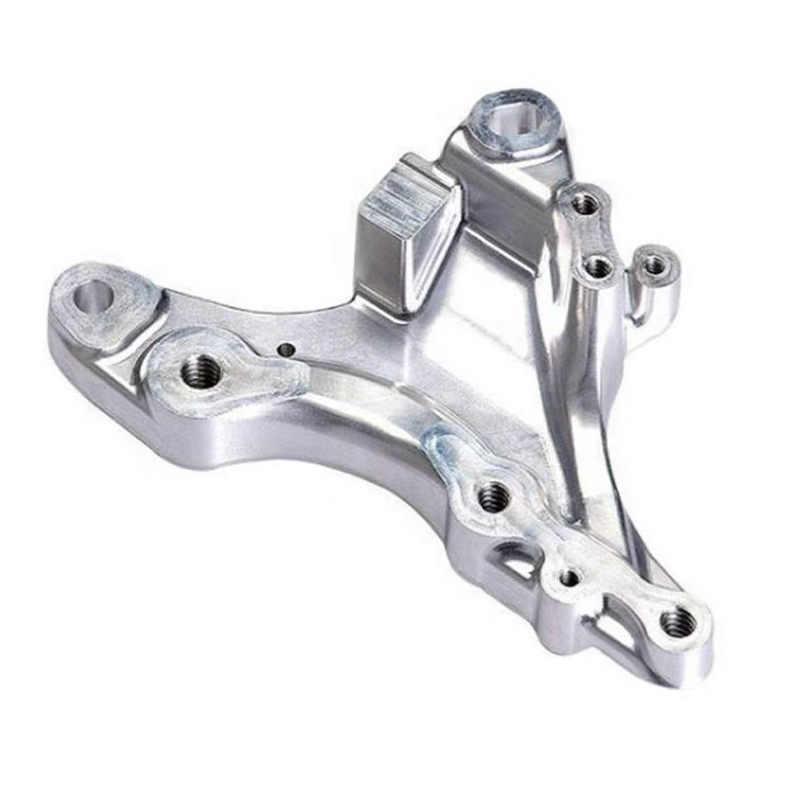
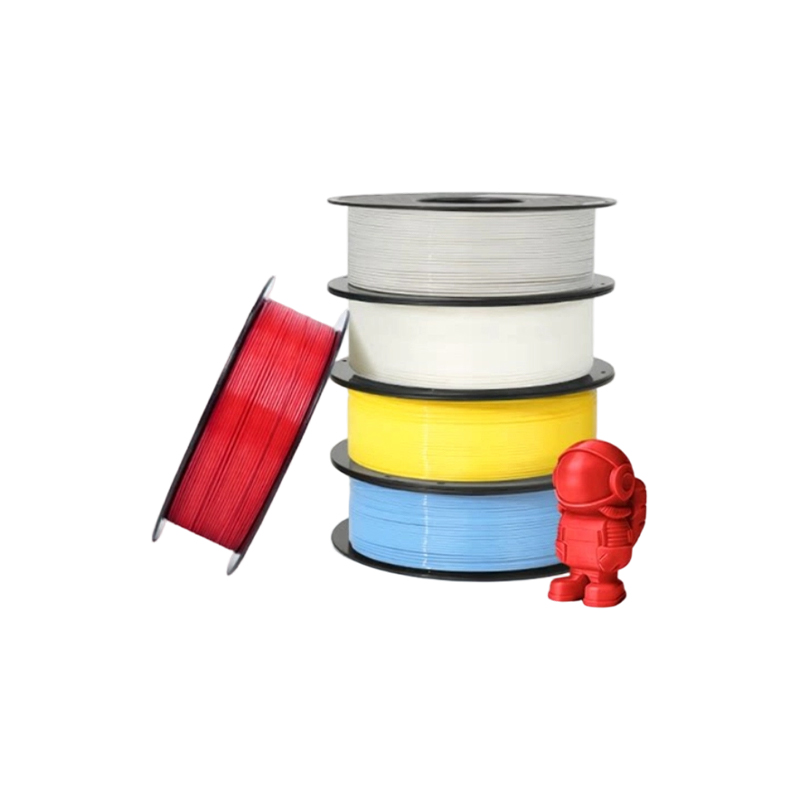
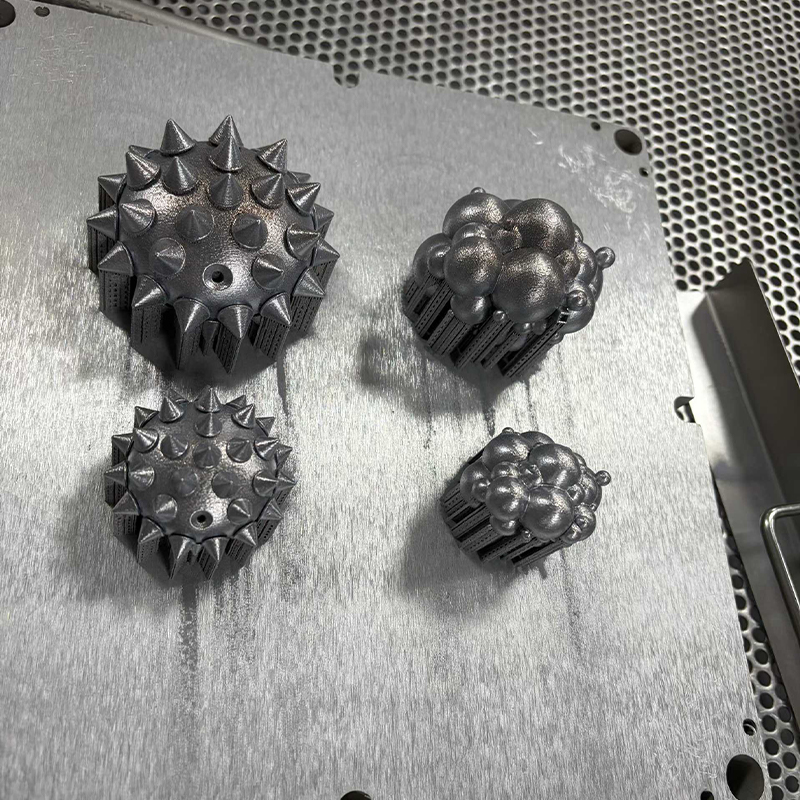
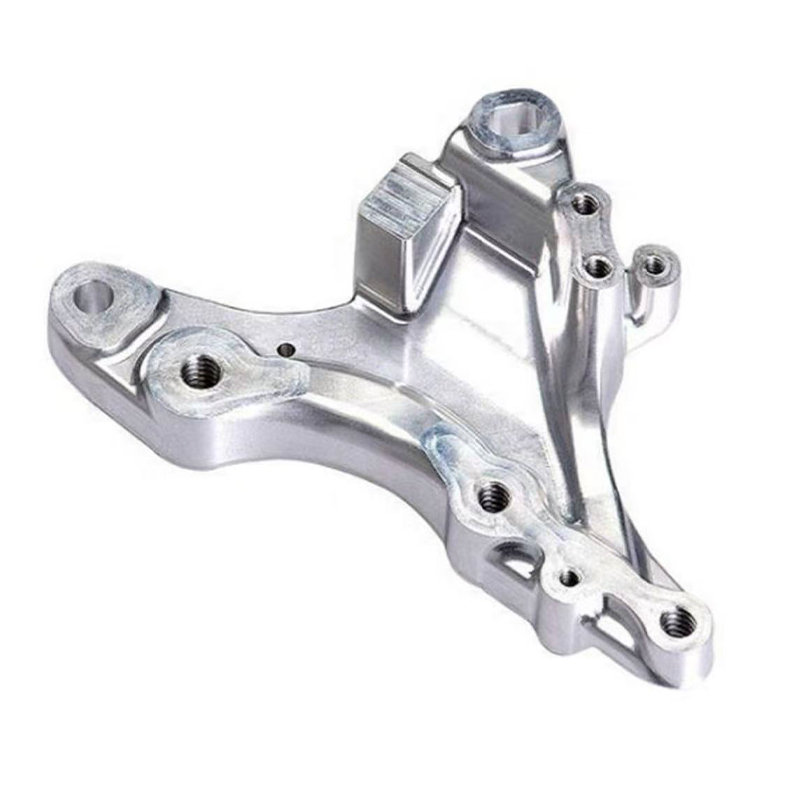
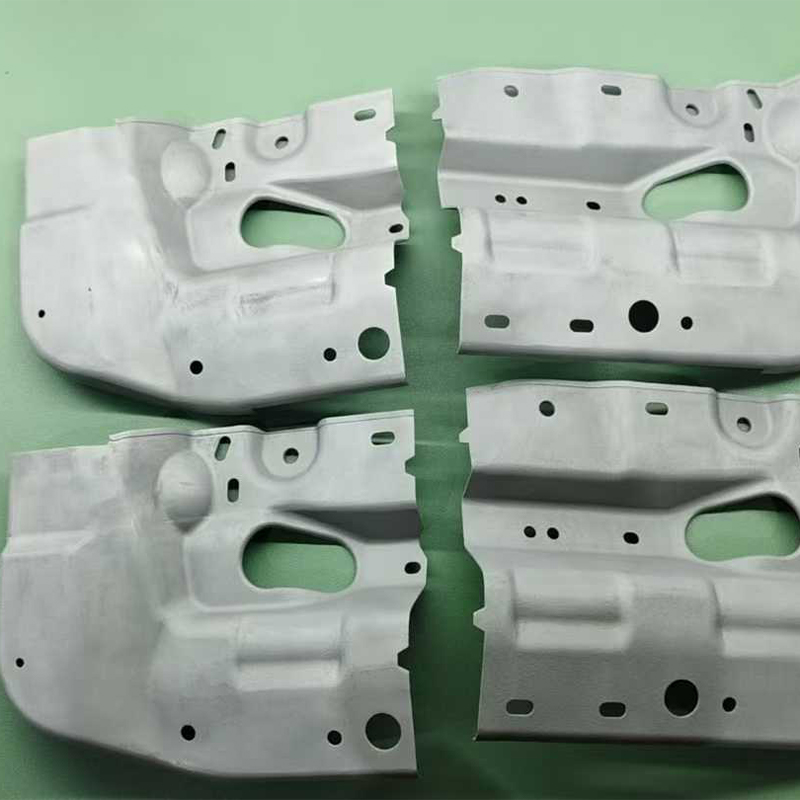
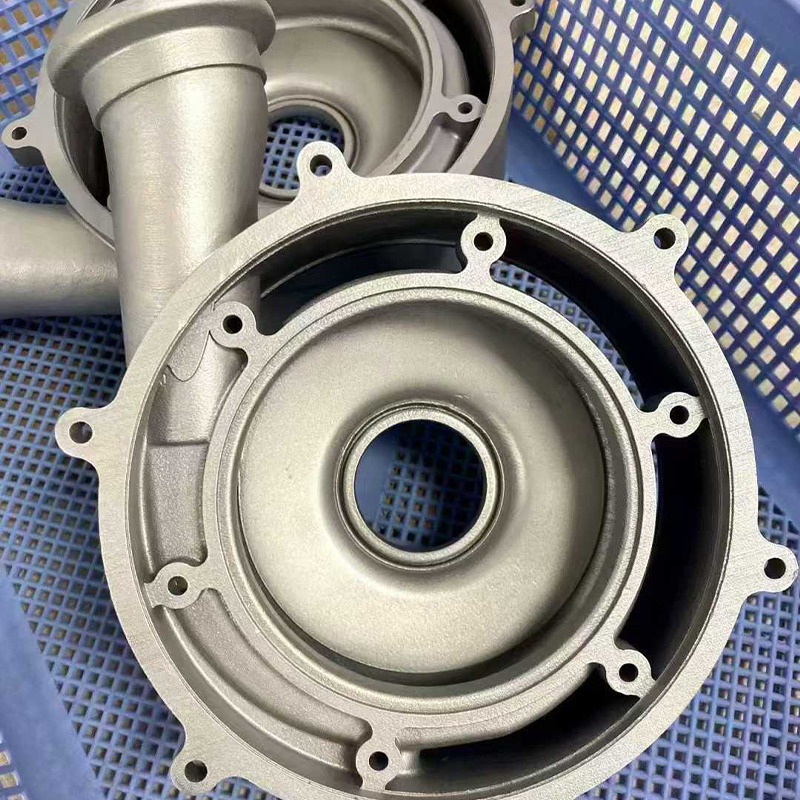
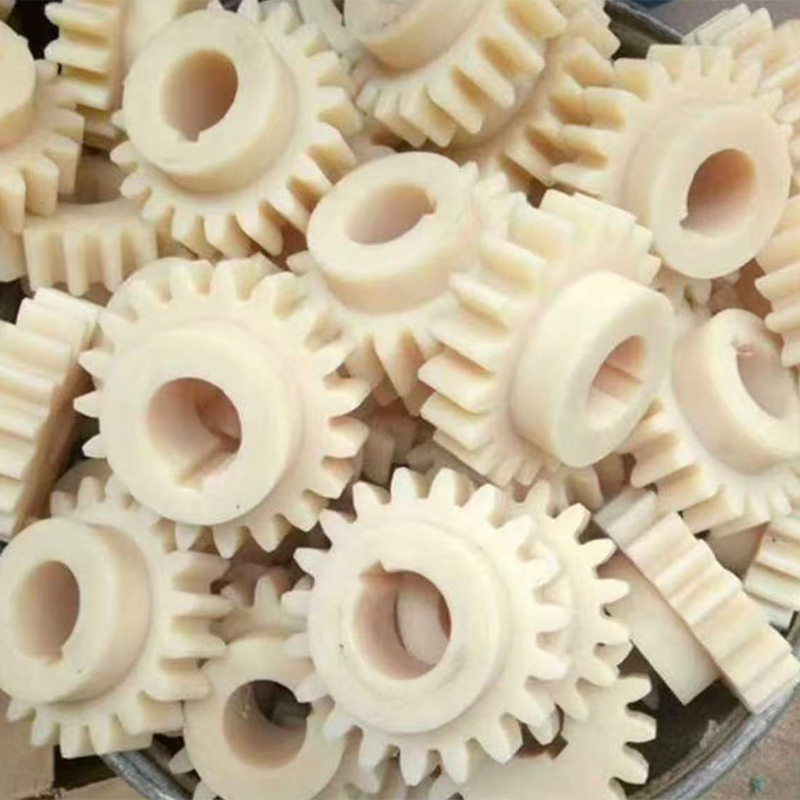
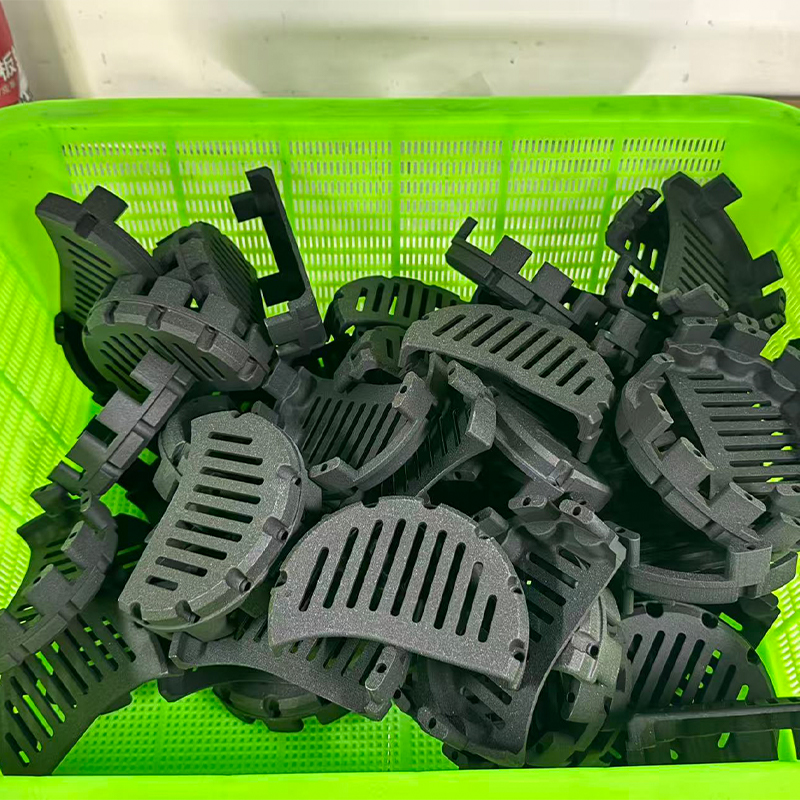
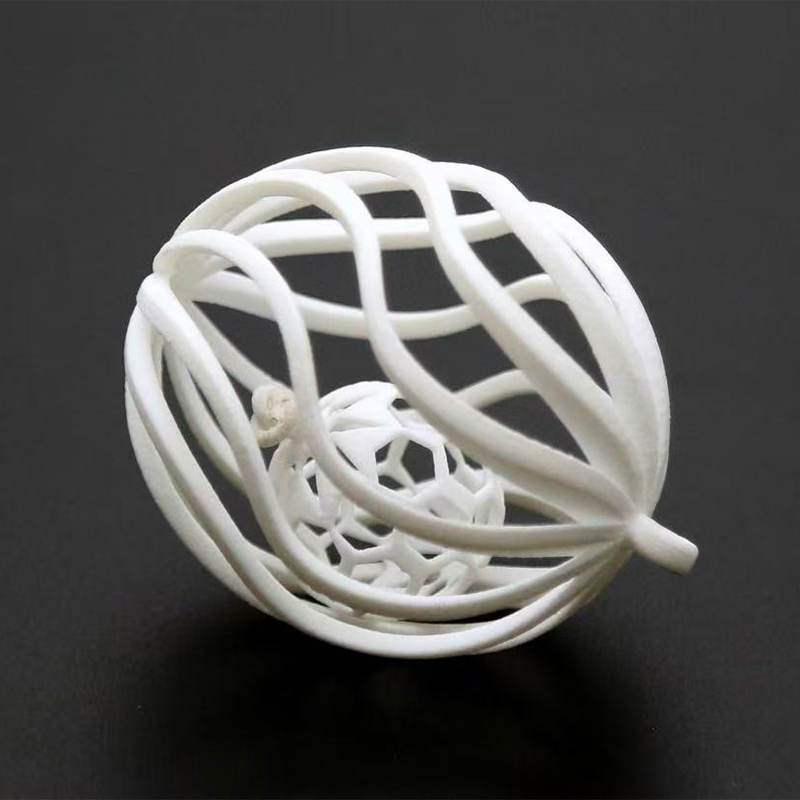
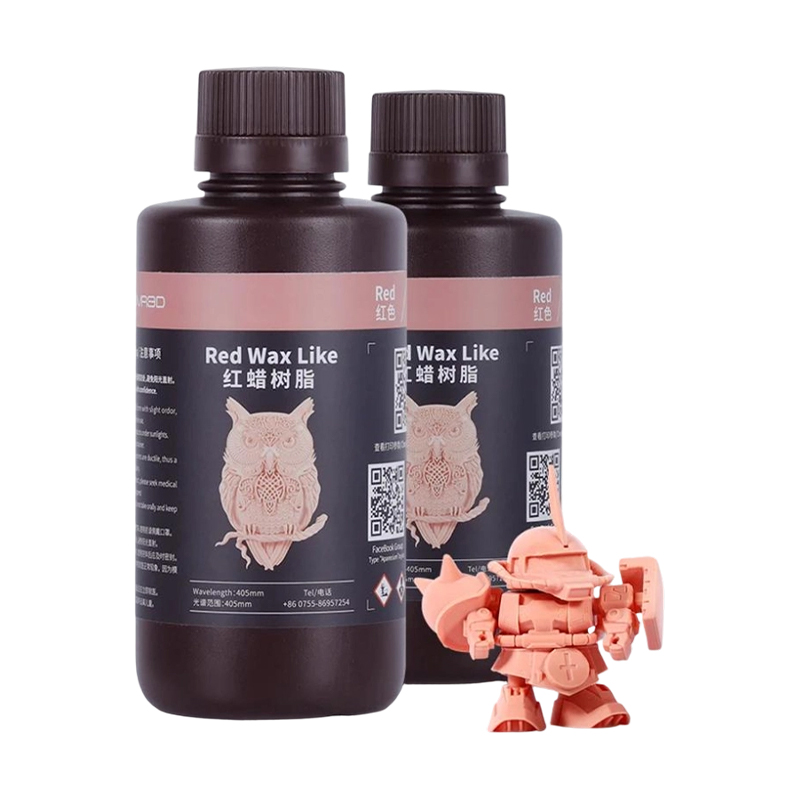
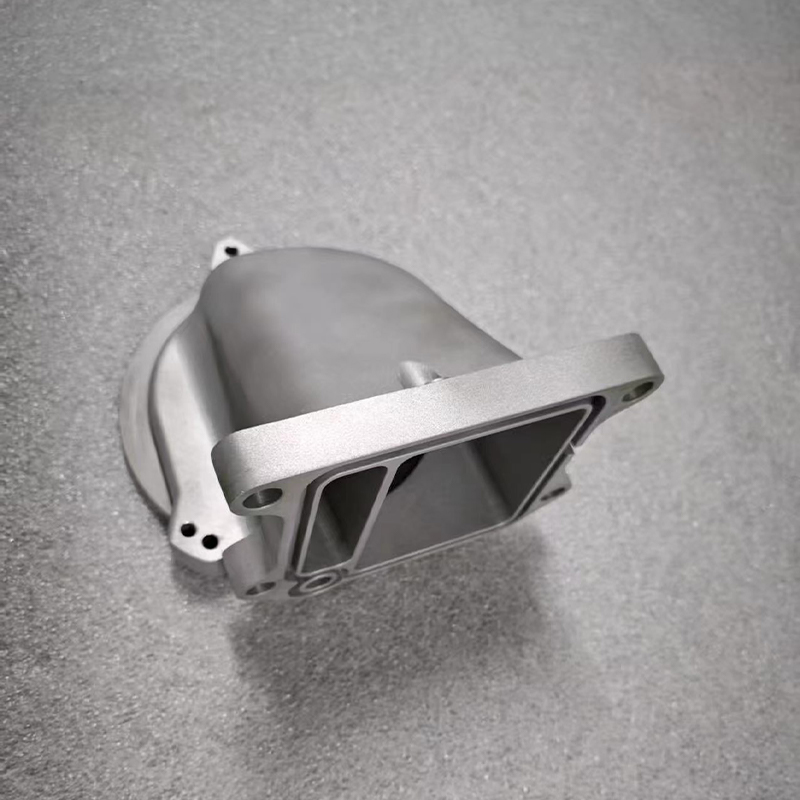
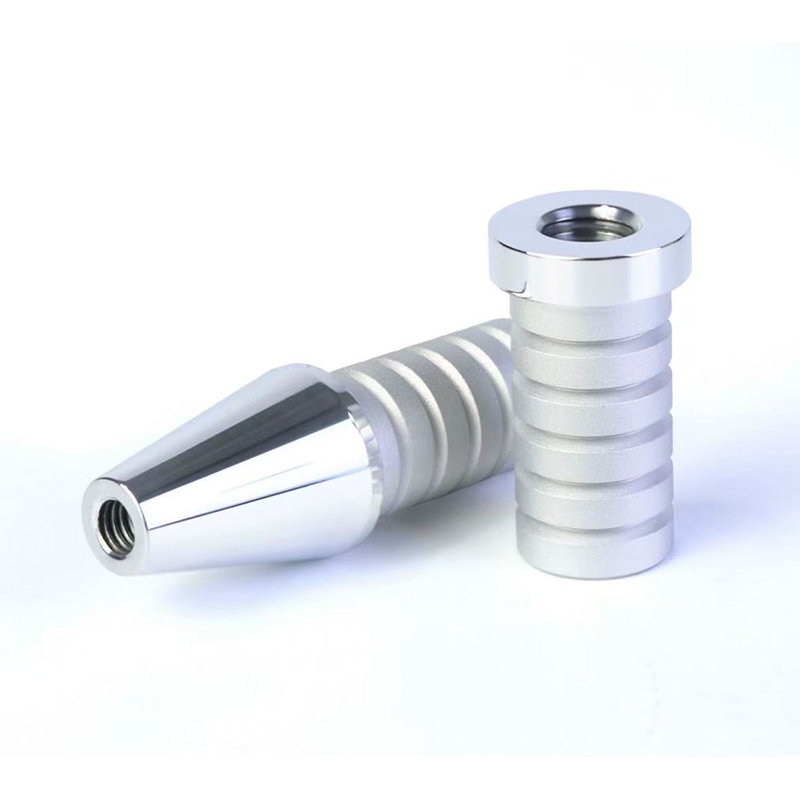
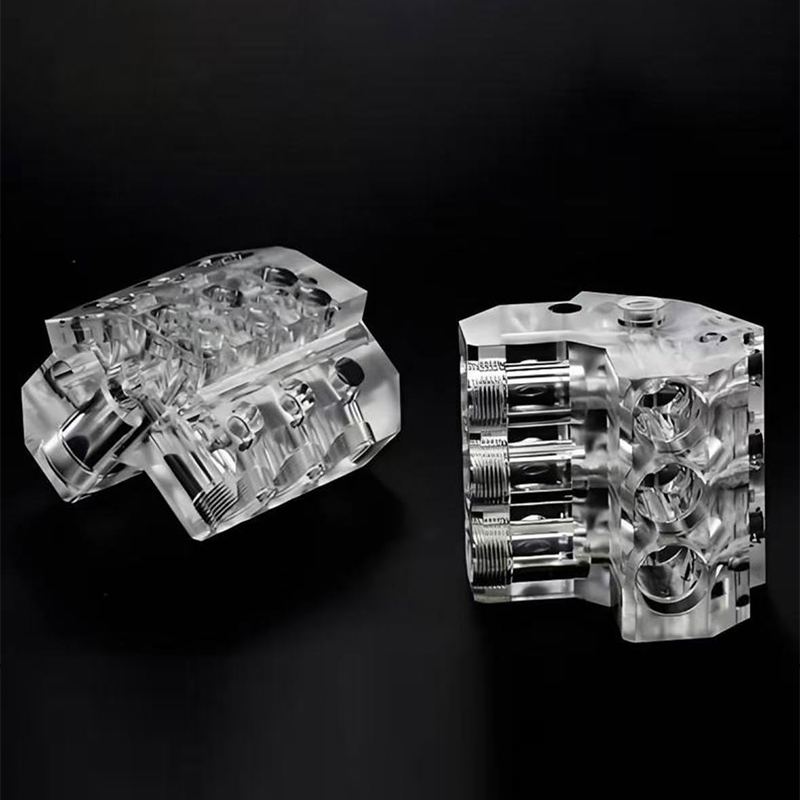
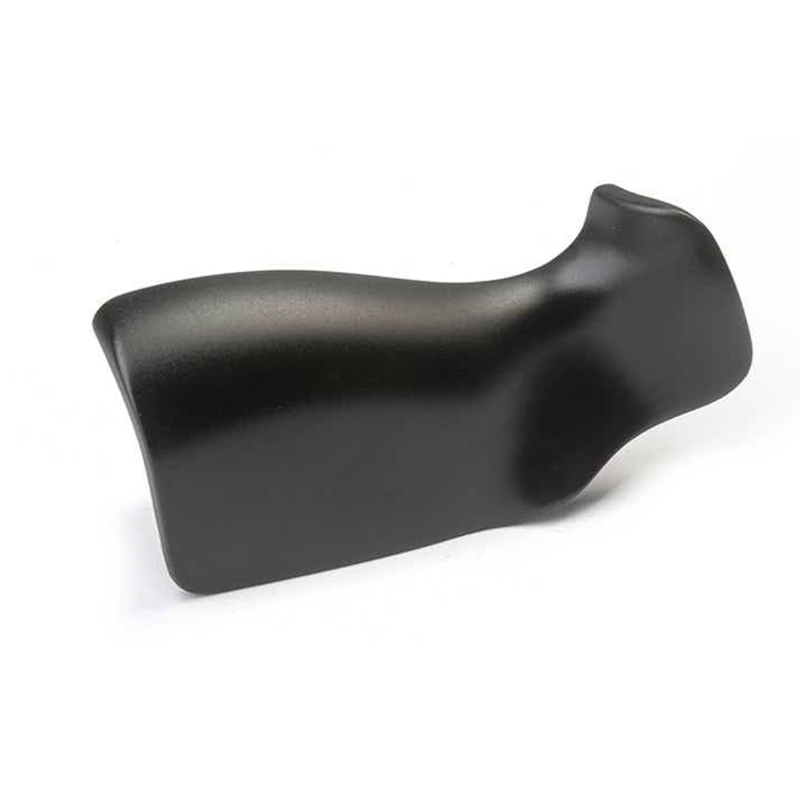
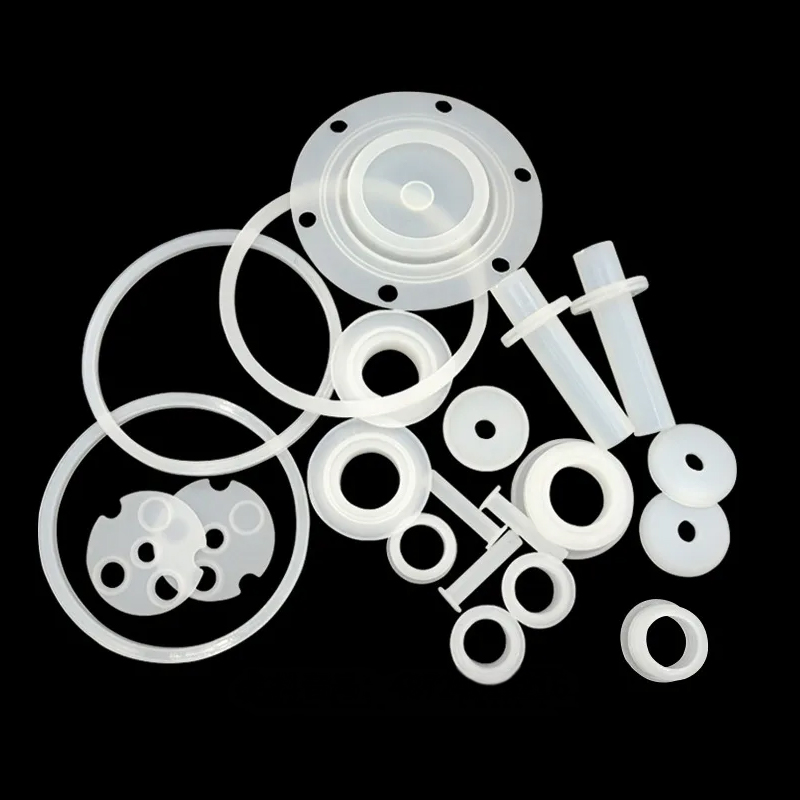
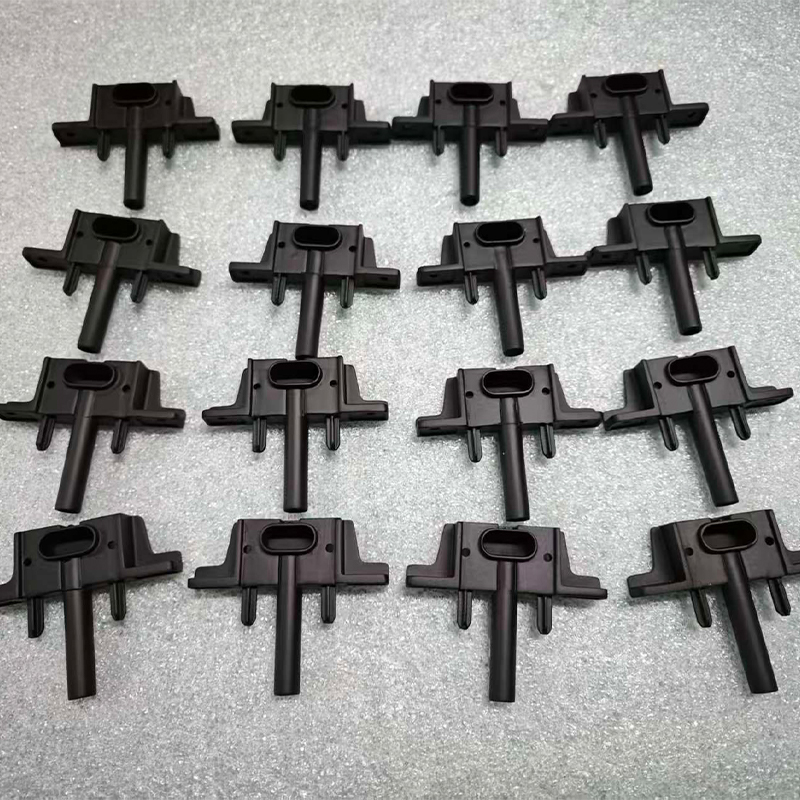
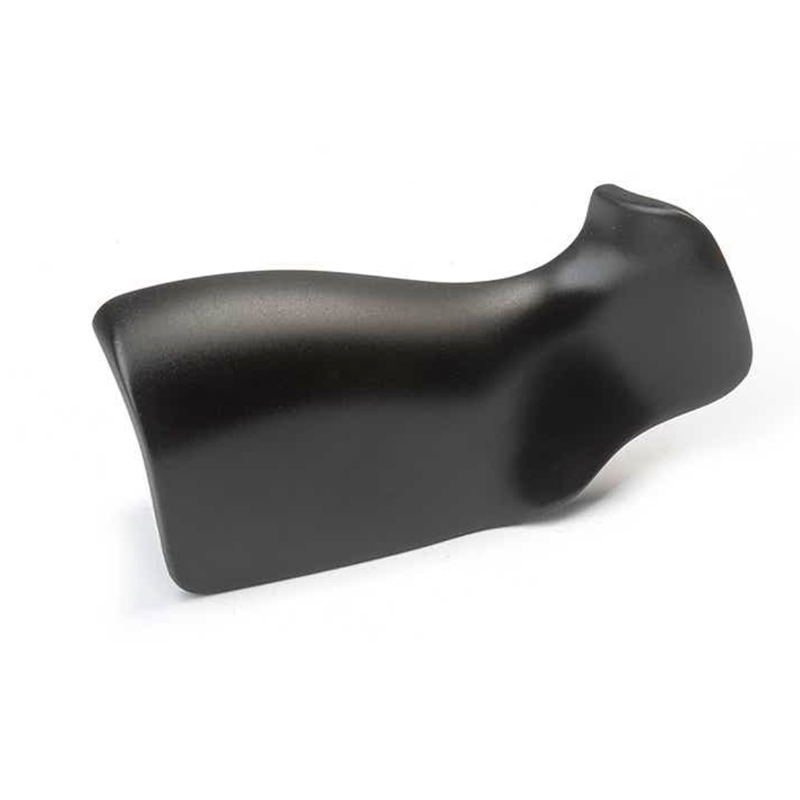
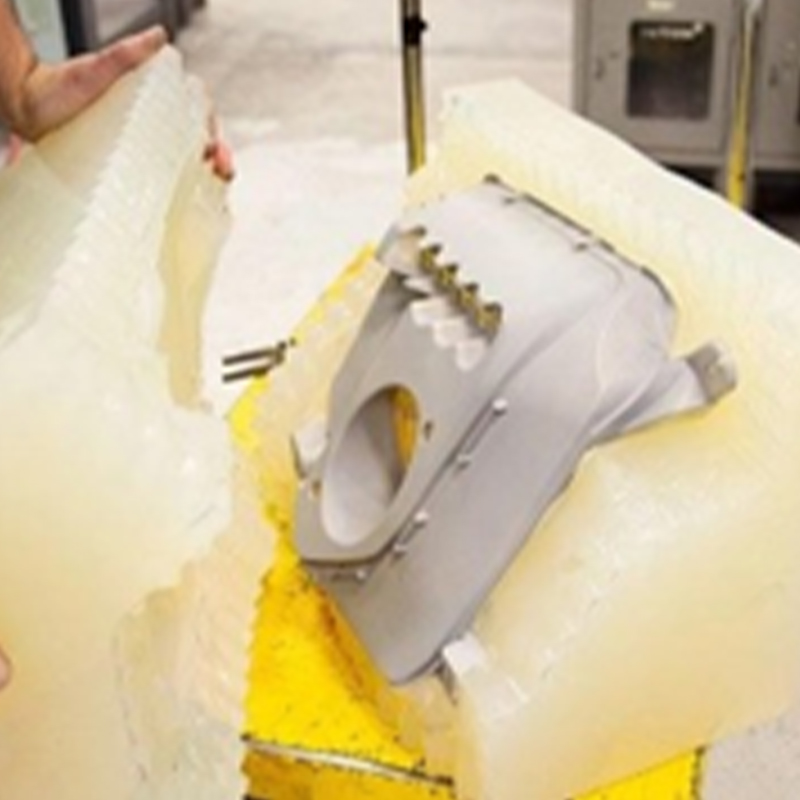
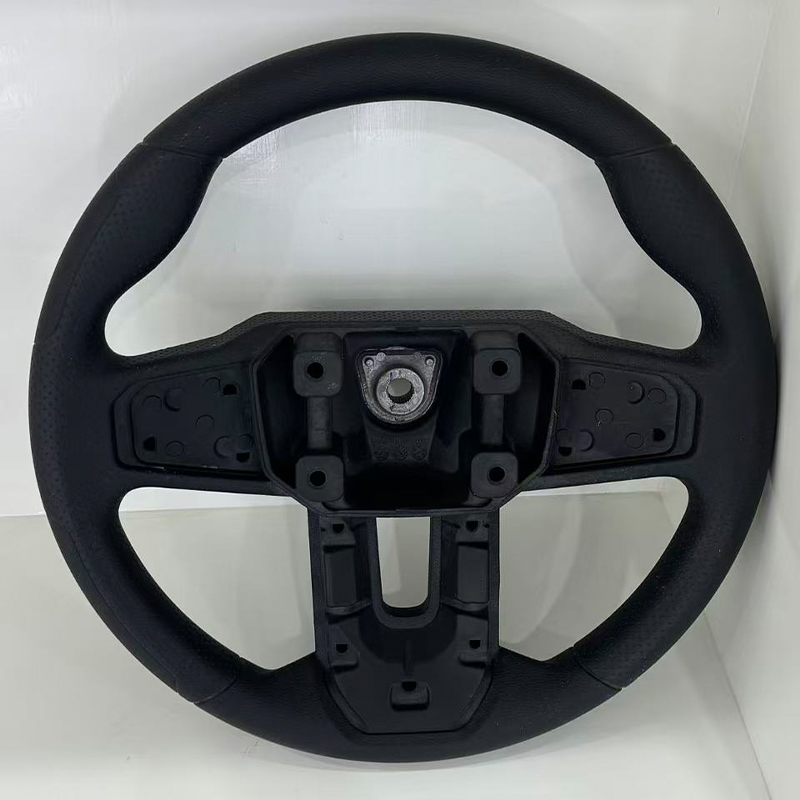
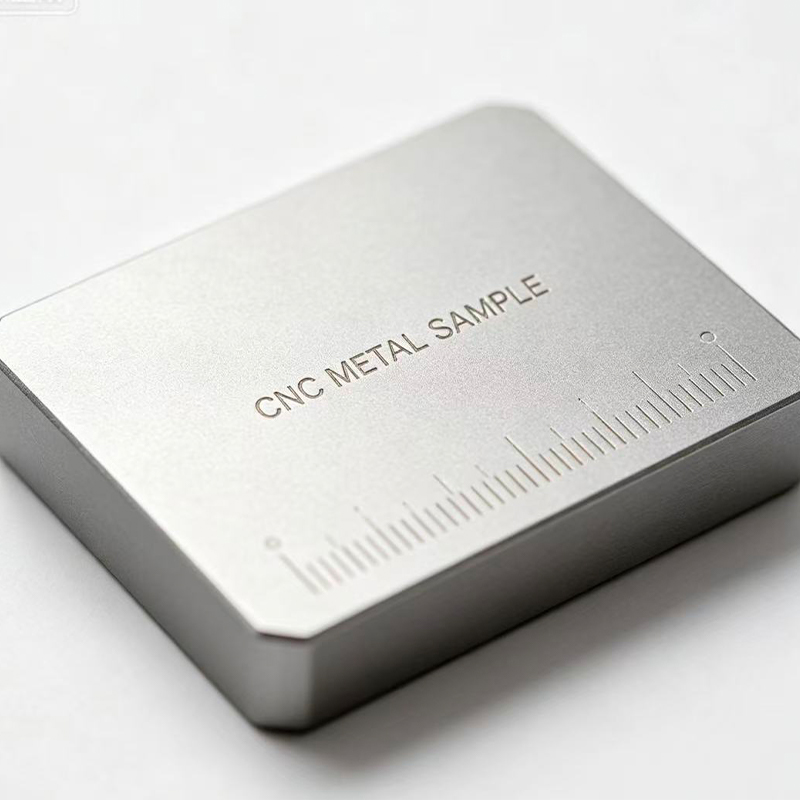
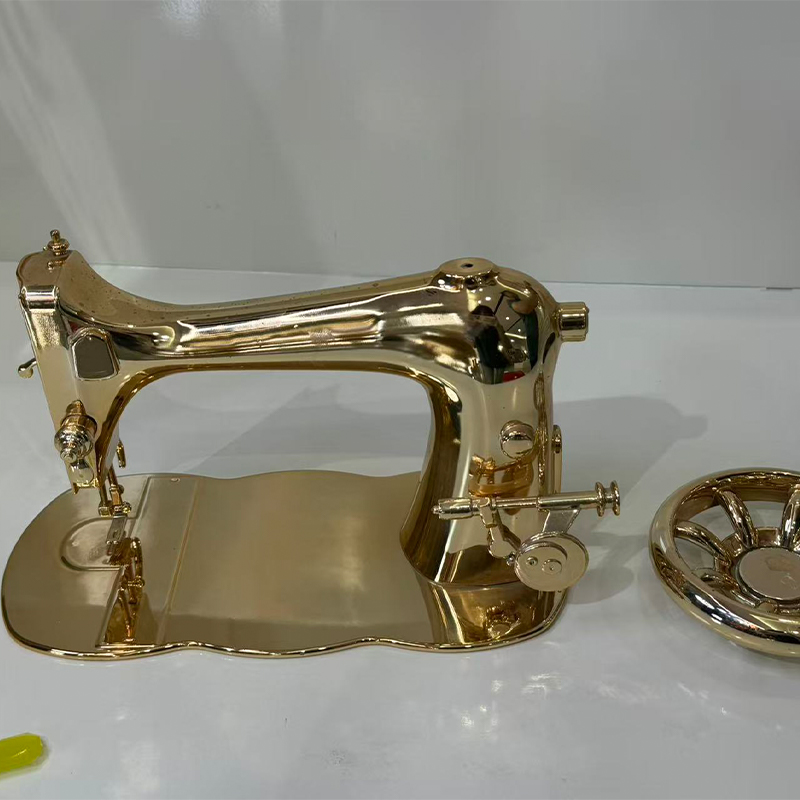
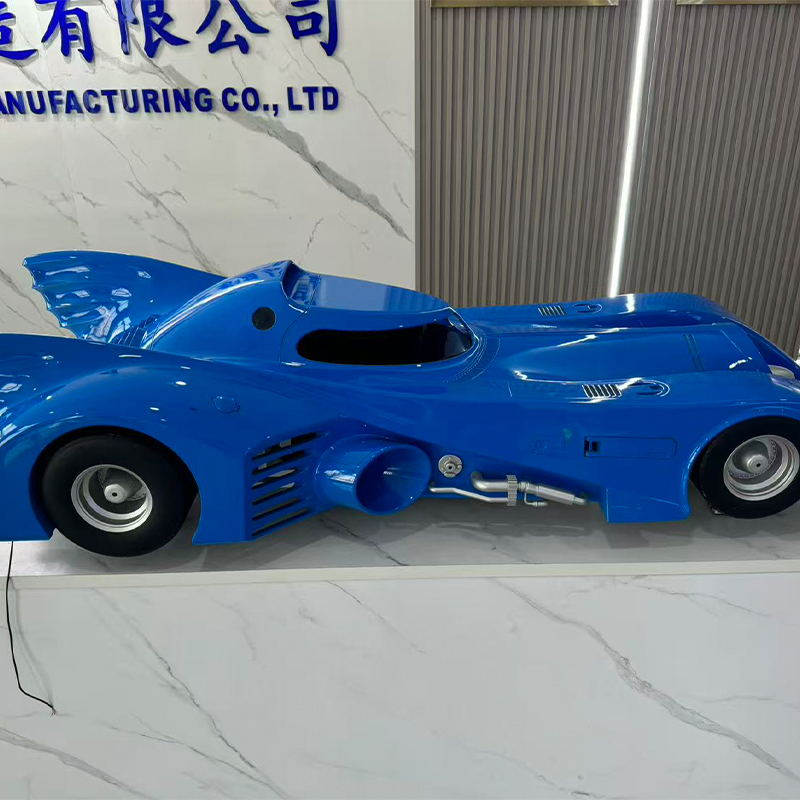
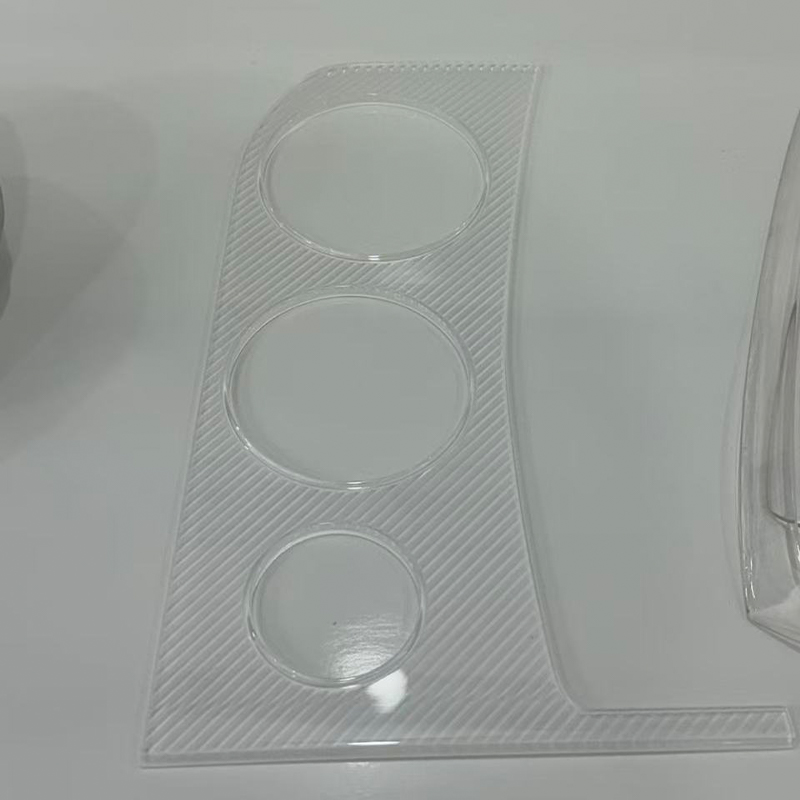
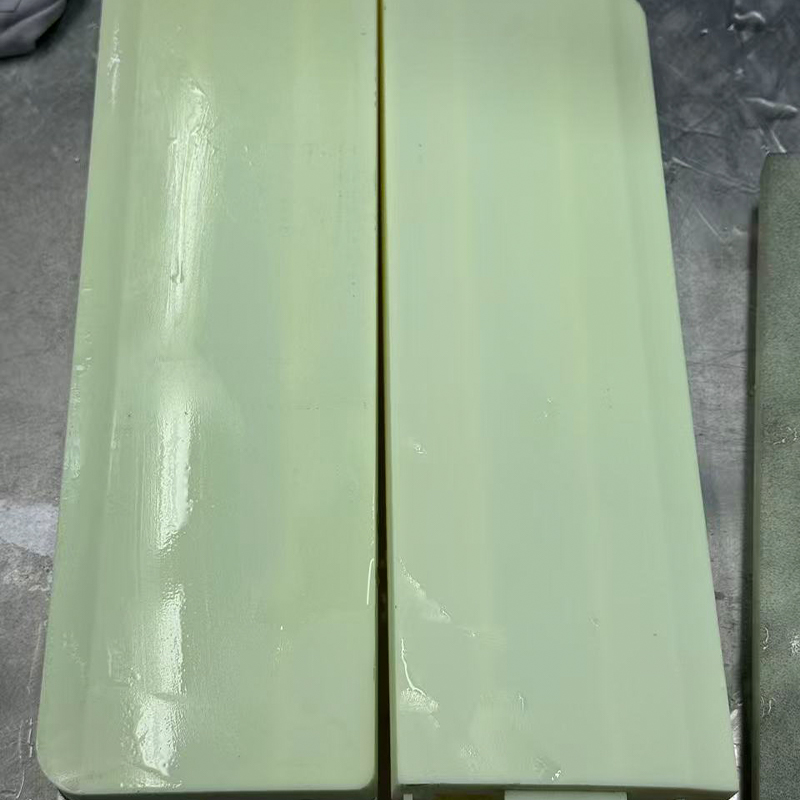
Kina FDM 3D-print, CNC fræsning, drejning og vakuumstøbning
Det direkte svar: Vælg mellem FDM, CNC og vakuumstøbning
Hvis du sammenligner en fdm 3d print service mod CNC-fræsning, CNC-drejning eller vakuumstøbning for en kommende del, kommer beslutningen ned på tre faktorer: hvor hurtigt du har brug for en fysisk genstand, hvor stram tolerancen faktisk skal være, og om geometrien er roterende, prismatisk eller organisk. FDM-plasttryk er den hurtigste og mest økonomiske måde at holde en form i hånden på inden for en dag, CNC-fræsning er det rigtige værktøj til prismatiske dele med flade overflader, lommer og huller, der kræver reel tolerance, CNC-drejning er uovertruffen for cylindriske og rotationssymmetriske komponenter, og vakuumstøbning er det rigtige valg i det øjeblik en valideret mester har brug for eller mere . Ingen af disse fire ruter erstatter de andre; hver dækker et særskilt geometri- og volumenvindue, og de fire dækker tilsammen næsten alle dele, et mekanisk design nogensinde vil producere.
En kort tommelfingerregel: skub efter 3D-printservice i plastik, når delen er kompleks, lav volumen og tilgivende med hensyn til tolerance; nå ud til en CNC-fræsefabrik, når flade flader, lommer, slidser eller præcise huller definerer delen; række ud efter et cnc-drejningsfirma, når delen er en aksel, bøsning, spindel eller enhver anden cylindrisk form; og nå ud til en Custom Vacuum Casting Manufacturer, når en enkelt godkendt prøve skal blive en batch af ensartede, malbare, funktionelle dele. En China Custom Precision CNC fræsefabrik, der også driver FDM og vakuumstøbning under ét tag, lader en enkelt del bevæge sig gennem den kombination af disse ruter, den faktisk har brug for, uden at skifte leverandør på hvert trin.
Afsnittene nedenfor forklarer hver proces i detaljer, sammenligner dem med reelle tolerance- og omkostningsdata og gennemgår, hvordan vakuumstøbning og kompressionsstøbte silikonedele udvider den samme platform til produktion af små partier.
FDM Plastic 3D Printing: Hurtig, økonomisk geometri til iteration
Fused Deposition Modeling bygger dele ved at ekstrudere smeltet termoplastisk filament lag for lag gennem en opvarmet dyse. Det er den mest udbredte additivproces i verden af en simpel grund: Udstyret er pålideligt, materialeudvalget er bredt, og en Kina FDM Plastic 3D Printing Service Factory kan omdanne en designfil til en fysisk del hurtigere end næsten enhver anden fremstillingsrute. Dette gør fdm-udskrivningsservice til standardvalget for tidlige konceptmodeller, jigs, armaturer, kabinetmodeller og enhver del, hvor målet er at kontrollere pasformen og formen i stedet for at bekræfte den endelige mekaniske ydeevne.
Materialevalg der betyder noget
En kinesisk specialfremstillet FDM-plast 3D-udskrivningsproducent har typisk ABS til generel sejhed, PLA til dimensionsstabile lavprismodeller, PETG for en balance mellem styrke og fugtbestandighed og tekniske filamenter såsom nylon, polycarbonat og kulfiberfyldte kompositter til dele, der skal overleve reel belastningshåndtering og mekanik. Lagadhæsion er retningsbestemt , hvilket betyder, at FDM-dele er mærkbart stærkere, når de indlæses i hvert lags plan, end når de indlæses på tværs af laggrænser, så en kompetent kinesisk FDM-plastprototype 3D-printerleverandør vil orientere en del bevidst omkring dens forventede belastningsvej i stedet for at udskrive den i hvilken som helst position, der bruger mindst materiale.
Den as-built overflade viser synlige laglinjer ved typiske opløsninger mellem 0,1 mm og 0,3 mm, grovere end harpiksprocesser, men helt acceptabel for funktionelle prototyper, interne komponenter og dele beregnet til maling efter slibning. Til applikationer, hvor synlig tekstur er uacceptabel, anbefaler plasttryktjenester generelt en harpiks- eller nylonpulverproces i stedet, og forbeholder FDM for dets reelle styrker: hastighed, lav pris pr. del ved lav volumen og et meget bredt udvalg af tilgængelige tekniske materialer.
CNC fræsning: Standarden for prismatiske præcisionsdele
CNC-fræsning fjerner materiale fra en massiv blok ved hjælp af roterende skæreværktøjer, der føres langs programmerede baner, og det er fortsat den primære rute for dele defineret af flade flader, lommer, slidser, præcise huller og monteringsfunktioner. En CNC-fræsningsserviceproducent i Kina arbejder fra aluminium, stål, rustfrit stål, messing, titanium og en række ingeniørplastik, og processen skalerer fra en enkelt prototype cnc-fræsning til produktionsserier af tusindvis af identiske dele.
Tre-akset versus multi-akset fræsning
Standard tre-akset fræsning håndterer størstedelen af prismatisk geometri effektivt og er rygraden i enhver tilpasset cnc-fræsning. Dele med funktioner på flere flader kræver dog omplacering mellem operationer, medmindre butikken har fire- eller femaksefunktioner, og hver omplacering introducerer en lille mulighed for opstablingsfejl. En metal cnc fræseafdeling udstyret med multi-akse maskiner kan holde funktioner på flere flader til et enkelt koordinatsystem i én opsætning, hvilket væsentligt forbedrer forholdet mellem disse funktioner sammenlignet med en del, der blev vendt og genspændt to gange.
Hvor stor cnc fræsning ændrer samtalen
Til overdimensionerede plader, strukturelle beslag og bundrammer afhænger stor cnc-fræsning af maskiner i portalstil med forlænget vandring frem for standard lodrette bearbejdningscentre. Termisk stabilitet bliver den dominerende bekymring på store dele , da et temperatursving på tværs af en aluminiumsplade i meterskala kan flytte en funktion målbart ud af tolerance, før delen nogensinde forlader maskinen, hvilket er grunden til, at seriøse storformatbutikker bearbejder i temperaturkontrollerede miljøer og tillader lageret at normalisere sig før endelige udskæringer.
CNC-drejning: Den rigtige proces til rotationsgeometri
CNC drejning roterer et emne mod et stationært eller bevægeligt skæreværktøj, hvilket gør det til den naturlige proces for enhver del, der er grundlæggende cylindrisk: aksler, bøsninger, spindler, stifter, ruller og gevindfittings. En kinesisk CNC-drejeservicefabrik holder typisk tolerancer snævrere og finisher overflader mere konsekvent på roterende dele, end fræsning nogensinde kunne, fordi den kontinuerlige rotation producerer en naturligt ensartet overflade i stedet for en række diskrete værktøjspassager.
Levende værktøj og kombinerede operationer
Moderne drejecentre udstyret med strømførende værktøj kan fræse flade, bore krydshuller og skære kilespor uden at overføre delen til en separat fræsemaskine, hvilket er præcis, hvordan et cnc-drejningsfirma reducerer antallet af opsætninger, som en kompleks rotationsdel kræver. Dette betyder noget, fordi cnc-præcisionsdrejning afhænger i høj grad af at opretholde en enkelt, ubrudt reference fra råstangen til den færdige del; hver yderligere overførsel mellem maskiner er endnu en chance for, at koncentriciteten kan glide.
En kinesisk CNC-drejning OEM-leverandør, der producerer store mængder af en enkelt roterende del, såsom en bøsning eller en skulderskrue, kører typisk jobbet på en CNC-drejebænk med stangfremføring, hvilket tillader kontinuerlig uovervåget produktion, når programmet er valideret. En kinesisk CNC-drejning ODM-producent, der udvikler en ny rotationskomponent fra et klientkoncept, vil derimod bruge forholdsmæssigt mere tid på verifikation af første artikel, før han forpligter sig til den kontinuerlige kørsel.
Fræsning og drejning side om side
Tabellen nedenfor opsummerer, hvor fræsning og drejning naturligt finder anvendelse, for at hjælpe et designteam med at rute en del til den korrekte proces, før der anmodes om et tilbud.
| Attribut | CNC fræsning | CNC drejning |
|---|---|---|
| Bedst passende geometri | Prismatiske blokke, plader, huse | Aksler, bøsninger, roterende dele |
| Typisk tolerance | ±0,02 mm | ±0,01 mm på diameter |
| Overflade finish | Ra 1,6-3,2 µm | Ra 0,8-1,6 µm |
| Typiske opsætninger for en kompleks del | 2-4 (eller 1 med 5-akser) | 1–2 med strømførende værktøj |
| Materialeudnyttelse | Moderat, blokbeholdning | Høj, bar lager |
Tabellen præciserer et punkt, mange førstegangskøbere savner: Drejning har generelt en snævrere diametral tolerance end fræsning holder på en tilsvarende lineær dimension, fordi et roterende emne mod et fast værktøj fjerner den positioneringsfejl, der kommer fra at flytte en fræser på tværs af flere akser. Fræsning giver til gengæld geometrisk frihed, som drejning simpelthen ikke kan: lommer, ikke-cylindriske fremspring og multi-face funktionssæt er fræsningens naturlige territorium. En del, der kombinerer en cylindrisk krop med flade monteringsfunktioner, såsom et bearbejdet beslag med en aksel i den ene ende, føres ofte gennem begge processer i rækkefølge , drejet først for rotationslegemet og derefter fræset for de flade, huller og kilespor, der afslutter delen.
Præcisions CNC fræsning: Holdetolerance, der faktisk betyder noget
Ordet præcision bruges løst på tværs af branchen, så det er værd at definere konkret. En China Precision CNC-bearbejdningsproducent, der tilbyder højpræcisions-cnc-fræsning, bør uden tøven være i stand til at angive, hvilken tolerance deres udstyr har på en specifik funktionstype, under hvilken inspektionsmetode og på hvilket sikkerhedsniveau. Precision CNC Milling Service påstande, som ikke kan understøttes af en målerapport og et kalibreret instrument, er ikke påstande, der er værd at stole på for en kritisk samling.
Hvad driver præcisionen på en fræset del
Fire faktorer dominerer præcisionsfræsningsresultater i den virkelige verden: Maskinstivhed og termisk stabilitet, armaturdesign, der eliminerer bevægelse af dele under skærebelastning, værktøjsvalg tilpasset materialet og egenskabsdybden, og måling i processen, der fanger drift, før en hel batch påvirkes. En del bearbejdet i en enkelt opsætning på en stiv 5-akset platform vil konsekvent overgå den samme del bearbejdet på tværs af fire separate opsætninger på en grundlæggende 3-akset maskine , selv når begge maskiner nominelt er i stand til den samme positioneringsnøjagtighed, fordi hver genfikseringshændelse genindfører justeringsusikkerhed.
Hvor cnc prototyping-tjenester passer ind i præcisionssamtalen
Præcision gælder ikke kun for produktionskørsler. cnc prototyping-tjenester eksisterer specifikt for at validere, at et designs strammeste funktioner faktisk kan holdes, før det forpligtes til en fuld batch. En enkelt præcisionsbearbejdet prototype, målt i forhold til tegningen med en koordinatmålemaskine, fortæller et designteam mere om fremstillingsevne end nogen form for simulering, og det er langt billigere at opdage et toleranceproblem på én del end på femhundrede.
Sammenligning af ledetid på tværs af FDM, fræsning, drejning og støbning
Det vandrette søjlediagram nedenfor sammenligner typisk forløbet gennemløbstid, fra en frigivet fil til pakkede dele, på tværs af de fire processer, der er dækket indtil videre, for en moderat kompleks del med en batchstørrelse på tyve stykker.
Læsning af dette skema sammen med de tidligere procesbeskrivelser afklarer en almindelig misforståelse: ved en batch på tyve stykker er vakuumstøbning ikke automatisk den hurtigste mulighed, fordi bygningen af selve formen tager flere dage, før enhver støbning kan begynde. FDM-plasttryk er fortsat den hurtigste vej ved denne batchstørrelse, især fordi tyve dele ofte kan indlejres og printes sammen i en enkelt byggecyklus, især for mindre komponenter. CNC-drejning afslutter før fræsning i denne batchstørrelse for dele, der virkelig er egnet til en drejebænk, hvilket afspejler effektiviteten af stangfodret kontinuerlig produktion, når den første del er valideret. CNC fræsning sidder i midten, dens nøjagtige position afhænger meget af, hvor mange opsætninger den specifikke geometri kræver. Vakuumstøbefiguren skal ikke læses som en svaghed ved processen ; snarere afspejler det, at de syv dage inkluderer formkonstruktion, og at tidsinvestering betaler sig, netop når batchen vokser langt over tyve stykker, hvilket den tidligere crossover-analyse i denne serie allerede har vist.
Vakuumstøbning og polyurethanharpikser: Multiplicering af en valideret del
Når et design er blevet valideret, enten som en bearbejdet prototype eller en trykt master, kan en China Custom Vacuum Casting Manufacturer forvandle den enkelte godkendte prøve til en ensartet batch uden omkostningerne eller leveringstiden for hårdt værktøj. Processen begynder med et mastermønster, oftest en præcisionsbearbejdet eller harpikstrykt del færdiggjort til den nøjagtige overflade, som produktionsdelen kræver, da silikoneformen trofast vil gengive hver eneste detalje af denne master, inklusive enhver ufuldkommenhed.
Hvorfor polyurethanharpiksvalg er vigtigt
En kinesisk silikonestøbeproducent har en række polyurethanharpikser, der er udviklet til at simulere specifik produktionsplastik: stive ABS-lignende kvaliteter til indkapslinger, fleksible gummilignende kvaliteter til pakninger og greb, glasfyldte kvaliteter til stivhed og gennemsigtige kvaliteter til lysrør og linser. Polyurethan vakuumstøbning kan også indlejre funktioner, der ville være vanskelige i en støbt produktionsdel , såsom flere durometre støbt i en enkelt komponent gennem sekventielle hældninger, eller metalindsatser placeret i formen, før harpiksen indføres.
Kompressionsstøbte silikonedele som en komplementær rute
Hvor en del virkelig er en silikonegummikomponent snarere end en stiv plastiksimulering, bruger en kinesisk producent af kompressionsstøbte silikonedele en helt anden proces: rå silikonegummi anbringes i et opvarmet metalformhulrum og hærdes under tryk, hvilket producerer pakninger, tætninger, tastaturer, greb, greb og andre elastomere egenskaber, der kun har et ægte silicone materiale. ligner en plastik. Denne rute vælges typisk, når delen skal bøje sig gentagne gange under brug, modstå et bredt temperaturområde eller give en ægte elastomer forsegling, applikationer, hvor en polyurethan-vakuumstøbningssimulering ikke ville holde over tid.
Omkostningseffektivitet på tværs af batchstørrelser: En kolonnediagramvisning
Søjlediagrammet nedenfor indekserer den relative indsats pr. del for FDM, CNC-bearbejdning og vakuumstøbning ved fem batchstørrelser, ved hjælp af en indeksskala, hvor lavere er mere effektivt, for at vise, hvordan den mest effektive rute skifter, efterhånden som volumen vokser.
Dette søjlediagram gør crossover-mønsteret konkret i stedet for abstrakt. På et enkelt stykke er FDM klart den mest effektive rute, fordi den ikke kræver nogen programmering, ingen fastgørelse og ingen værktøjsinvestering overhovedet. Med ti stykker har de tre ruter allerede konvergeret mærkbart, med vakuumstøbning, der lukker meget af hullet, efterhånden som dets formomkostninger begynder at sprede sig over flere dele. Med tredive styk sidder de tre søjler tæt sammen og markerer overgangszonen, hvor det rigtige valg afhænger mere af tolerance og materialekrav end af råeffektivitet. Med hundrede stykker er vakuumstøbning blevet markant mindre effektiv end enten FDM eller CNC for denne særlige delprofil, en påmindelse om, at overgangspunktet skifter med delstørrelse og kompleksitet i stedet for at følge et universelt tal. Ved tre hundrede stykker forbliver CNC-bearbejdning og FDM levedygtige, mens vakuumstøbning til denne profil typisk ville være blevet erstattet af en produktionsværktøjssamtale , hvilket ligger uden for rammerne af de fire her sammenlignede processer.
Kapacitetssammenligning på tværs af alle fire ruter
Radardiagrammet nedenfor scorer FDM-plasttryk, CNC-fræsning, CNC-drejning og vakuumstøbning på tværs af fem kriterier, der konstant går igen i rigtige sourcing-samtaler, på en skala fra et til fem.
De fire overlappende former fortæller en sammenhængende historie, når de er læst side om side. FDM strækker sig længst mod hastighed i ét stykke og geometrisk frihed, hvilket bekræfter dens rolle som den hurtigste måde at holde en kompleks form uden værktøj. CNC-drejning strækker sig tydeligt mod tolerancekontrol, hvilket afspejler dens naturlige fordel ved diametral præcision for rotationsegenskaber, mens den trækker sig sammen om geometrisk frihed, fordi den er fundamentalt begrænset til former, der kan produceres ved rotation. CNC-fræsning optager et bredt, afbalanceret fodaftryk på tværs af tolerance, overfladefinish og materialeområde, hvilket er præcis grunden til, at det fortsat er standardvalget for generelle præcisionskomponenter. Vakuumstøbning trækker stærkt mod batch-skalerbarhed og overfladefinish, mens den trækker kraftigt tilbage på hastigheden i ét stykke, hvilket matcher dens identitet som en multiplikationsproces bygget oven på en allerede valideret del. Fraværet af en enkelt dominerende form på dette diagram er den centrale lektie i hele sammenligningen : Et design, der starter som en FDM-konceptmodel, bevæger sig gennem CNC-fræsning eller drejning for funktionel validering, og afsluttes som en vakuumstøbt batch, har simpelthen fulgt den naturlige vej, som hver proces blev bygget til.
Om Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. er en pioner inden for industriel innovation og fremstilling. Vores ekspertdesignteam forvandler klientideer til praktiske, æstetiske produktdesigns. Vi tilbyder 3D-print i harpiks, nylon, metal og andre materialer og har avanceret bearbejdning. Replikering af silikoneforme giver mulighed for lavpris, højpræcision produktion i små partier. Overfladebehandlinger som maling forbedrer produktets udseende. Med vores one-stop-service kan kunder afslutte design-til-produkt-processen på én platform, hvilket sparer tid og omkostninger. Vi sigter efter at være en pålidelig langsigtet partner for industriel udvikling.
Inden for denne struktur understøtter FDM-plastikudskrivning de tidligste koncept-gentagelser, præcisions-CNC-fræsning og -drejning validerer og producerer funktionelle metal- og plastkomponenter, vakuumstøbning og kompressionsstøbte silikonedele udvider et valideret design til en ensartet lille batch, og overfladefinish leverer hver del i den tilstand, den tilsigtede anvendelse kræver. Hver etape kører på den samme delfil og det samme tekniske kontaktpunkt , hvilket er det, der faktisk adskiller en one-stop platform fra en samling af separat administrerede leverandører.
Forberedelse af en del til fræsning, drejning eller støbning
En velforberedt fil forkorter tilbudstiden og mindsker risikoen for et fejlfortolket krav. Listen nedenfor dækker de detaljer, der mest direkte påvirker, om en fræset, drejet eller støbt del kommer tilbage helt efter hensigten.
- Angiv en native- eller STEP-fil i stedet for en mesh-eksport, når en præcisionsfunktion er involveret.
- Kald de to eller tre funktioner frem, der virkelig kontrollerer pasform eller funktion, i stedet for at markere hver dimension som kritisk.
- Angiv det datumskema, som delen vil bruge i sin endelige samling.
- Angiv materialekvaliteten præcist, da 6061 og 7075 aluminium eller 303 og 316 rustfrit opfører sig meget forskelligt under den samme værktøjsbane.
- Angiv mængde nu og forventet mængde over de følgende måneder, da dette ændrer, om fræsning, drejning eller vakuumstøbning er den mest effektive vej.
En leverandør, der modtager disse oplysninger i den første besked, kan typisk returnere et meningsfuldt tilbud og en fremstillingskommentar samme dag i stedet for at cykle gennem en række afklarende spørgsmål, før den rigtige samtale overhovedet starter.
Ofte stillede spørgsmål
Q1: Hvornår skal jeg vælge FDM-udskrivning i stedet for CNC-bearbejdning til en prototype?
Vælg FDM, når prioriteten er hastighed og geometrisk kompleksitet frem for snæver tolerance eller et specifikt certificeret materiale. FDM udmærker sig ved indre hulrum, organiske former og hurtige designgentagelser, hvor en del kan ændre sig tre gange på en uge. Når designet er stabiliseret, og delen har brug for et specifikt ingeniørmateriale, en stram tolerance eller et færdigt udseende, bliver CNC-bearbejdning den mere passende rute.
Q2: Hvad er forskellen mellem tre-akset og fem-akset CNC fræsning i praksis?
Tre-akset fræsning flytter skæreværktøjet langs tre lineære retninger og håndterer den mest flade og lommeformede geometri effektivt, men det kræver, at delen flyttes for at nå funktioner på andre flader. Femakset fræsning tilføjer samtidig rotationsbevægelse, så værktøjet kan nå sammensatte vinkler og flere flader uden at genplacere delen. Den praktiske fordel er, at funktioner, der er bearbejdet i en fem-akset opsætning, bevarer et tættere forhold til hinanden end de samme funktioner, der er bearbejdet på tværs af flere tre-akse opsætninger.
Q3: Hvorfor er CNC-drejning generelt mere præcis end fræsning for cylindriske funktioner?
Drejning roterer arbejdsemnet kontinuerligt mod skæreværktøjet, hvilket giver en naturligt ensartet, koncentrisk overflade uden de diskrete værktøjsbanesegmenter, som fræsning af en rund funktion ville kræve. Denne kontinuerlige skæremetode reducerer den positioneringsfejl, der akkumuleres, når en fræser nærmer sig en buet overflade fra flere vinkler, hvilket er grunden til, at diametrale tolerancer på drejede dele typisk er snævrere end tilsvarende fræsede funktioner.
Q4: Hvordan adskiller vakuumstøbning sig fra kompressionsstøbte silikonedele?
Vakuumstøbning hælder polyurethanharpiks i en silikoneform for at simulere udseendet og den mekaniske opførsel af produktionsplast som ABS eller polypropylen, og det vælges, hvornår den endelige del faktisk bliver lavet af en stiv eller halvstiv plast. Kompressionsstøbte silikonedele bruger ægte silikonegummi hærdet under varme og tryk i en metalform, og de vælges, når selve delen skal være en ægte elastomer, såsom en pakning, tætning eller greb, der skal bøje gentagne gange og modstå et bredt temperaturområde.
Q5: Hvor mange opsætninger kræver en typisk kompleks bearbejdet del?
På en standard tre-akset maskine kræver en del med funktioner på flere flader almindeligvis to til fire separate opsætninger, der hver involverer genplacering og genhenvisning af delen. På en fem-akset maskine kan mange af de samme funktioner nås i en enkelt opsætning, hvilket reducerer både den forløbne bearbejdningstid og den akkumulerede positionsfejl mellem funktionerne. Det rigtige antal opsætninger for en given del afhænger af dens specifikke geometri og bør diskuteres med leverandøren før endelig tilbud.
Q6: Hvilke oplysninger skal jeg medtage, når jeg anmoder om et tilbud på fræsning eller drejning?
Inkluder en STEP-fil, en 2D-tegning, der markerer de kritiske dimensioner og deres tolerancer, den nøjagtige materialekvalitet, der kræves, den ønskede overfladefinish og den nødvendige mængde nu sammen med et eventuelt forventet fremtidigt volumen. Bemærkning af delens driftsmiljø, herunder temperatureksponering og eventuel kemisk kontakt, hjælper også leverandøren med at bekræfte, at materialevalget er passende, før bearbejdning begynder, snarere end efter, at den første batch allerede er blevet skåret.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
