- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

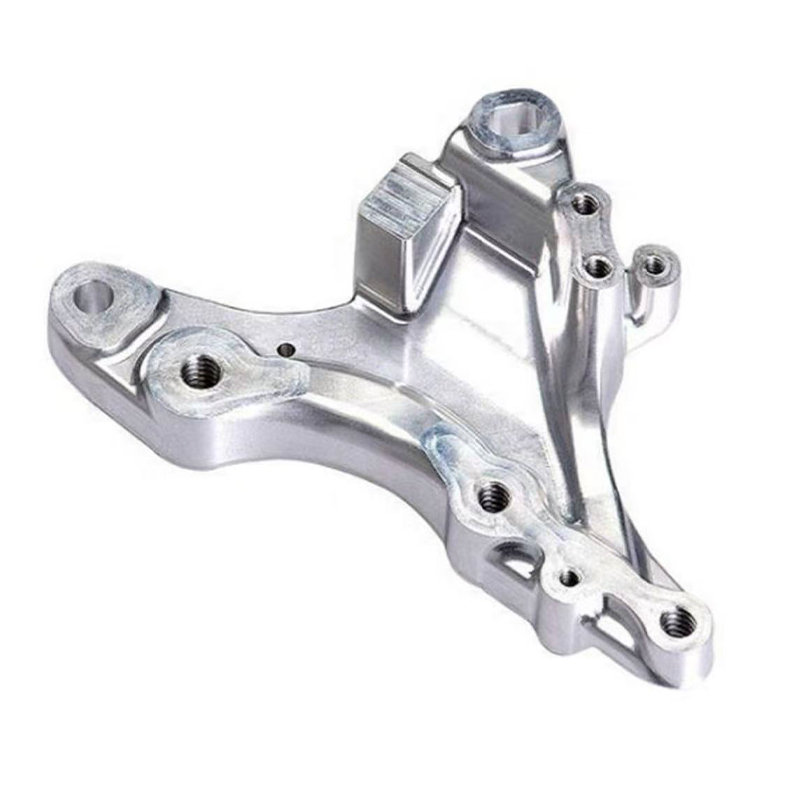
CNC-bearbejdningstjenester: Sådan vælger du den rigtige leverandør
Hvad CNC-bearbejdningstjenester leverer indeni en integreret Smart Manufacturing Platform
CNC-bearbejdningstjenester konverterer en digital 3D-model til en præcis fysisk del ved at skære materiale væk fra en solid blok under computerstyring, og en integreret smart produktionsplatform forbinder det skærende trin til designgennemgang, procesplanlægning, inspektion, overfladebehandling og levering i én administreret arbejdsgang. For ingeniører og købere er den praktiske værdi ligetil: Færre leverandøroverdragelser, klarere kommunikation, mere repeterbar delkvalitet og en kortere vej fra tegning til en del, der kan samles og testes. Hvis dine dele har brug for snævre tolerancer, metal eller ingeniørplast, eller pålidelig gentagelighed fra det første stykke til det sidste, er CNC-bearbejdning normalt den første proces, der er værd at evaluere.
Udtrykket CNC står for computer numerisk kontrol. En værktøjsmaskine læser et program, normalt genereret fra CAD- og CAM-software, og flytter et skærende værktøj eller et roterende emne langs programmerede akser. Fræsning, drejning, boring, anboring og boring udføres alle ved at følge koordinerede instruktioner snarere end ved manuel håndhjulsjustering. Ifølge generelle bearbejdningshåndbøger og udbredte referencer til fremstillingsuddannelse er denne tilgang værdsat, fordi det samme program kan køres igen og igen med ensartede resultater, hvilket er grundlaget for gentagelig produktion.
En moderne integreret smart produktionsplatform tilføjer et digitalt lag oven på maskinerne. I stedet for at behandle tilbud, ingeniørgennemgang, planlægning, bearbejdning, inspektion og forsendelse som separate opgaver, der håndteres af separate virksomheder, opbevarer platformen deldata, revisionshistorik, procesnotater og inspektionsresultater i én forbundet kæde. Køberen uploader en model og tegning, modtager fremstillingsfeedback, godkender planen og følger derefter jobbet gennem hver fase. Dette er ideen bag en one-stop-produktionsmodel, og det er grunden til, at mange indkøbsteams nu søger efter en CNC-bearbejdningsleverandør, der fungerer som en platform i stedet for som et enkelt maskinværksted.
Denne guide er skrevet til produktudviklere, sourcing-managere og driftsteams, der har brug for praktiske svar. Den forklarer de almindelige typer af CNC-bearbejdningstjenester, hvordan maskinerne og arbejdsgangene er struktureret, hvordan man matcher en proces til en applikation, hvordan CNC kan sammenlignes med andre produktionsruter, og hvordan man vedligeholder maskiner og færdige dele. Den indeholder også en sektion med ofte stillede spørgsmål, der omhandler de spørgsmål, købere oftest rejser, når de henvender sig til en CNC-bearbejdningsproducent for første gang.
Hurtige svar før detaljerne
- Typisk pasform: præcisionskomponenter i metal eller ingeniørplast, fra én prototype til gentagne batches.
- Typiske styrker: dimensionel nøjagtighed, bredt materialevalg, stærke mekaniske egenskaber og god overfladekvalitet direkte fra maskinen.
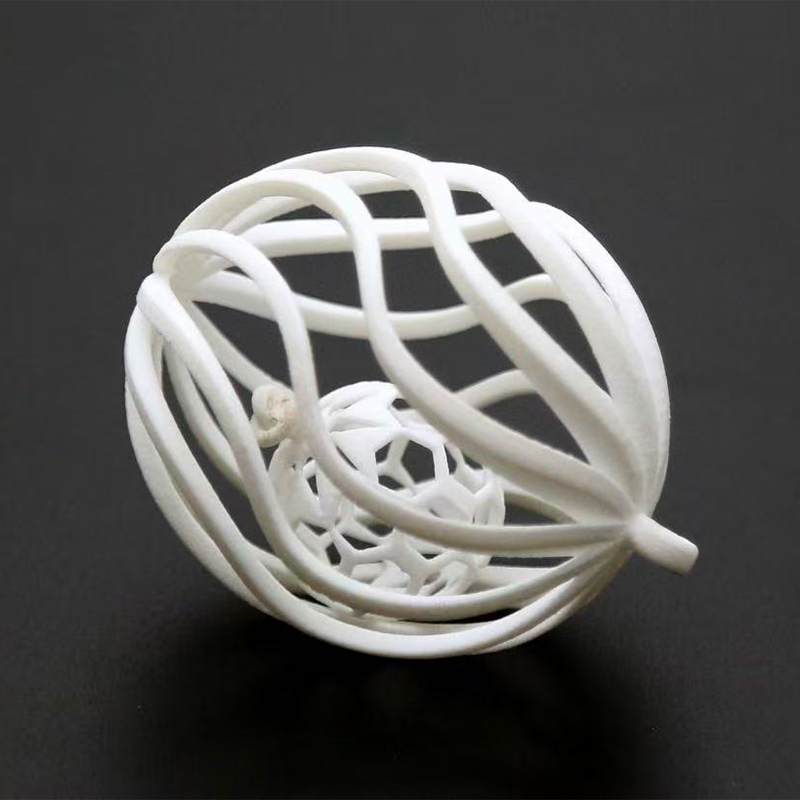
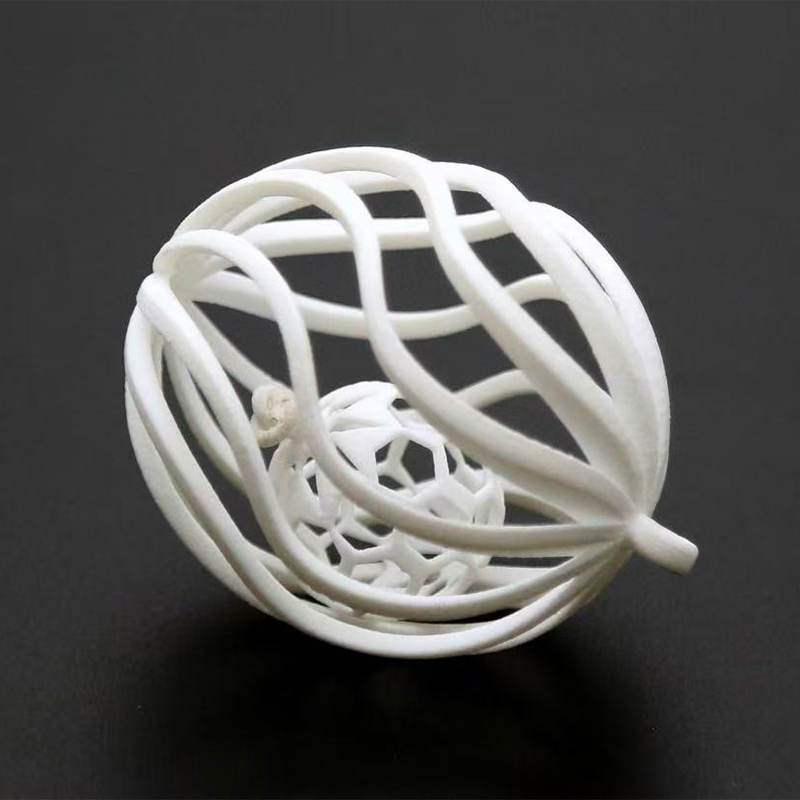
- Typiske grænser: dybe indre hulrum, lukkede hule former og meget tynde ustøttede vægge er sværere at skære end at printe eller støbe.
- Hvorfor en platform er vigtig: designfeedback, bearbejdning, efterbehandling og inspektion forbliver forbundet, hvilket reducerer efterarbejde forårsaget af fejlkommunikation.
I hele denne artikel refererer udtrykket CNC-bearbejdningstjenester til det komplette tilbud, en kunde modtager fra en producent: teknisk support, programmering, bearbejdning, afgratning, efterbehandling, inspektion og pakning. At forstå hele kæden og ikke kun skæringstrinnet er det, der adskiller et vellykket indkøbsprojekt fra et frustrerende.
En CNC-bearbejdningsservice giver mest værdi, når bearbejdning, efterbehandling og inspektion styres sammen på én integreret platform.
Almindelige typer af CNC-bearbejdningstjenester og deres egenskaber
CNC-bearbejdning er en familie af processer, ikke en enkelt operation. Hver type fjerner materiale på en anden måde, og hver passer til en anden delgeometri. At kende forskellene hjælper dig med at beskrive dit krav klart, når du anmoder om et tilbud fra en CNC-bearbejdningsleverandør, og det hjælper dig med at vurdere, om den foreslåede proces er fornuftig for din tegning.
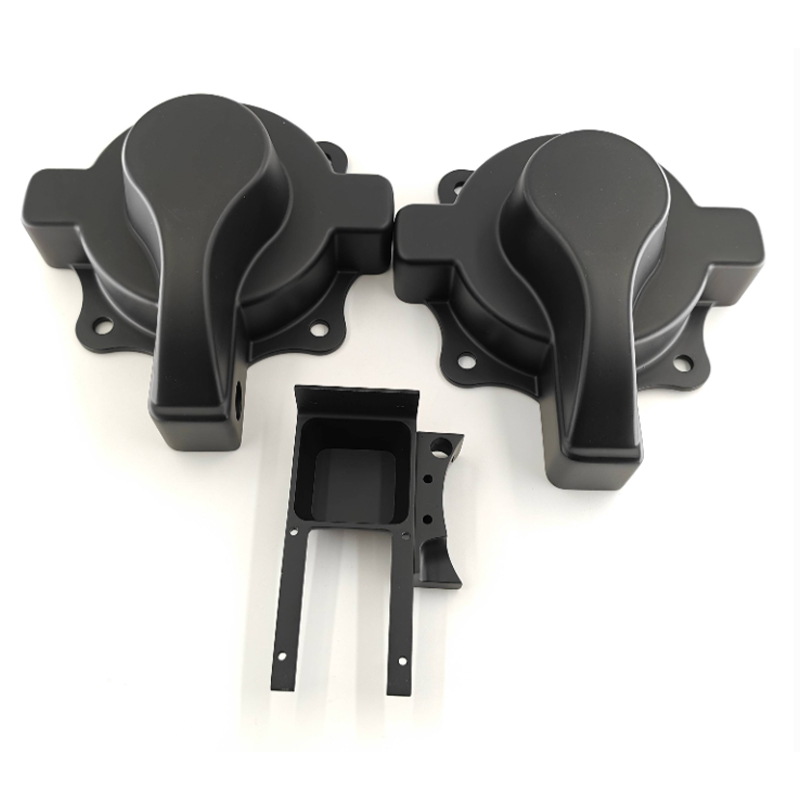
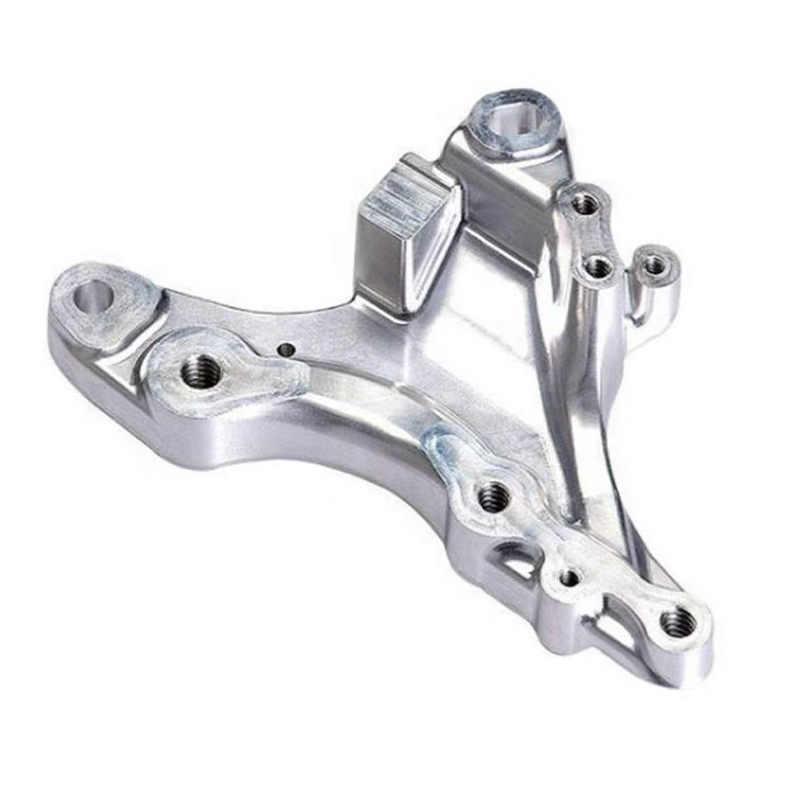
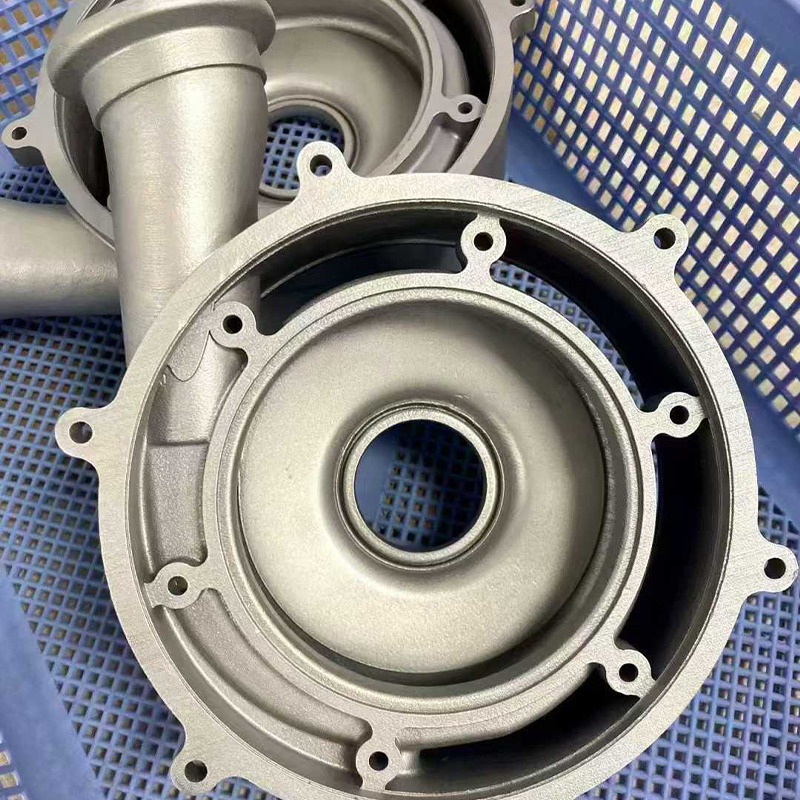
CNC fræsning En roterende fræser bevæger sig hen over et fast eller indekseret emne. Velegnet til flade flader, lommer, slidser, huller og formede overflader på huse, beslag og plader. CNC drejning Emnet roterer, mens et stationært værktøj skærer det. Velegnet til aksler, stifter, bøsninger, bøsninger og andre runde eller aksialsymmetriske dele. Flerakset bearbejdning Tre, fire eller fem akser arbejder sammen, så værktøjet når flere flader i færre opsætninger. Nyttig til komplekse former, skovlhjul og dele med vinklede funktioner. Mill-turn bearbejdning En kombineret maskine drejer og fræser i én opstilling. Reducerer genmontering og hjælper med at holde koncentriciteten mellem drejede og fræsede funktioner. Boring og tapning Dedikerede hultagningsoperationer, fra små præcisionshuller til gevindfunktioner, ofte kombineret med fræseprogrammer. Slibning og efterbehandling af snit Fint materialefjernelse for fladhed, rundhed eller overfladekvalitet, når et standard skærepas ikke er tilstrækkeligt.
CNC fræsning tjenester
Fræsning er den mest efterspurgte CNC-proces, fordi de fleste mekaniske dele omfatter flade overflader, lommer, huller og slidser. En tre-akset fræser bevæger værktøjet langs X-, Y- og Z-retningerne, hvilket er tilstrækkeligt til mange plader, dæksler og rammer. Når en del har funktioner på flere flader, klemmer operatøren den enten igen i en anden opsætning eller bruger en indekseringsfikstur. Hver ekstra opsætning tilføjer en lille chance for positionsfejl, så planlægning af antallet af opsætninger er en vigtig del af et godt procesdesign.
CNC drejning
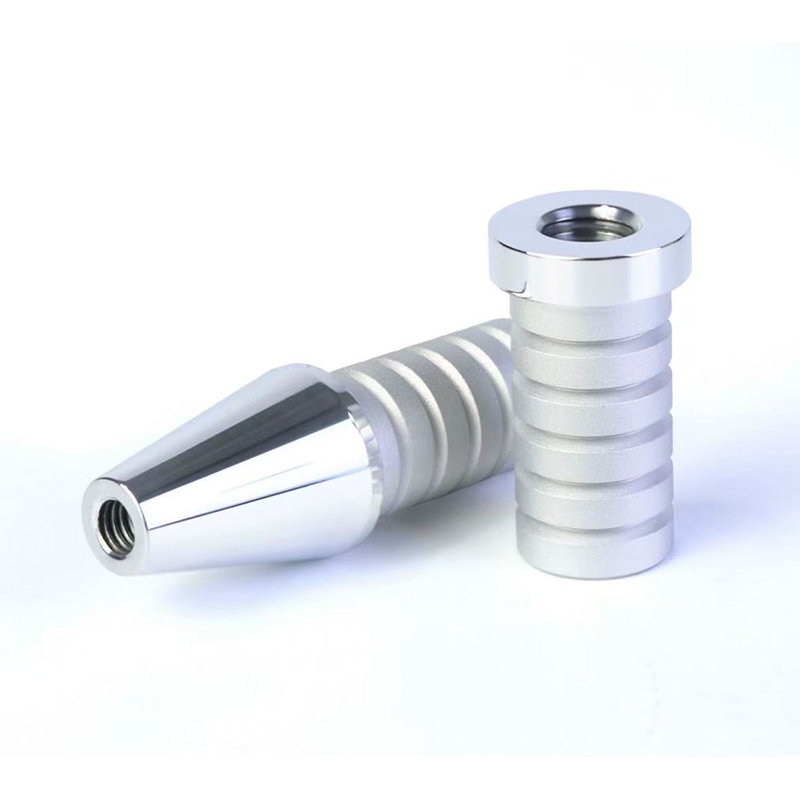
Drejning er det naturlige valg for runde dele. En drejebænk holder stangen eller emnet i en borepatron og drejer det, mens værktøjet former den udvendige diameter, indvendig boring, riller og gevind. Fordi rotationsaksen er fast, har drejede træk tendens til at være koncentriske og konsistente. Levende værktøj på moderne drejecentre gør det også muligt at fræse tværhuller og flade stykker uden at fjerne delen fra maskinen, hvorfor drejning og fræsning i stigende grad overlapper hinanden.
Flerakset CNC-bearbejdning
Fireaksede maskiner tilføjer rotation omkring en akse, og femaksede maskiner tilføjer rotation omkring to. Den største fordel er adgang: Værktøjet kan nærme sig emnet fra mange vinkler i en enkelt fastspænding. Dette reducerer håndteringen, forbedrer funktion-til-funktion-positionering og tillader kortere værktøjer, der afbøjer mindre. Afvejningen er, at programmering og simulering kræver mere omhu, fordi kollisionskontrol bliver mere krævende, efterhånden som antallet af bevægelige akser vokser.
| Servicetype | Typiske dele | Hovedfordel | Hovedhensyn |
|---|---|---|---|
| CNC fræsning | Huse, plader, beslag, inventar | Fleksibel til mange geometrier | Flere opsætninger til multi-face dele |
| CNC drejning | Aksler, stifter, bøsninger, ringe | Stærk koncentricitet på runde dele | Begrænset til ikke-runde former |
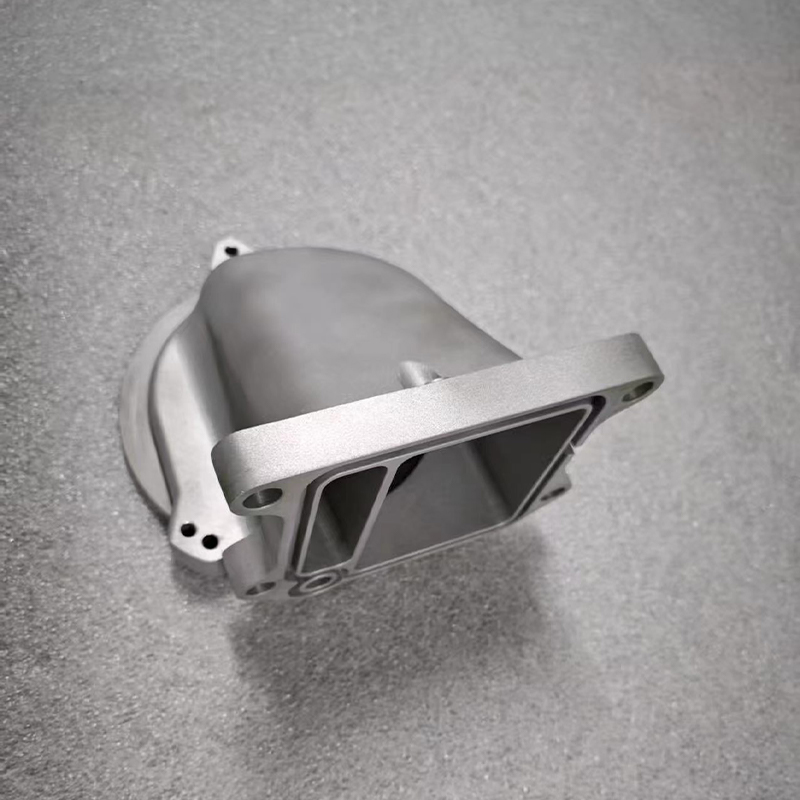
| Flerakset bearbejdning | Komplekse huse, pumpehjul, medicinske dele og dele i rumfartsstil | Færre opsætninger og bedre adgang | Mere programmerings- og verifikationsindsats |
| Mill-turn bearbejdning | Dele med drejede og fræsede funktioner | Enkelt fastspænding til blandede funktioner | Har brug for passende delstørrelse og stanglager |
| Slibning og fin efterbehandling | Præcisionspasninger, tætningsflader | Strammere planhed og overfladekontrol | Tilføjet procestrin og håndtering |
Mange projekter bruger mere end én af disse tjenester i rækkefølge. Et typisk eksempel er en drejet aksel, der modtager fræsede flade, borede krydshuller, afgratning og en overfladebehandling. Når alle disse trin håndteres af én producent på en integreret platform, spores delen fra råvare til endelig inspektion uden at blive citeret eller genforklaret på hvert trin.
Vælg først CNC-processen efter emnegeometri: fræsning til prismatiske former, drejning til runde dele og multi-akse for kompleks adgang.
Sådan fungerer CNC-bearbejdning: Principper og maskinstruktur
At forstå det grundlæggende princip hjælper dig med at læse et citat, fortolke en procesplan og stille bedre spørgsmål. CNC-bearbejdning følger en gentagelig kæde: en CAD-model definerer formen, CAM-software konverterer formen til værktøjsbaner, en postprocessor oversætter disse stier til maskinspecifik kode, og maskinen udfører koden, mens sensorer og operatører overvåger resultatet.
Fra CAD-model til færdig del
- Design input: kunden leverer en 3D-model og ideelt set en 2D-tegning, der viser tolerancer, materialer, gevind og overfladekrav.
- Gennemgang af fremstillingsevne: ingeniører kontrollerer vægtykkelse, indvendige hjørneradier, huldybde og toleranceopbygning og foreslår derefter justeringer.
- CAM programmering: værktøjsbaner, skæreværktøjer, hastigheder, fremføringer og fastgørelse er planlagt og simuleret på skærmen.
- Opsætning og første artikel: operatøren fastspænder materialet, indstiller arbejdsforskydninger og værktøjslængder og kører en første del til inspektion.
- Produktionskørsel: programmet gentages, mens igangværende kontroller overvåger værktøjsslid og dimensionsforskydning.
- Efterbehandling og inspektion: afgratning, overfladebehandling og slutmåling afsluttes inden pakning.
Kerne maskinstruktur
En CNC-værktøjsmaskine er bygget op omkring en stiv base og ramme, der absorberer skærekræfter. Lineære føringer eller kasseveje bærer de bevægelige akser, mens kugleskruer eller lineære motorer konverterer servomotorrotation til præcis bevægelse. Spindlen holder og roterer skæreværktøjet eller, på en drejebænk, arbejdsemnet. En værktøjsskifter gemmer flere værktøjer, så forskellige operationer kan køre uden manuel indgriben. Styringen fortolker programmet, koordinerer akserne og håndterer feedback fra encodere. Kølevæskesystemer styrer varme og skyller spåner væk fra skærezonen.
Mekaniske elementer
| Styre- og støtteelementer
|
Nøjagtigheden af en færdig del afhænger af hele kæden, ikke kun maskinen. Termisk vækst af spindlen, værktøjsslid, fiksturstabilitet og endda butikstemperatur påvirker resultatet. Dygtige producenter administrerer disse variabler med opvarmningsrutiner, grænser for værktøjets levetid, sonderingscyklusser og inspektion under processen. Ifølge almindelige bearbejdningsvejledninger er planlægning af spændemetoden og rækkefølgen af operationer ofte lige så vigtig som at vælge selve maskinen.
Hvor indsatsen går i et typisk projekt
Købere antager nogle gange, at det meste af projekttiden går med til at skære metal. I virkeligheden er skæring kun en del af arbejdsgangen. Designgennemgang, programmering, opsætning, inspektion og efterbehandling tilsammen tager normalt en større del af indsatsen end bearbejdningstrinnet alene. Følgende diagram viser en illustrativ fordeling for en typisk tilpasset del, der håndteres gennem en integreret arbejdsgang.
Diagrammet er en redaktionel illustration baseret på almindelige projektmønstre, ikke en målt industristatistik, og faktiske forhold ændres med delens kompleksitet. Det er inkluderet for at vise, hvorfor koordination betyder så meget som spindeltid. Læs det som en planlægningshjælp snarere end som et benchmark.
Læg mærke til, hvordan den største enkelt skive hører til bearbejdning, men den opvejes stadig af de kombinerede planlægnings- og verifikationsskiver.
Donut-diagrammet viser, at bearbejdning repræsenterer omkring en tredjedel af den samlede indsats i dette illustrative projekt, mens de resterende to tredjedele deles mellem gennemgang, programmering, inspektion og efterbehandling. Denne distribution forklarer, hvorfor en platform, der koordinerer disse trin, kan reducere forsinkelser mere effektivt end en butik, der kun optimerer skærehastigheden. Designgennemgang og DFM har en mindre andel, men beslutninger, der træffes dér, påvirker hvert senere udsnit, så en lille investering af opmærksomhed på det tidspunkt kan forhindre omarbejdelse nedstrøms. Programmering og opsætning tager en mærkbar del, fordi omhyggelig montering og simulering beskytter både delen og maskinen. Inspektion er en særskilt udsnit, fordi måling er en planlagt operation, ikke en eftertanke. Efterbehandling og pakning vises i en kontrastfarve for at minde læserne om, at udseende og beskyttelse er en del af leverancen. Hold, der planlægger deres tidsplaner omkring alle fem udsnit, finder normalt færre overraskelser ved levering.
Skæring er kun en del af arbejdet, så evaluer en CNC-bearbejdningsleverandør på hele arbejdsgangen og ikke kun på maskintælling.
Materialer, tolerancer og overflademuligheder for CNC-bearbejdede dele
Materialevalg er en af de tidligste og mest konsekvensbeslutninger i et CNC-projekt. Det påvirker styrke, vægt, korrosionsadfærd, bearbejdningstid, værktøjsslid og de tilgængelige overfladebehandlinger. En kyndig CNC-bearbejdningsproducent vil spørge om driftsmiljø, belastning, temperatur og parringsdele, før de anbefaler et materiale.
Almindelige metaller
- Aluminiumslegeringer: meget brugt til huse, beslag og varmeafledende dele, fordi de bearbejder effektivt og tilbyder et godt styrke-til-vægt-forhold.
- Rustfrit stål: udvalgt for korrosionsbestandighed og styrke i udstyr, fødevarekontakt og marine stilmiljøer, selvom de har brug for mere omhyggelige skæreparametre.
- Kulstof og legeret stål: valgt til aksler, tandhjul og konstruktionsdele, der kræver styrke og kan varmebehandles.
- Messing og kobberlegeringer: værdsat for elektrisk ledningsevne, lejeadfærd og attraktivt udseende.
- Titanium legeringer: bruges, hvor høj styrke og lav vægt begge er vigtige, med langsommere skæring og højere værktøjsbehov.
Almindelig ingeniørplast
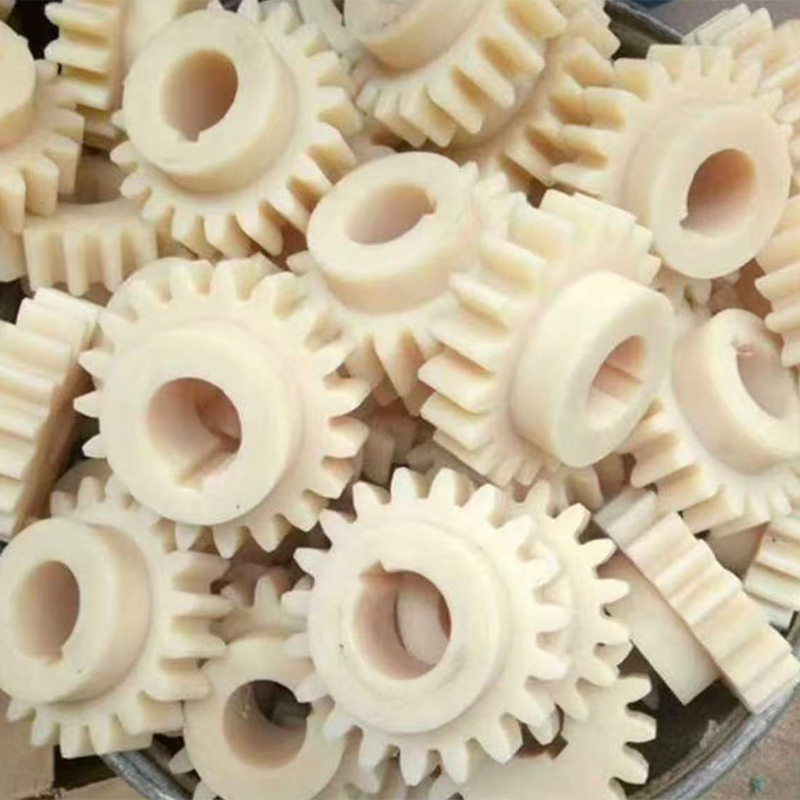
- POM (acetal): formstabil og lav friktion, populær til tandhjul, bøsninger og præcisionsstyr.
- Nylon: sej og slidstærk, velegnet til ruller, slidpuder og strukturelle plastdele.
- PEEK og lignende højtydende plast: bruges, hvor temperatur og kemikalieresistens har betydning.
- Akryl og polycarbonat: valgt til transparente dæksler, lysledere og beskyttelsespaneler.
| Materialegruppe | Bearbejdelighed | Typisk brug | Almindelige efterbehandlingsmuligheder |
|---|---|---|---|
| Aluminiumslegeringer | Generelt let | Huse, rammer, køleplader | Anodisering, perleblæsning, maling |
| Rustfrit stål | Moderat til krævende | Korrosionsbestandige komponenter | Passivering, polering, perleblæsning |
| Legeret stål | Moderat | Aksler, gear, inventar | Varmebehandling, plettering, belægning |
| Messing og kobber | Generelt godt | Forbindelser, beslag, dekorative dele | Polering, plettering |
| Teknisk plast | Godt, med varmestyring | Isolatorer, guider, dæksler | Damppolering, maling, teksturering |
Tolerance og overfladeforventninger
Generel bearbejdningsvejledning behandler ofte en tolerance på omkring plus eller minus 0,05 mm som et almindeligt udgangspunkt for standard CNC-arbejde, med snævrere værdier muligt, når tegningen, materialet og maskinopsætningen understøtter dem. Snævrere tolerancer kræver normalt mere omhyggelig montering, inspektion og nogle gange efterbehandling, så det er klogt kun at stramme de dimensioner, der virkelig betyder noget for pasform og funktion. At markere hver dimension som kritisk gør en del sværere at producere og verificere uden at forbedre dens ydeevne.
Overfladeruhed afhænger af værktøj, foder, materiale og strategi. En nybearbejdet overflade kan vise fine værktøjsmærker, der er acceptable for interne funktioner, men ikke for synlige flader. Sekundære behandlinger såsom perleblæsning, anodisering, maling, polering eller plettering kan forbedre udseendet og beskytte overfladen. Fordi Jiaheng tilbyder maling og andre overfladebehandlinger sammen med bearbejdning, kan kunderne specificere det endelige udseende som en del af det samme projekt i stedet for at koordinere en separat efterbehandlingsleverandør.
Angiv kun snævre tolerancer, hvor pasform og funktion kræver det, og match materialet og finishen til arbejdsmiljøet.
Integreret Smart Manufacturing Platform: Hvordan workflowet er struktureret
En integreret smart fremstillingsplatform er et forbundet produktionsmiljø, hvor designdata, procesplaner, maskinkapacitet, kvalitetsregistreringer og logistik styres gennem ét system og ét team. Ordet smart refererer mindre til en enkelt gadget og mere til måden information flyder på. Når en delrevision ændres, opdaterer platformen programmet, inspektionsplanen og tidsplanen sammen, hvilket reducerer risikoen for, at et team arbejder ud fra en forældet tegning.
Hovedlagene i en integreret platform
- Kundegrænsefladelag: filupload, kravregistrering, tilbudsfeedback og ordresporing.
- Engineering lag: gennemgang af fremstillingsevne, procesvalg, CAM-programmering og simulering.
- Produktionslag: CNC-bearbejdning, 3D-print, replikering af silikoneforme og monteringsstøtte planlagt i forhold til tilgængelig kapacitet.
- Kvalitetslag: første artikelinspektion, igangværende kontrol, endelig måling og registreringer knyttet til delrevisionen.
- Efterbehandling og leveringslag: afgratning, maling og overfladebehandlinger, emballering og klargøring af forsendelse.
I denne struktur er CNC-bearbejdning en af flere produktionsruter, der deler det samme ingeniør- og kvalitetsgrundlag. Et projekt kan begynde som en harpiks eller nylon 3D-printet prototype for at verificere form og pasform, fortsætte som en CNC-bearbejdet metalprototype for at teste funktion og derefter gå over i silikoneform-replikering til små partier af støbte dele. Fordi hvert trin sidder på én platform, rejser tegninger og noter med projektet i stedet for at blive omskrevet for hver ny leverandør.
Fordele for B2B-købere
Fordele for ingeniørteams
| Fordele for indkøbsteams
|
For OEM- og ODM-kunder er en integreret tilgang især nyttig. En OEM-køber leverer normalt færdige tegninger og forventer trofast reproduktion, så repeterbarhed og dokumentation betyder mest. En ODM-køber kan begynde med et koncept eller en grov model og forvente, at producenten bidrager med designforbedringer. En platform, der omfatter et erfarent designteam, bearbejdningskapacitet og efterbehandling under ét tag, kan betjene begge modeller uden at tvinge kunden til at opdele projektet på tværs af flere virksomheder.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. fungerer på denne måde som OEM- og ODM-producent. Dets designteam konverterer kundeideer til praktiske, attraktive produktdesign, og dets tjenester dækker 3D-print i harpiks, nylon og metal, avanceret bearbejdning, replikering af silikoneforme til effektiv produktion i små partier og overfladebehandlinger såsom maling. Målet er at lade kunder gå fra design til færdigt produkt på en enkelt platform, hvilket sparer kommunikationstid og reducerer koordineringsindsatsen.
En integreret platform holder design, bearbejdning, efterbehandling og inspektion på én datakæde, hvilket forkorter kommunikationssløjfer og reducerer efterarbejde.
Anvendelser og udvælgelsespunkter for CNC-bearbejdningstjenester
CNC-bearbejdning bruges på tværs af en lang række industrier, fordi den håndterer både prototyper og produktionsdele i krævende materialer. Beslutningen om at bruge den, og den måde, du angiver den på, bør følge applikationens behov. Tabellen nedenfor adskiller typiske anvendelsesområder fra de udvælgelsespunkter, der betyder mest, når du vælger en CNC-bearbejdningsleverandør.
Typiske anvendelsesområder
| Udvælgelsespunkter at kontrollere
|
Sådan vælger du efter projektfase
På konceptstadiet betyder hastighed og fleksibilitet mere end perfekt overfladekvalitet, så harpiks eller nylon 3D-print kan være den hurtigere måde at teste form på. Når designet skal testes i rigtige materialer med reelle belastninger, bliver CNC-bearbejdede prototyper den bedre vej. På pilotstadiet kan små partier fremstilles ved CNC-bearbejdning eller ved replikering af silikoneforme, afhængigt af geometri og materiale. På produktionsstadiet vælges gentagne CNC-ordrer eller andre processer baseret på volumen, omkostningsstruktur og kvalitetsmål.
Praktisk udvælgelsestjekliste
- Definer funktionen af delen og den belastning, temperatur og miljø, den vil møde.
- Vælg materialet og bekræft, at der findes passende lager- og efterbehandlingsmuligheder.
- Markér kritiske dimensioner og slap af resten til rimelige generelle tolerancer.
- Bed om en gennemgang af fremstillingsevnen og overvej foreslåede justeringer.
- Aftal overfladebehandling, inspektionsomfang og emballage inden produktionen starter.
At følge denne tjekliste hjælper købere med at reducere revisioner og holder samtalen med CNC-bearbejdningsproducenten fokuseret på fakta. Det gør det også nemmere at sammenligne tilbud, fordi hver leverandør reagerer på det samme klart definerede krav.
Hvor godt CNC-bearbejdning passer til almindelige krav
Inden et endeligt valg hjælper det at se på styrkerne og begrænsningerne ved CNC-bearbejdning side om side. Nedenstående diagram viser en relativ egnethedsscore for seks typiske krav. Scoringerne er en redaktionel vurdering baseret på generel bearbejdningsviden, ikke målte data.
Højere værdier indikerer, at CNC-bearbejdning generelt passer godt til det krav, mens lavere værdier indikerer, at en anden proces kan være værd at overveje. Den enkelte kontraststang markerer det område, hvor design til CNC normalt kræver mest opmærksomhed.
Brug diagrammet som en hurtig orientering, før du anmoder om detaljeret rådgivning til en specifik del.
Søjlediagrammet viser, at CNC-bearbejdning scorer højest for dimensionsnøjagtighed, materialeområde og batch-repeterbarhed. Disse tre styrker forklarer, hvorfor processen er så almindelig for funktionelle prototyper og præcisionsproduktionsdele. Kvaliteten af overfladefinish scorer også godt, fordi en bearbejdet overflade ofte kun behøver let efterbehandling, før den er klar til brug eller belægning. Hastighed for enkelte dele scorer lidt lavere, da programmering og opsætning tager tid, selv når der kun kræves et stykke. Den laveste stang tilhører kompleks indre geometri, hvor lukkede hulrum og dybe indre kanaler er svære for et skærende værktøj at nå. Når en del afhænger af sådanne funktioner, kan additiv fremstilling eller støbning være en bedre primær vej, eller designet kan opdeles i flere bearbejdede komponenter, der samles efterfølgende.
Tilpas processen til kravet: CNC-bearbejdning leder i nøjagtighed og materialevalg, mens komplekse interne former kan kalde på en anden rute.
Detaljeret sammenligning: CNC-bearbejdning vs 3D-udskrivning vs silikoneformreplikering
De fleste produktteams vælger ikke en enkelt proces i hele produktets levetid. De bevæger sig mellem processer i takt med, at mængde, materiale og designs modenhed ændrer sig. Sammenligning af CNC-bearbejdning med harpiks eller nylon 3D-print og med replikering af silikoneform viser, hvor hver rute passer, og hvorfor en producent, der tilbyder alle tre på én platform, kan guide overgangen problemfrit.
| Faktor | CNC-bearbejdning | 3D print | Replikation af silikoneform |
|---|---|---|---|
| Materialesortiment | Metaller og ingeniørplast | Harpiks, nylon og nogle metaller | Støbte harpikser af polyurethan-typen |
| Geometri frihed | Begrænset af værktøjsadgang | Høj, inklusive interne kanaler | Afhænger af masterdel og formspaltning |
| Typisk nøjagtighed | Høj, velegnet til præcisionspasninger | Godt, varierer med teknologi | Godt, følger masterdelen |
| Overfladetilstand | Bearbejdet overflade, efterbehandling valgfri | Laglinjer skal muligvis efterbehandles | Glat, kopierer masteroverfladen |
| Bedste mængdeområde | Et stykke til at gentage batches | Et stykke til et par stykker | Små partier af lignende dele |
| Mekanisk styrke | Ligesom det faste materiale | Varierer med materiale og orientering | Afhænger af den anvendte harpiks |
| Typisk rolle | Funktionelle prototyper og slutbrugsdele | Modeller i tidlig form og pasform | Små batch-udseende og funktionsdele |
Tabellen viser, at ingen af de tre ruter vinder i hver kategori. CNC-bearbejdning er stærkest, hvor materialeegenskaber og nøjagtighed betyder noget. 3D-print er stærkest, hvor geometrifrihed og hastighed for en enkelt konceptmodel betyder noget. Replikering af silikoneforme er stærkest, hvor et team har brug for et lille antal ensartede, flotte dele fra én godkendt mester. I praksis bruger mange projekter alle tre på forskellige punkter, og rækkefølgen er styret af, hvad teamet skal lære på hvert trin.
Hvordan gennemløbstiden ændres med batchstørrelse
Gennemløbstiden afhænger af mere end maskinens hastighed. Det omfatter programmering, formfremstilling, hærdning, efterbehandling og inspektion, og hver rute bærer en anden fast del. Det følgende linjediagram illustrerer, hvordan den relative gennemløbstid for hver rute kan ændre sig, efterhånden som batchstørrelsen vokser. Værdierne er et illustrativt indeks og ikke et målt benchmark.
Et højere indeks betyder en længere samlet gennemløbstid for den pågældende batchstørrelse. Diagrammet er beregnet til at vise formen af hver kurve, ikke at forudsige en bestemt leveringsdato.
Faktiske tidsplaner afhænger af delstørrelse, materiale, efterbehandling og nuværende kapacitet.
Brug af sammenligningen i praksis
- Brug 3D-print til at kontrollere form, samling og ergonomi tidligt i designcyklussen.
- Brug CNC-bearbejdning, når delen skal testes i dets endelige materiale eller holde snævre tolerancer.
- Brug silikoneform replikering, når du har brug for flere udseende- eller funktionsdele fra én godkendt mester.
- Bed din producent om at anbefale sekvensen i stedet for at tvinge hvert trin ind i én proces.
De mest effektive projekter kombinerer ruter: 3D-print til form, CNC-bearbejdning til funktion og silikonereplikering til små batches.
Kvalitetskontrol, inspektion og overfladebehandling
Kvalitet i CNC-bearbejdning er et resultat af planlægning, ikke kun af slutinspektion. En pålidelig arbejdsgang definerer, hvad der vil blive målt, hvordan det vil blive målt, og hvad der vil ske, når en dimension falder uden for sin grænse. På en integreret platform registreres disse beslutninger sammen med delrevisionen, så den samme inspektionslogik anvendes på gentagelsesordrer.
Inspektionsstadier
- Kontrol af indgående materiale: Bekræft råmaterialets kvalitet, størrelse og tilstand, før bearbejdningen påbegyndes.
- Første artikelinspektion: måle den første del mod tegningen, før hele batchen frigives.
- Igangværende kontrol: prøve kritiske dimensioner under kørslen for at detektere værktøjsslid eller afdrift.
- Afsluttende inspektion: kontroller dimensioner, gevindpasninger, visuelle tilstand og overfladefinish før pakning.
Typiske måleværktøjer omfatter calipre, mikrometre, højdemålere, boringsmålere, gevindmålere og koordinatmålemaskiner til kompleks geometri. Valget af værktøj afhænger af tolerancen: en generel dimension kan kontrolleres med en skydelære, mens en præcis tilpasning kan have brug for en mere nøjagtig metode. Klar kommunikation om, hvilke funktioner der er kritiske, lader producenten allokere måletiden, hvor det betyder noget.
Afgratning og efterbehandling
Hver bearbejdet del forlader skæretrinnet med nogle grater og skarpe kanter. Afgratning fjerner disse i hånden, med tumbling eller med dedikeret værktøj, og det er en væsentlig faktor for, hvor sikker og anvendelig delen føles. Overfladebehandlinger tilføjer derefter udseende eller beskyttelse. Perleblæsning giver en ensartet mat tekstur. Anodisering forbedrer overfladen af aluminium. Maling og belægning tilføjer farve og beskyttelse, mens polering giver et mere glat look. Fordi efterbehandling kan ændre dimensioner en smule, såsom belægningstykkelse på en parflade, skal tegningen angive, hvilke overflader der er maskeret eller holdt fri for behandling.
Almindelige årsager til kvalitetsproblemer
- Uklare tegninger med manglende tolerancer eller modstridende noter.
- Funktioner, som værktøjet ikke kan nå, såsom dybe smalle lommer med skarpe indvendige hjørner.
- Tynde vægge, der vibrerer eller deformeres under skæring.
- Efterbehandling, der ikke blev taget i betragtning ved dimensioneringen.
De fleste af disse problemer forhindres af en tidlig gennemgang af fremstillingsevnen. Gode producenter vil pege på risikable funktioner, foreslå små radier eller tykkere ribber og forklare årsagen til hvert forslag. Kunder, der accepterer rimelige designjusteringer, får normalt dele, der er nemmere at bearbejde, nemmere at inspicere og mere konsistente fra batch til batch.
Planlæg eftersyn og efterbehandling sammen med bearbejdning, da dimensioner, belægninger og udseende påvirker hinanden.
Vedligeholdelsesvejledning for CNC-udstyr og bearbejdede dele
Vedligeholdelse påvirker to ting, købere bekymrer sig om: stabiliteten af de maskiner, der producerer deres dele, og levetiden for delene selv. At forstå både hjælper dig med at stille informerede spørgsmål, når du auditerer en leverandør, og hjælper dig med at passe bearbejdede komponenter efter levering.
Maskinvedligeholdelsespraksis
Et veldrevet CNC-anlæg følger en vedligeholdelsesplan baseret på maskinproducentens anbefalinger og på egen erfaring. Daglige opgaver omfatter sædvanligvis rengøring af spåner fra arbejdsområdet, kontrol af kølevæskeniveau og koncentration, inspektion af smøresystemet og kontrol af, at værktøjsholdere og spindeltilspidsning er rene. Ugentlige eller månedlige opgaver kan omfatte kontrol af vejdæksler, filtre, luftforsyning og aksespil. Opgaver med længere intervaller omfatter geometritjek, spindeltilstandskontrol og udskiftning af sliddele. Ifølge generelle vejledninger til vedligeholdelse af værktøjsmaskiner er konsekvent rutinearbejde mere effektivt end lejlighedsvise store reparationer.
| Interval | Typisk opgave | Formål |
|---|---|---|
| Hvert skift | Fjern spåner, kontroller kølevæske, tør værktøjsholdere af | Hold skærezonen ren og stabil |
| Ugentligt | Tjek smøring, filtre og vejdæksler | Reducer slid på bevægelige dele |
| Månedligt | Efterse lufttilførsel, bælter, armaturer og værktøjsskifter | Undgå uplanlagte driftsstop |
| Periodisk | Bekræft aksegeometri og spindeltilstand | Oprethold positionsnøjagtighed |
| Efter behov | Kalibrer sonder og måleværktøj | Hold måleresultaterne pålidelige |
Pleje af færdigbearbejdede dele
- Aluminium dele: hold dem rene og tørre, og undgå kontakt med stærke alkaliske rengøringsmidler, der kan angribe bare eller let behandlede overflader.
- Stål dele: påfør en beskyttende olie eller belægning, hvis de skal opbevares i længere tid, da bart stål kan korrodere i fugtig luft.
- Plast dele: hold dem væk fra opløsningsmidler og vedvarende høj varme, medmindre kvaliteten er vurderet til disse forhold.
- Gevind- og glidende funktioner: brug egnet smøremiddel, og undgå overspænding, som kan strippe gevind i blødere materialer.
- Malede eller coatede dele: rengør med milde rengøringsmidler og undgå slibende puder, der kan ridse overfladen.
Opbevaring og håndtering
Præcisionsdele skal håndteres med rene hænder eller handsker og opbevares i beskyttende emballage, der forhindrer kontakt mellem skarpe kanter og færdige overflader. Dele med kritiske boringer eller gevind drager fordel af hætter eller propper. Opbevaringsområder skal være tørre og rimelig stabile i temperatur, hvilket begrænser korrosion og dimensionelle bevægelser, især i plast, der absorberer fugt. Tydelig mærkning med tegningsnummer og revision forhindrer også brugen af en forældet del i en samling.
Kunder, der planlægger at genbestille den samme del, bør holde tegningsrevisionen og inspektionsrapporten sammen, og de bør fortælle producenten, når der er foretaget ændringer. En integreret platform gemmer denne information, hvilket gør gentagne ordrer hurtigere og reducerer chancen for, at en ældre revision bliver produceret ved en fejl.
Rutinemæssig maskinpleje og fornuftig opbevaring beskytter både produktionsnøjagtighed og levetiden af færdige dele.
Valg af CNC-bearbejdningsproducent og -leverandør til langsigtede projekter
At vælge en CNC-bearbejdningsproducent er ikke kun et teknisk valg, men også en relationsbeslutning. Den rigtige partner bør forstå dit produkt, kommunikere klart og tilpasse sig, efterhånden som dit volumen og design udvikler sig. Når du sammenligner kandidater, skal du se ud over maskinlisten og overveje, hvordan hver virksomhed styrer hele processen fra forespørgsel til levering.
Spørgsmål der er værd at stille en leverandør
- Hvilke materialer og procestyper kan du håndtere in-house, og hvilke er outsourcet?
- Giver du fremstillingsfeedback før produktion, og hvem giver det?
- Hvordan dokumenterer du inspektionsresultater, og kan du dele dem med hver forsendelse?
- Kan du understøtte prototyper, små batches og genbestillinger på den samme platform?
- Hvad surface treatments are available, and are they managed under the same project?
- Hvordan håndterer du designændringer og revisionskontrol?
Leverandører, der besvarer disse spørgsmål åbent og specifikt, er normalt bedre forberedt til at støtte et langsigtet forhold. Vage svar eller en tilbageholdenhed med at diskutere procesdetaljer er et signal om at bede om flere oplysninger, før du afgiver en væsentlig ordre.
Hvorfor en one-stop platform hjælper langsigtede partnerskaber
Overvej et produkt, der starter som en idé og bevæger sig gennem prototyping, validering, pilotbyggeri og løbende levering. Hvis hver fase bruger en anden leverandør, forklares designhensigten gentagne gange, filer omformateres, og små misforståelser ophobes. Når den samme producent varetager designsupport, 3D-print, CNC-bearbejdning, replikering af silikoneforme og overfladebehandling, bærer den viden, der er opbygget i tidlige stadier, videre. Dette er den fordel, som en integreret smart produktionsplatform tilbyder en voksende virksomhed.
Jiaheng positionerer sig som en pålidelig langsigtet partner for industriel udvikling. Dens one-stop-service giver kunderne mulighed for at fuldføre rejsen fra design til produkt på en enkelt platform, hvilket sparer tid og koordineringsindsats. For købere, der har brug for en CNC-bearbejdningsleverandør, der også kan understøtte prototyper, små partier og efterbehandling, fjerner denne struktur adskillige overdragelser, der normalt bremser projekter.
Forbereder en god forespørgsel
- Giv en 3D-model i et almindeligt neutralt format sammen med en 2D-tegning, der viser kritiske dimensioner.
- Angiv materiale, mængde, efterbehandlingsbehov og målleveringsvindue.
- Beskriv delens funktion, så ingeniører kan komme med bedre forslag.
- Nævn eventuelle parringsdele, monteringsforhold eller miljøeksponering.
En komplet forespørgsel reducerer frem og tilbage og giver producenten mulighed for hurtigt at foreslå en fornuftig procesplan. Det viser også, at køberen forstår den del, som understøtter et produktivt arbejdsforhold fra første udveksling.
Vælg en partner, der kan understøtte prototype, lille batch og efterbehandling sammen, så designviden går fra trin til trin.
Ofte stillede spørgsmål om CNC-bearbejdning
Hvad are CNC machining services?CNC-bearbejdning services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
Hvad is an integrated smart manufacturing platform?Det er et sammenhængende produktionsmiljø, hvor designdata, procesplanlægning, bearbejdning, kvalitetsregistreringer og logistik styres sammen. Platformen holder revisioner, noter og inspektionsresultater knyttet til hver del. For købere betyder det klarere kommunikation, færre overdragelser og mere konsistente gentagne ordrer. |
Hvilke materialer kan bruges til CNC-bearbejdede dele?Fælles valg omfatter aluminiumslegeringer, rustfrit stål, legeret stål, messing, kobber og titanium, samt ingeniørplast som POM, nylon, akryl og PEEK. Det rigtige valg afhænger af styrke, vægt, miljø, temperatur og efterbehandlingsbehov. En producent kan anbefale passende muligheder efter at have gennemgået din ansøgning. |
Hvor nøjagtig er CNC-bearbejdning?Generel bearbejdningsvejledning behandler ofte omkring plus eller minus 0,05 mm som et fælles udgangspunkt, og snævrere tolerancer kan opnås, når delens design, materiale, fastgørelse og inspektionsmetode tillader det. Strammere værdier kræver normalt mere proceskontrol, så det er fornuftigt kun at anvende dem på funktioner, der påvirker pasform og funktion. |
Hvornår skal jeg vælge CNC-bearbejdning i stedet for 3D-print?CNC-bearbejdning is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
Kan CNC-bearbejdning bruges til både prototyper og små partier?Ja. Fordi processen er drevet af et program, kan den producere én prototype eller gentage den samme del på tværs af en batch med ensartede resultater. For nogle små partier med fokus på udseende kan replikering af silikoneskimmel også overvejes. En one-stop-producent kan rådgive, hvilken rute der passer til din mængde og materiale. |
Hvad information should I send when I request a quotation?Send en 3D-model, en 2D-tegning, der markerer kritiske dimensioner, materialet, mængden, efterbehandlingskrav og dit målplan. En kort beskrivelse af, hvordan delen bruges, hjælper ingeniører med at foreslå forbedringer. Fuldstændig information forkorter tilbudsprocessen og reducerer senere ændringer. |
Hvad surface finishes are available after machining?Typiske muligheder omfatter afgratning, perleblæsning, polering, anodisering til aluminium, maling og forskellige belægninger. Den passende mulighed afhænger af materialet, miljøet og det udseende, du har brug for. Nævn eventuelle overflader, der skal forblive ubehandlede, såsom præcisionspasninger, så efterbehandlingsplanen kan tage højde for dem. |
Klare tegninger, realistiske tolerancer og tidlig kommunikation med din CNC-bearbejdningsleverandør er de mest pålidelige måder at undgå forsinkelser på.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
