- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

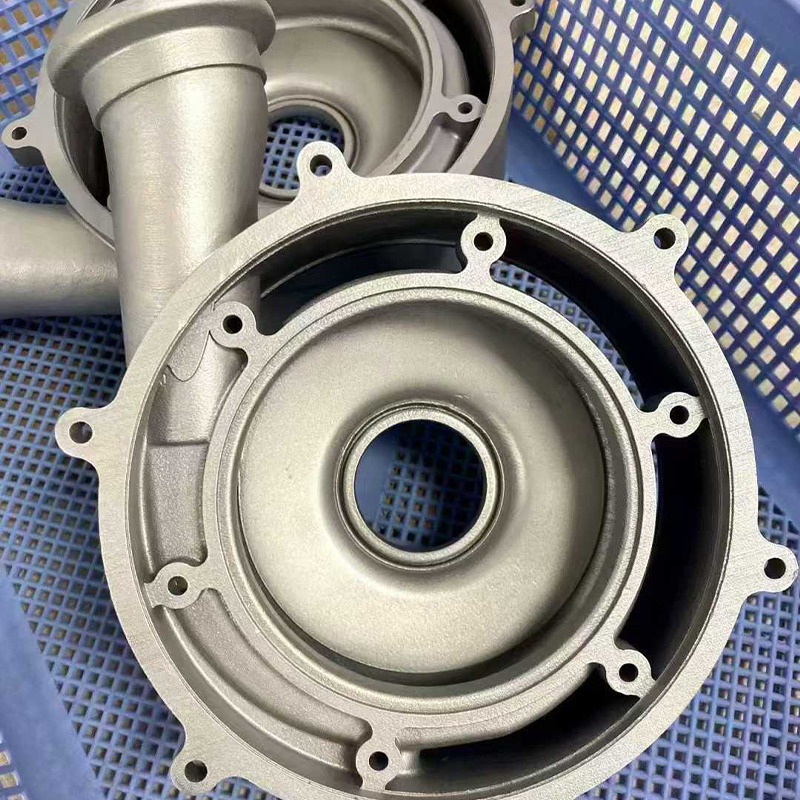
Vakuumstøbning: Sådan fungerer det, og hvornår du skal bruge det
Vakuumstøbning : Det korte svar for prototype- og småpartikøbere
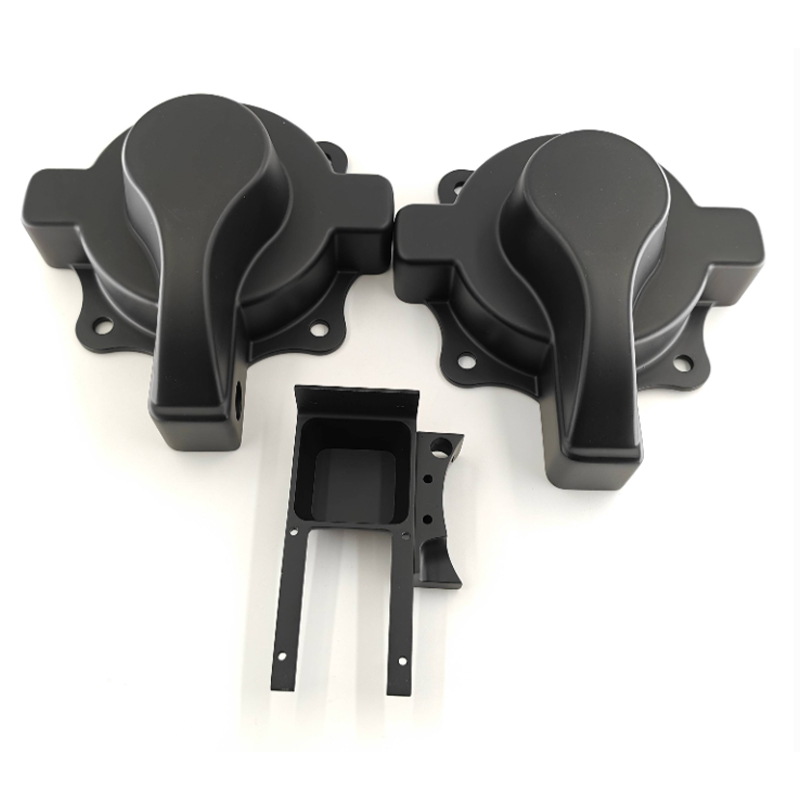
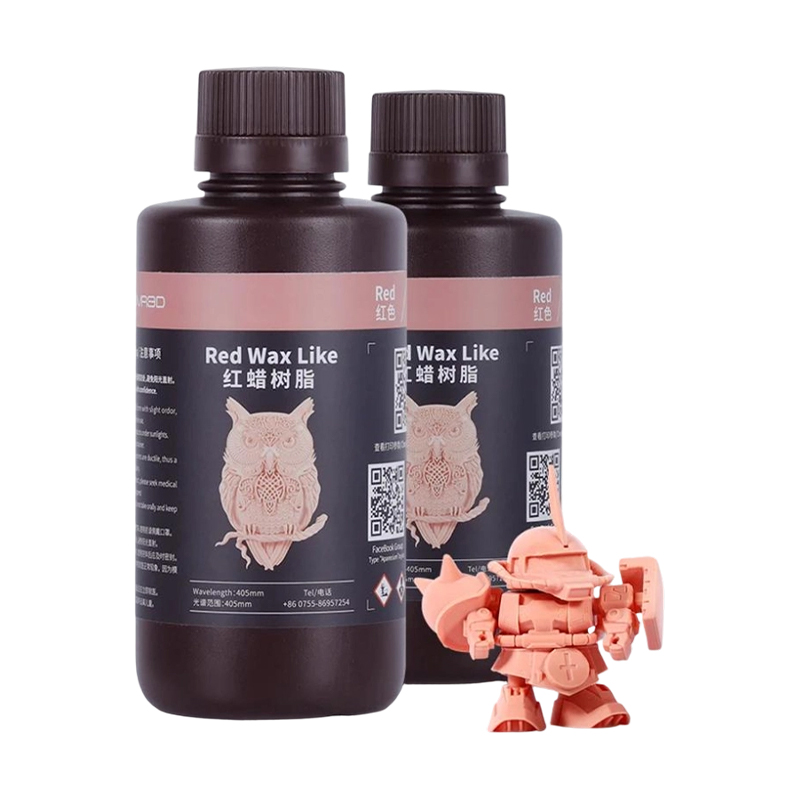
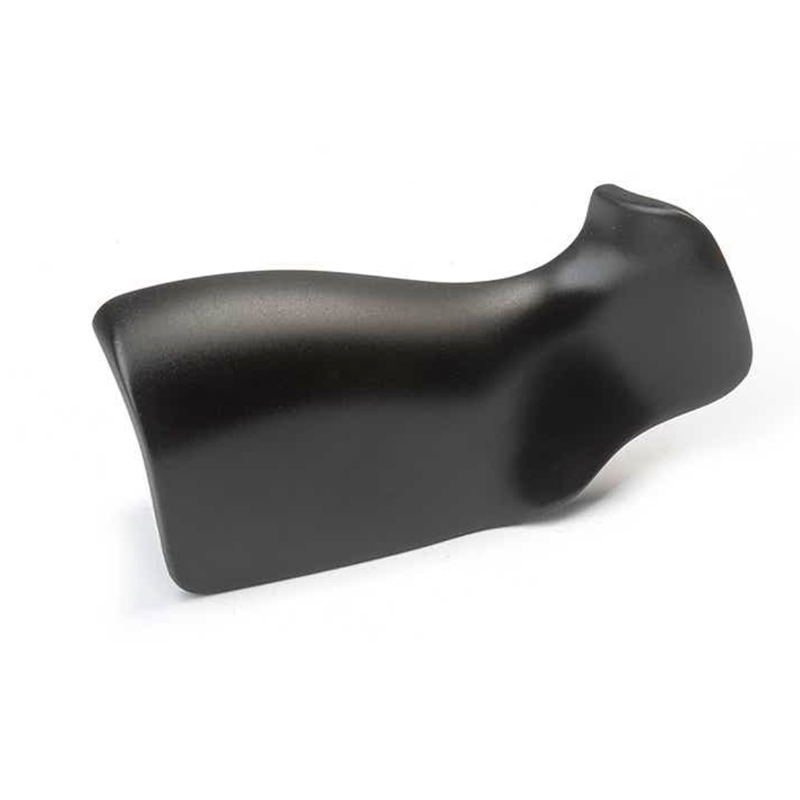
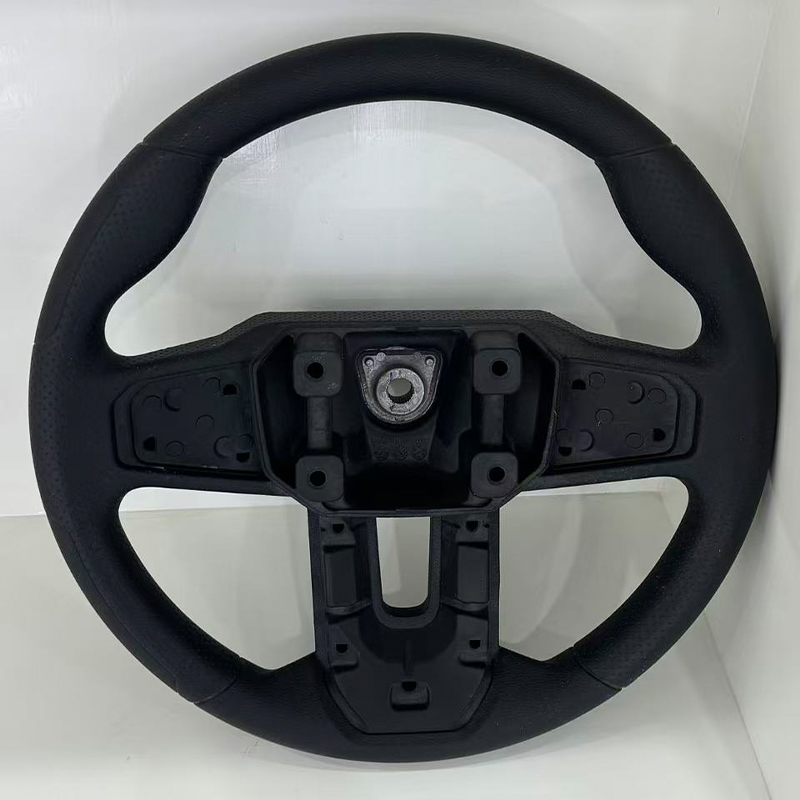
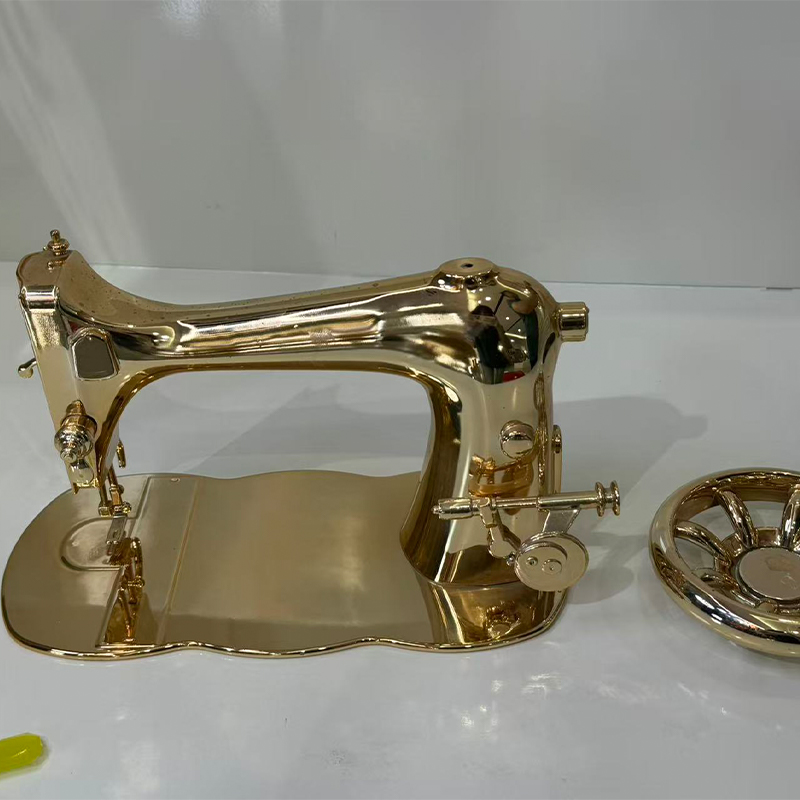
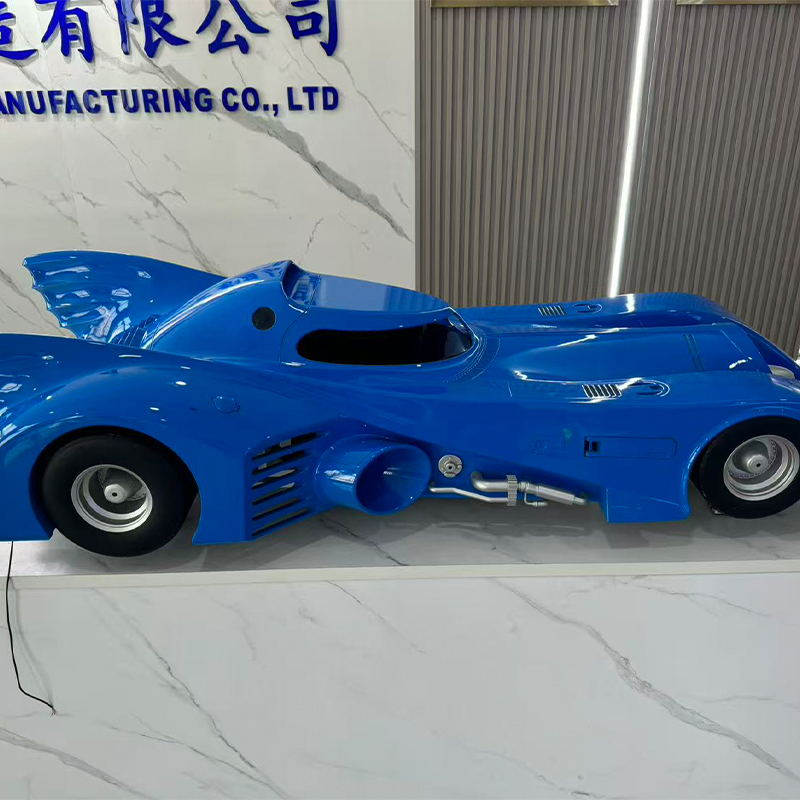
Forestil dig dette: dit team har en 3D-printet master, der endelig ser rigtig ud, en designgennemgang om tre uger og et behov for tyve huse, der føles og opfører sig som produktionsdele. Udskrivning af tyve kopier ville tage for lang tid og stadig ligne udskrifter, og hårdt værktøj ville være for tidligt. Vakuumstøbetjenester løser netop dette hul. En leverandør bygger en silikoneform rundt om din mester, hælder en polyurethanharpiks i den under vakuum og hærder kopierne i en varm ovn. Resultatet er en lille batch, typisk omkring 10 til 30 stykker pr. form, med fine overfladedetaljer og et udvalg af harpikser, der efterligner ABS, polypropylen, gummi eller klar plast.
Den ene sætning er konklusionen. Resten af denne vejledning forklarer, hvorfor det virker, hvor det holder op med at virke, og hvordan man briefer en vakuumstøbeproducent, så den første batch er brugbar i stedet for en læringsøvelse. Vi holder sproget praktisk: hvad processen er god til, hvad skal du holde øje med på en tegning, og hvilke spørgsmål du skal stille en leverandør, før du sender filer.
Hvem er denne guide til
- Produktudviklere, der har brug for dele i udseende eller funktion til anmeldelser, tests og pilotbyggerier.
- Indkøbs- og indkøbsteams, der sammenligner en vakuumstøbeleverandør med trykning eller bearbejdning på kort sigt.
- Startups, der forbereder marketingprøver og investordemoer, før de forpligter sig til sprøjtestøbe.
- Ingeniører, der ønsker at validere pasform, montering og ergonomi med dele, der ser ud og føles tæt på det endelige.
Vakuumstøbning kaldes nogle gange urethanstøbning eller polyurethanstøbning. Alle tre navne beskriver den samme arbejdsfamilie: et fleksibelt silikoneværktøj, en todelt flydende harpiks og et vakuumkammer, der fjerner indespærret luft. Fordi værktøjet er silikone og ikke stål, er gennemløbstiden for værktøjet kort, og designændringer er lettere at absorbere. Denne fleksibilitet er hovedårsagen til, at købere søger efter en vakuumstøbeproducent, når de er mellem en prototype og fuld produktion.
Et par hurtige forventninger hjælper med at sætte tonen. Vakuumstøbning kopierer masterens overflade, så masteren betyder meget. Formen har en begrænset levetid, hvorfor processen passer til korte løb. Harpikserne efterligner almindelig plast, men er ikke identiske med dem, så enhver test, der afhænger af nøjagtige materialedata, bør planlægges med det i tankerne. Og processen belønner tidlige samtaler med leverandøren om godstykkelse, skillelinjer og afslutte.
Vakuumstøbning gør en god mester til et lille parti af produktionslignende dele uden tid og værktøjsindsats fra stålforme.
Sådan fungerer vakuumstøbning trin for trin
Når du ser rækkefølgen, svarer de fleste citatspørgsmål sig selv. Processen har fem trin, og hver fase har en typisk måde at gå galt på. At kende dem hjælper dig med at læse en leverandørs tidsplan og finde ud af, hvor en ændringsanmodning vil koste tid.
- Master forberedelse: masteren er normalt 3D-printet eller CNC-bearbejdet, derefter slebet, grundet og poleret. Hver ridse på masteren vises på hver støbning, så denne fase sætter kvalitetsloftet.
- Formkasse og skilleplan: masteren er ophængt i en kasse med porte og ventilationsåbninger placeret, hvor harpiks skal ind og luft skal ud. Skillelinjen er valgt for at skjule sømme på ikke-kritiske ansigter.
- Silikonehældning og hærdning: flydende silikone hældes over masteren, normalt under vakuum, og hærdes i en ovn. Blokken skæres derefter op langs den planlagte skillelinje, og masteren fjernes.
- Harpiksstøbning under vakuum: de to harpikskomponenter vejes, blandes, afgasses og hældes i den lukkede form inde i et vakuumkammer. Vakuumet trækker luft fra hulrummet, så harpiksen kan nå tynde vægge og fin tekstur.
- Hærdning, afformning og efterbehandling: formen går ind i en varm ovn, normalt i området 60 til 70 grader Celsius i et par timer. Dele bliver derefter fjernet fra formen, trimmet, slibet, malet eller struktureret som projektet kræver.
Vakuumet er den detalje, der giver processen dens navn og dens fordel. Uden den forbliver små luftlommer fanget i hjørner og under ribben, hvilket efterlader bobler og korte fyldninger. Med den flyder harpiksen mere jævnt ind i hulrummet, hvorfor vakuumstøbte dele ofte viser renere overflader og skarpere tekstur end simpel åben hældning.
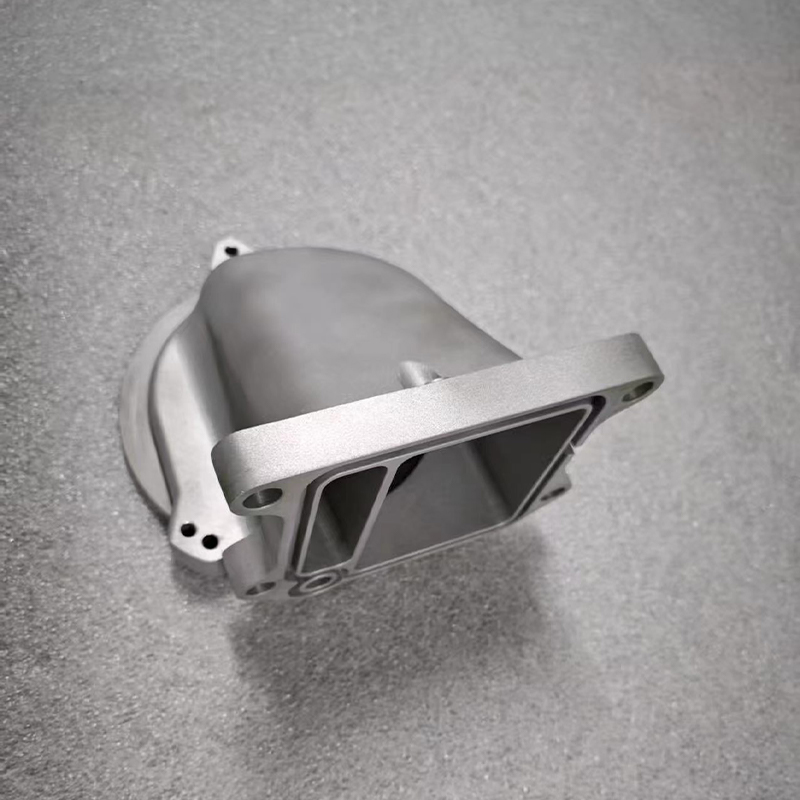
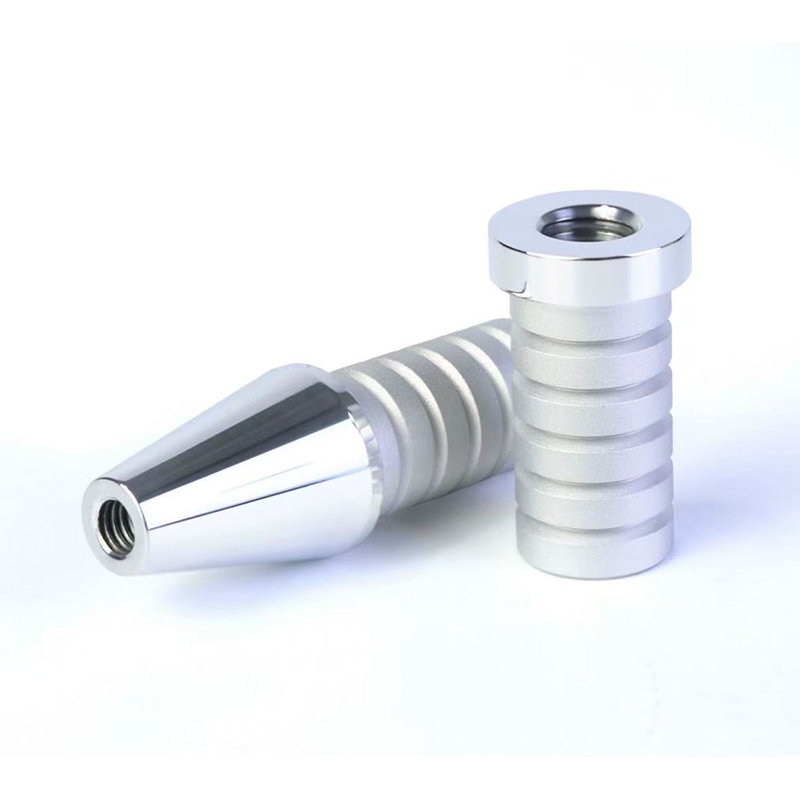
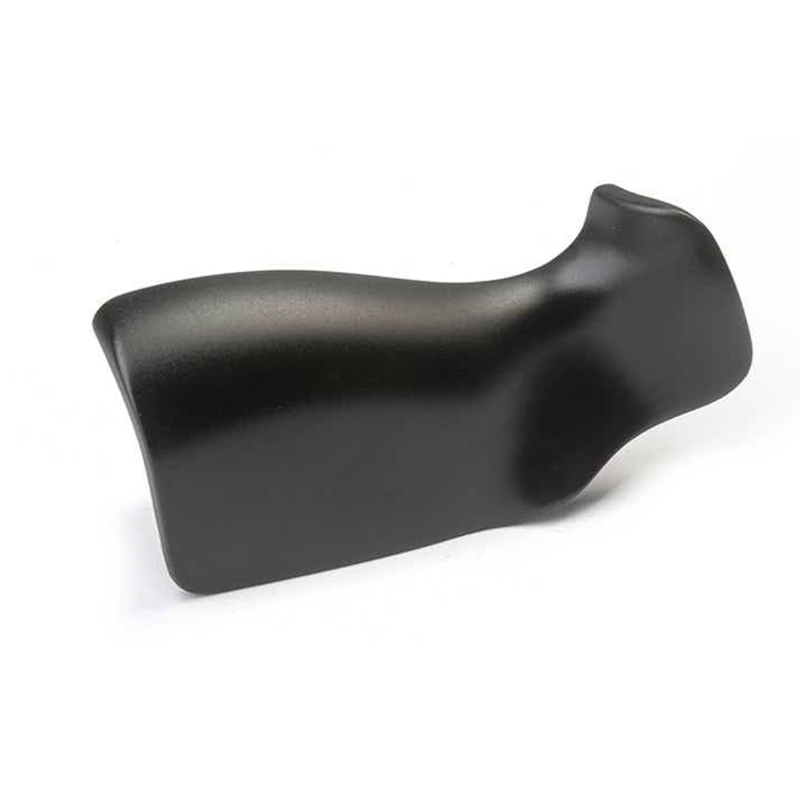
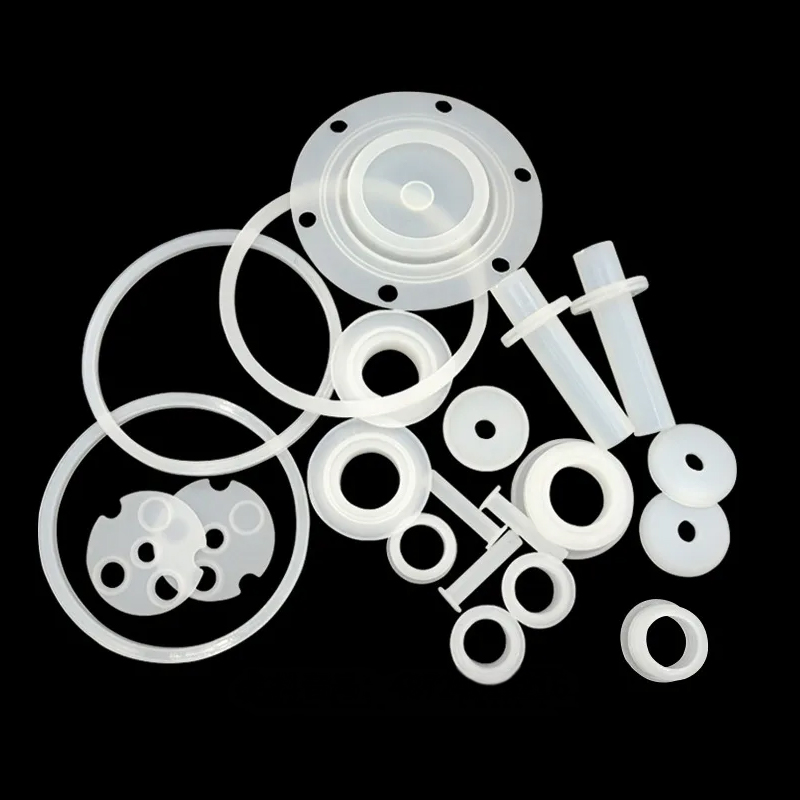
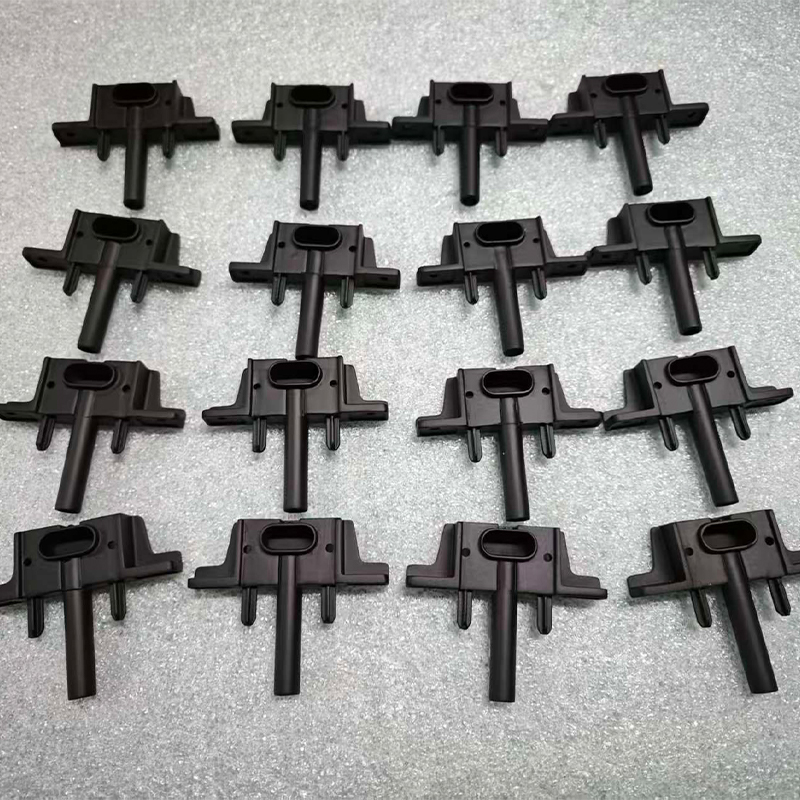
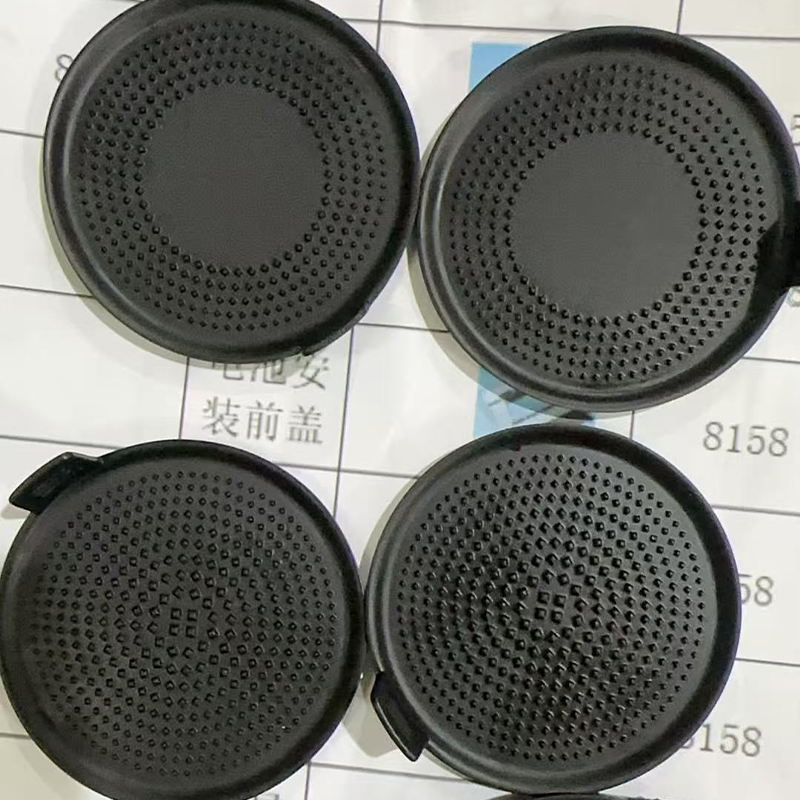
Hvordan ser udstyret ud
Redskaber, der former formen
| Værktøjer, der laver delene
|
Hvor projekttiden går hen
Købere spørger ofte, hvorfor et parti med fem dele stadig tager flere arbejdsdage. Årsagen er, at det faste arbejde, forberedelse af masteren og fremstilling af formen, ikke krymper med mængden. Nedenstående diagram viser en illustrativ opdeling af projekttid for tre batchstørrelser.
Efterhånden som partiet vokser, tager støbning og hærdning en større andel, mens masterforberedelse tager en mindre. Behandl tallene som en planlægningshjælp og ikke som en målt industristatistik.
Diagrammet viser, at for et meget lille parti er forberedelsen af masteren og formen den største del af tidsplanen, hvilket forklarer, hvorfor en anmodning om fem dele sjældent er fem gange hurtigere end en anmodning om tyve dele. Efterhånden som mængden stiger, tager støbe- og hærdningscyklusser mere af kalenderen, fordi hver hældning fylder et hulrumssæt og derefter venter i ovnen. Ved den største batch i diagrammet antages en anden form, så der kan køre to udhældninger parallelt, hvilket forhindrer hærdningsandelen i at vokse yderligere. Efterbehandling og inspektion forbliver på omkring en femtedel af indsatsen på tværs af alle tre sager, en påmindelse om, at maling, trimning og kontrol er en fast del af leverancen. For købere, der arbejder med Jiahengs silikoneformreplikeringstjeneste, er dette mønster nyttigt, når de skal beslutte, om der skal bestilles et par ekstra stykker i den første batch, da det faste arbejde allerede er udført.
Det faste arbejde med mester og skimmel dominerer små partier, så det er normalt effektivt at bestille et par ekstra stykker i første omgang.
Almindelige typer af vakuumstøbeharpikser og deres egenskaber
Vakuumstøbning bruger ikke den samme termoplast som sprøjtestøbning. Den bruger todelte polyurethansystemer, der er formuleret til at efterligne dem. Matchet er godt nok til mange pasforms-, følelses- og funktionstjek, dog ikke identisk i hver ejendom. Kortene nedenfor opsummerer de familier, som en vakuumstøbeleverandør normalt tilbyder.
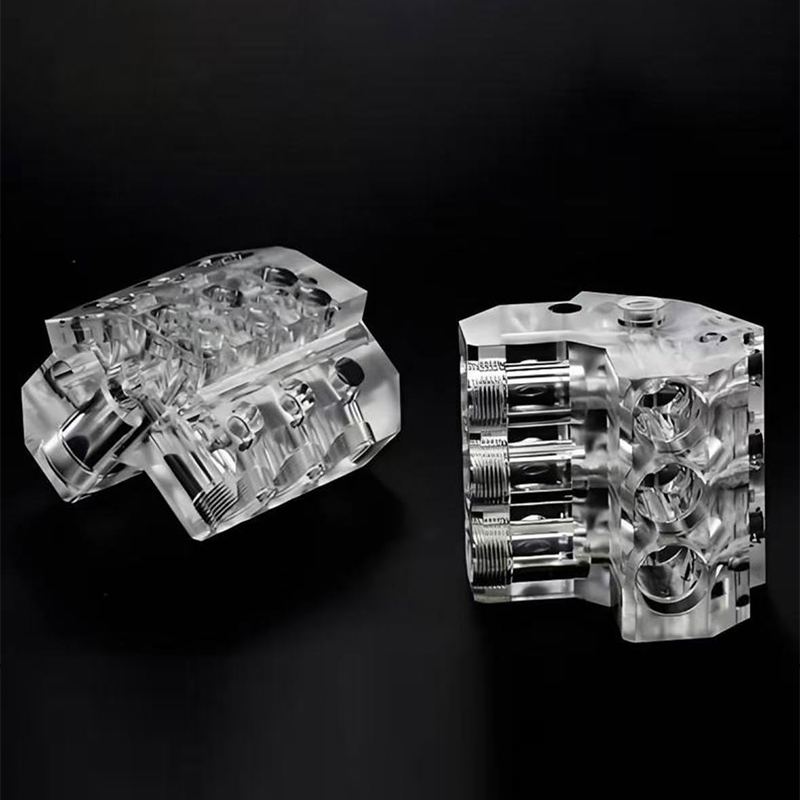
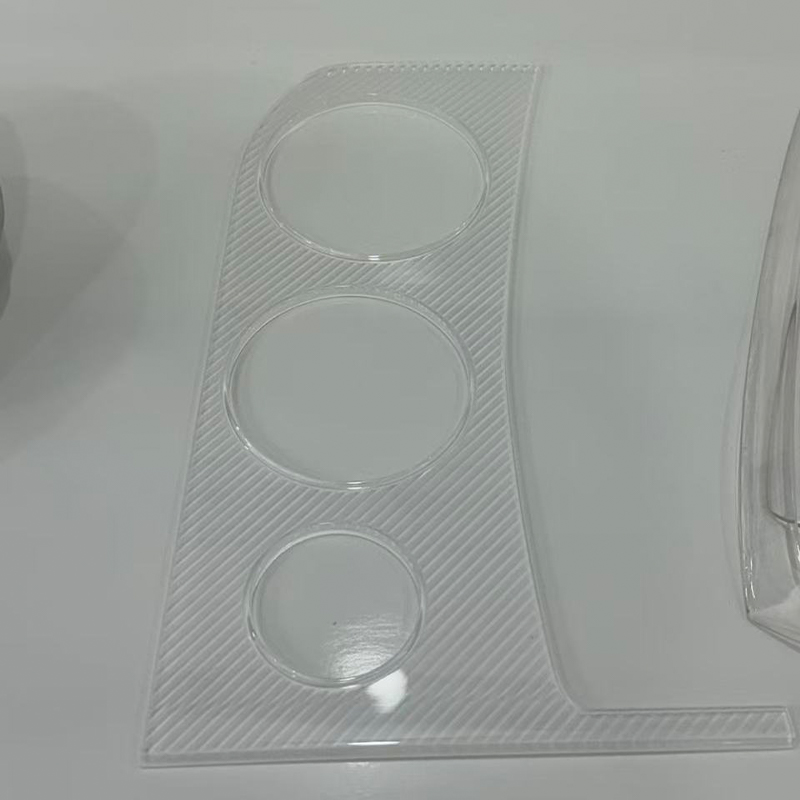
ABS-lignende stiv harpiks Stiv, formstabil og let at male. Et almindeligt valg til huse, beslag og indkapslinger, der har brug for en fast følelse. PP-lignende semi-fleksibel harpiks Lidt fleksibel med god træthedsadfærd. Velegnet til snappasninger, levende hængsler og fleksible clips. Gummi-lignende harpiks Tilgængelig på tværs af en række Shore A hårdhedsværdier. Anvendes til tætninger, greb, pakninger og bløde overflader. Gennemsigtig harpiks Vandklar eller tonet, ofte poleret efter udtagning af formen. Anvendes til linser, lysledere, dækker og udstillingsvinduer. Høj temperatur harpiks Bevarer stivheden ved højere driftstemperaturer. Valgt til dele nær motorer, lamper eller opvarmede enheder. Brandhæmmende harpiks Formuleret til langsom brænding til elektroniske kabinetter og demonstrationsenheder, der står over for strengere intern kontrol.
Farve håndteres normalt ved at tilsætte pigment til harpiksen inden udhældning, hvilket giver ensfarve hele vejen igennem delen. Det er nyttigt for dele, der vil blive håndteret eller ridset under test, fordi en chip ikke afslører en anden farve nedenunder. For højglans eller metalliske looks tilføjes en malet finish normalt efter støbning.
| Harpiks familie | Følelse og adfærd | Typiske anvendelser | Efterbehandlingsmuligheder |
|---|---|---|---|
| ABS-lignende stiv | Fast, stabil, gode detaljer | Huse, dæksler, konstruktionsprøver | Slibning, maling, teksturering |
| PP-lignende semi-fleksibel | Sej, bøjer uden at revne | Clips, snappasninger, fleksible låg | Let slibning, maling med grunder |
| Gummi-lignende | Blød til fast elastik | Tætninger, greb, pakninger, softkeys | Maling med fleksible belægninger |
| Gennemsigtig | Klar, kan poleres | Linser, lysrør, vinduer | Polering, klar belægning |
| Høj temperatur | Stiv ved forhøjet temperatur | Dele i nærheden af varmekilder | Maling, bearbejdning af små træk |
Matchende harpiks til applikation
At vælge en harpiks starter med spørgsmålet om, hvad delen skal bevise. Hvis testen er en snap-fit samling, er en semi-fleksibel harpiks ofte mere informativ end en stiv. Hvis prøven er til en messe, kan en stiv harpiks med en malet finish se tættere på et slutprodukt end et råt. Nedenstående heatmap giver et redaktionelt overblik over, hvilke familier der normalt passer til hvilke opgaver.
Mørkere celler indikerer en stærkere generel pasform. Karaktererne er et udgangspunkt for en samtale med din leverandør, ikke en erstatning for materialedata på en bestemt karakter.
Varmekortet viser, at stiv ABS-lignende harpiks dækker det bredeste spektrum af hverdagsopgaver, herunder huse, pasformstest og udseendemodeller, hvorfor det er det sædvanlige udgangspunkt i mange projekter. Gummilignende harpiks skiller sig ud i tætnings- og grebsøjlen, hvor fleksibilitet er hele pointen med delen. Gennemsigtig harpiks er det klare valg til linser og lysledere, og det fungerer også godt til marketingmodeller, hvor visuel påvirkning er vigtig. Højtemperatur- og semifleksible harpikser passer begge til funktionstestning, dog af forskellige årsager: en til varmepåvirkning og den anden til gentagen bøjning. Når en del har to konkurrerende behov, såsom en stiv krop og en blød tætning, kan en leverandør støbe dem separat eller bruge overstøbningsteknikker, hvilket er en grund til at diskutere montering tidligt med en vakuumstøbeproducent.
Vælg harpiksen ved det spørgsmål, delen skal besvare: stivhed, fleksibilitet, klarhed, varmebestandighed eller udseende.
Ansøgninger og udvælgelsespunkter for vakuumstøbetjenester
Vakuumstøbning dukker op i flere brancher, end de fleste købere forventer, primært fordi behovsmønsteret er det samme overalt: en håndfuld produktionslignende dele, snart, fra et design, der stadig kan ændre sig. De to kolonner nedenfor parrer typiske anvendelsesfelter med de valgpunkter, der afgør, om vakuumstøbning er det rigtige kald.
Typiske anvendelsesområder
| Udvælgelsespunkter at kontrollere
|
En hurtig beslutningsvej
- Hvis du kun har brug for en eller to dele, er det normalt hurtigere at printe eller bearbejde direkte end at lave en form.
- Hvis du har brug for omkring 10 til 30 dele med et produktionsudseende, er vakuumstøbning normalt værd at se nærmere på.
- Hvis du har brug for hundredvis af dele eller nøjagtige termoplastiske data, skal du planlægge hårdt værktøj eller en anden rute.
- Hvis designet stadig ændrer sig, hold masteren fleksibel og støb en første lille batch, før du skærer stål.
Hold spørger nogle gange, om vakuumstøbning helt kan erstatte lavvolumenproduktion. Det kan det for visse produkter, såsom specialiseret udstyr med meget lav årlig efterspørgsel, men formens levetid og harpiksforskelle betyder, at det oftere er en bro end en destination. Tænk på det som scenen, hvor du kan teste, sælge prøver og indsamle feedback, mens produktionsværktøjet bygges.
Vakuumstøbning passer til midten af produktrejsen: flere dele end udskrivning giver mening til, færre end hårdt værktøj behov.
Detaljeret sammenligning: Vakuumstøbning vs 3D-print, CNC-bearbejdning og sprøjtestøbning
De fleste projekter bruger flere processer i rækkefølge, så sammenligningen nedenfor handler mindre om at vælge en vinder og mere om at vælge en fase. Hver rute har et mængdeområde, hvor det er behageligt, og et punkt, hvor det begynder at kæmpe.
| Faktor | Vakuumstøbning | 3D print | CNC-bearbejdning | Sprøjtestøbning |
|---|---|---|---|---|
| Typisk mængde | Cirka 10 til 30 pr. form | 1 til nogle få | 1 for at gentage batches | Hundredvis og derover |
| Værktøjsindsats | Silikoneform, kort | Ingen | Inventar og programmer | Hærdet eller aluminiumsform, længere |
| Overfladedetalje | Meget god, kopier mester | Laglinjer mulige | Maskinbearbejdet finish | Fremragende, værktøjsdefineret |
| Material | Imiteret polyurethanharpiks | Harpiks, nylon, nogle metaller | Ægte metaller og plastik | Produktion af termoplast |
| Designændring | Ny mester, ny form | Øjeblikkelig | Nyt program | Kostbar værktøjsændring |
| Typisk rolle | Produktionslignende pilotdele | Tidlige konceptmodeller | Funktionel metal parts | Volumenproduktion |
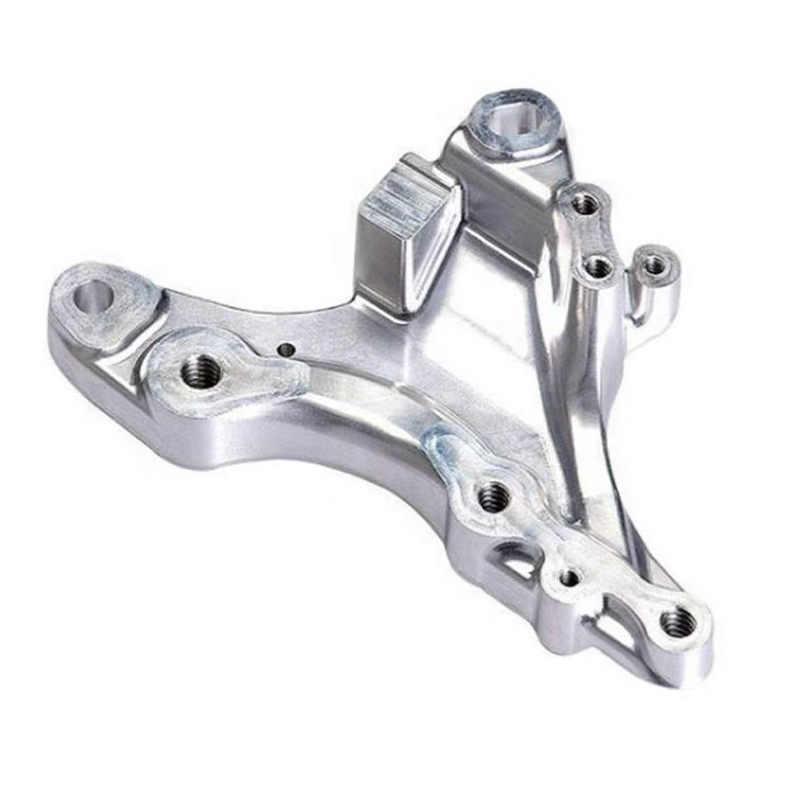
I praksis peger tabellen på en fornuftig rækkefølge. Print det første koncept for at kontrollere formen, forfin designet, og brug derefter en velfærdig printet master som grundlag for en silikoneform. Støb det nødvendige antal dele til test, anmeldelser eller prøver. Når designet sætter sig, og mængderne stiger, skal du gå mod et produktionsværktøj. Jiaheng understøtter de tidlige og mellemste faser på én platform: harpiks, nylon og metal 3D-print, avanceret bearbejdning og replikering af silikoneforme, så masteren, formen og efterbehandlingen kan koordineres uden at overføre filer mellem leverandører.
Radardiagrammet nedenfor sammenligner tre af disse ruter på tværs af seks kvaliteter, som købere oftest nævner. Bedømmelserne er redaktionelle og illustrative. De er beregnet til at vise form, ikke for at rangere leverandører eller forudsige ydeevne på en specifik del.
Radardiagrammet viser vakuumstøbning med dens største rækkevidde mod overfladefinish og detaljeret replikering, fordi silikoneformen kopierer masteren tæt, og vakuumet hjælper harpiksen med at nå en fin tekstur. Tredimensionel udskrivning strækker sig længst mod små batchhastigheder og geometrifrihed, hvorfor det er så nyttigt til det første koncept og til former, der ikke kan støbes. CNC-bearbejdning skubber udad på mekanisk styrke, da delen er skåret fra en solid blok af det rigtige materiale. Vakuumstøbning sidder i midten på styrke og geometri, hvilket er en ærlig afspejling af de imiterede harpikser og behovet for at åbne en form langs en skillelinje. Sammen forklarer de tre former, hvorfor en trinvis tilgang har en tendens til at fungere godt: print for at udforske, støbt for at præsentere og teste, og bearbejde eller forme, når styrke eller volumen kræver det.
Brug print til at udforske, vakuumstøbning til at præsentere og teste, og bearbejdning eller sprøjtestøbning, når styrke eller volumen kræver det.
Designtips og tolerancer for vakuumstøbte dele
De fleste skuffelser med støbte dele går tilbage til et par designvalg, der kunne have været justeret, før masteren blev bygget. Tipsene nedenfor er dem, som en producent højst sandsynligt vil rejse under en gennemgang af fremstillingsevnen, så at tage fat på dem tidligt sparer en runde af revisioner.
Vægtykkelse og ribber
Sigt efter vægge i et moderat område, almindeligvis nævnt som omkring 1,5 til 3 mm for mange små dele, og hold tykkelsen nogenlunde jævn. Tykke klumper krymper mere efterhånden som de hærder og kan efterlade synkemærker. Meget tynde sektioner fyldes muligvis ikke, især langt fra porten. Ribberne skal være tyndere end den væg, de understøtter, hvilket reducerer overflademærker på den modsatte flade.
Træk, underskæringer og skillelinjer
Silikone er fleksibelt, så underskæringer, der ville fange en stiv stålform, kan ofte frigives ved at strække formen. Alligevel gør lidt træk på lodrette flader udtagningen af formen jævnere og reducerer slid på værktøjet. Fortæl leverandøren, hvilke ansigter der er synlige, fordi de vil forsøge at placere skillelinjen på en skjult kant eller et naturligt trin i designet.
Tolerancer og svind
Generel vejledning til vakuumstøbning nævner ofte tolerancer på ca. plus eller minus 0,2 til 0,3 mm på små dimensioner, eller omkring 0,3 procent på større, med en vis variation af harpiks og geometri. Harpikskrympning under hærdning og let bevægelse af silikonen bidrager begge. Af denne grund hjælper det kun at markere de virkelig kritiske dimensioner på tegningen. Hvis en boring eller parringsoverflade skal have en tættere pasform, vil mange leverandører bearbejde denne funktion efter støbning.
Overfladefinish og tekstur
Den støbte overflade spejler mesteren. En poleret master giver blanke dele, og en perleblæst eller tekstureret master giver matte dele. Hvis det endelige look inkluderer maling, vil leverandøren normalt slibe let og påføre primer og farvelag. Fordi Jiaheng leverer maling og andre overfladebehandlinger i samme arbejdsgang, kan farvetilpasning og glansniveau aftales under det samme projekt og ikke gennem en separat efterbehandlingsleverandør.
| Feature | Praktisk vejledning | Årsag |
|---|---|---|
| Vægtykkelse | Hold jævn, moderat tykkelse | Reducerer vaskemærker og korte udfyldninger |
| Ribben | Tyndere end tilstødende væg | Begrænser overflademærker |
| Udkast | Lille træk på lodrette flader | Letter udtagning af formen, forlænger formens levetid |
| Kritiske dimensioner | Markér kun dem, der betyder noget | Fokuserer inspektion og efterbehandling |
| Tekstur | Byg det ind i mesteren | Tekstur transfers directly to castings |
Selv vægge, fornuftig træk og en kort liste over kritiske dimensioner fjerner de fleste problemer, der ses ved første afstøbninger.
Kvalitetskontrol og efterbehandling af støbte dele
En pålidelig leverandør af vakuumstøbning kontrollerer kvaliteten på flere punkter, ikke kun til sidst. Den tidligste kontrol er mesteren, fordi en fejl der er kopieret ind i formen og hver del efter den. En anden kontrol sker efter den første støbning, hvor leverandøren sammenligner delen med tegningen og ser efter bobler, korte fyldninger og blink. En sidste kontrol dækker det færdige parti.
- Master inspektion: dimensioner, overfladetilstand og funktionsskarphed, før formen laves.
- Første artikelkontrol: den første støbning måles og undersøges, inden resten af partiet hældes.
- In-batch observation: farvekonsistens, bobleinspektion og synligt blink overvåges, når dele kommer ud.
- Afsluttende inspektion: kritiske dimensioner, pasform, finish og emballage gennemgås inden forsendelse.
Efterbehandling er, hvor en støbt del enten ligner en prototype eller ligner et produkt. Trimning fjerner porte og ventilationsåbninger. Let slibning renser skillelinjen. Maling tilføjer farve, glans eller tekstur, og maskering tillader to farver på én del. For gennemsigtige dele forbedrer polering og klar belægning klarheden. Montering, tampontryk, lasermærkning og indsatser kan også arrangeres, når prøven skal opføre sig som det endelige produkt.
Kommunikation betyder lige så meget som måling. Hvis du vedhæfter en referenceprøve, en farvekode eller et billede af det look, du leder efter, har afsluttende teamet noget konkret at matche. En kort skriftlig brief med finishmål, synlige ansigter og kritiske dimensioner reducerer chancen for omarbejde.
Kvalitet i vakuumstøbning begynder ved mesteren og fortsætter gennem hver hældning, så spørg leverandørerne, hvordan de kontrollerer hvert trin.
Vedligeholdelsesvejledning til silikoneforme og støbte dele
Vedligeholdelse i vakuumstøbning har to sider: at passe på værktøjerne, der fremstiller delene, og passe på delene, når de er i dine hænder. Begge påvirker konsistensen, især når du planlægger at genbestille.
Vedligeholdelse af silikoneformen
En silikoneform er et forbrugsværktøj. Generel industrivejledning nævner almindeligvis en levetid på omkring 15 til 25 støbegods, kortere for fine detaljer, tynde funktioner eller aggressive harpikser og nogle gange længere for simple former. Hver hældning udsætter silikonen for varme og kemisk kontakt, så kanterne blødgøres og overfladedetaljerne gradvist falmer. God håndtering forlænger levetiden uden at gøre formen til et langsigtet aktiv.
- Rengør forsigtigt hulrummet efter hver hældning, og undgå skarpe værktøjer, der kan rive overfladen.
- Påfør et slipmiddel, der er egnet til harpiksen, i lette jævne lag, for at lette afformningen og begrænse rivning.
- Opbevar formen fladt på et køligt, tørt sted, væk fra direkte sollys og varmekilder.
- Hold de to halvdele på linje, når de opbevares, så hulrummet ikke falder sammen eller forvrænges.
- Inspicer skillelinjen og de tynde træk før hver hældning og træk formen tilbage, når flashen eller rivningen øges.
Behold også mesteren. En ren, velmærket mester giver leverandøren mulighed for at lave en støbeform om, når den første er slidt, og det beskytter den investering, du har lavet i at forberede overfladen. Hvis masteren blev udskrevet, skal du opbevare den væk fra fugt og stærkt lys, så den ikke forvrider sig eller misfarves.
Pleje af færdige dele
| Harpiks type | Opbevaring og håndtering | Rengøring |
|---|---|---|
| ABS-lignende stiv | Opbevares væk fra langvarig varmepåvirkning | Mild sæbe og vand, blød klud |
| PP-lignende semi-fleksibel | Undgå at holde dig bøjet i lange perioder | Mild sæbe og vand |
| Gummi-lignende | Holdes væk fra olier og sollys | Fugtig klud, ingen stærke opløsningsmidler |
| Gennemsigtig | Indpak for at forhindre ridser | Blød fnugfri klud, mildt rengøringsmiddel |
| Malede dele | Undgå at stable uden polstring | Blød klud, ingen slibende puder |
Støbte polyurethandele kan være følsomme over for fugt, varme og nogle opløsningsmidler over tid, især i de tidlige dage efter afformningen. At lade dele sætte sig ved stuetemperatur før montering eller maling reducerer chancen for små dimensionsforskydninger. For dele, der vil blive opbevaret i flere måneder, hjælper beskyttende emballage og et stabilt miljø, at farven og formen forbliver tro mod den godkendte prøve.
Behandl formen som et værktøj med kort levetid og mesteren som en keeper: begge bestemmer, hvor gentagelig din næste batch vil være.
Arbejde med en producent og leverandør af vakuumstøbning
Gode resultater kommer normalt ved at behandle leverandøren som en ingeniørpartner frem for en salgsautomat for reservedele. En kort orienteringssamtale i starten sparer ofte flere dage senere. Disse spørgsmål hjælper dig med at vurdere, om en vakuumstøbeleverandør er sat op til at gøre det.
- Bygger du mesteren i hus, og hvilke teknologier bruger du til det?
- Hvilke harpiksfamilier er tilgængelige, og kan du dele de typiske egenskaber for hver?
- Hvor mange støbegods planlægger du pr. form, og hvordan håndterer du større mængder?
- Hvilke efterbehandlingstrin, såsom maling, polering eller teksturering, håndteres ét sted?
- Hvad inspicerer du, og hvilke optegnelser kan jeg modtage med forsendelsen?
- Hvordan håndteres designændringer, når masteren er godkendt?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. nærmer sig disse spørgsmål som en OEM- og ODM-producent. Dets designteam omdanner klientideer til praktiske, attraktive produktdesign, og dets muligheder omfatter 3D-print i harpiks, nylon og metal, avanceret bearbejdning, replikering af silikoneforme til effektiv produktion i små partier og overfladebehandlinger såsom maling. Fordi disse trin sidder på én platform, kan en kunde gå fra design til færdig prøve uden at genforklare projektet til flere leverandører.
Sådan forbereder du en nyttig forespørgsel
- En 3D-model i et almindeligt neutralt format plus en tegning, der fremhæver kritiske dimensioner.
- Målmængden, harpiksfamilien du har i tankerne og enhver farve- eller finishreference.
- En kort note om, hvordan delen vil blive brugt: vist, håndteret, samlet, opvarmet eller bøjet.
- Dit påkrævede leveringsvindue og om du forventer designændringer mellem batches.
En komplet forespørgsel lader leverandøren foreslå en fornuftig mastermetode, harpiks og efterbehandlingsplan i det første svar. Det signalerer også, at du forstår delen, som normalt fører til en mere brugbar teknisk samtale. Over tid kan en leverandør, der opbevarer dine filer, støbehistorik og færdigbemærkninger, genbestille hurtigere og holde batches konsistente, hvilket er den stille fordel ved at arbejde med én langsigtet partner.
Del delens formål, ikke kun dens geometri, og din leverandør kan anbefale en bedre harpiks, finish og procesplan.
Udforsk Jiaheng Vakuumstøbning
Hvis du er klar til at gå fra en mastermodel til et lille parti af produktionslignende dele, kan du gennemgå servicedetaljerne, materialemulighederne og projektprocessen på den dedikerede side for Vakuumstøbning fra Jiaheng. Teamet understøtter OEM- og ODM-projekter og kan rådgive om masterforberedelse, harpiksvalg, efterbehandling og batchplanlægning på én platform.
Send din 3D-fil, målmængde og finishkrav for at starte en samtale med Jiaheng-teamet.
Vacuum Casting Services ofte stillede spørgsmål
Hvad er vakuumstøbetjenester?Vakuumstøbning services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Hvor mange dele kan en silikoneform producere?Generel vejledning citerer ofte omkring 15 til 25 støbninger pr. form, med færre for meget detaljerede eller tyndvæggede dele og nogle gange mere for simple former. Har du brug for et større parti, kan leverandøren lave yderligere støbeforme og støbe parallelt. Det nøjagtige antal afhænger af geometri, harpiks og håndtering. |
Hvad er forskellen mellem vakuumstøbning og 3D-print?3D print builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Hvornår skal jeg vælge vakuumstøbning i stedet for sprøjtestøbning?Vælg vakuumstøbning, når du har brug for omkring 10 til 30 dele hurtigt, designet kan stadig ændre sig, og du endnu ikke ønsker at forpligte dig til et hårdt værktøj. Sprøjtestøbning er normalt den bedste vej, når mængderne når op på hundreder eller tusinder, og når du har brug for nøjagtige termoplastiske produktionsegenskaber. |
Hvilke tolerancer kan jeg forvente af vakuumstøbte dele?Generel vejledning nævner omtrent plus eller minus 0,2 til 0,3 mm for små dimensioner, med større dele, der viser forholdsmæssigt større variation. Harpikskrympning og skimmelbevægelse spiller begge en rolle. Hvis en funktion har brug for en tættere pasform, kan leverandøren bearbejde den efter støbning, så marker kritiske mål tydeligt på din tegning. |
Hvilke materialer er tilgængelige til vakuumstøbning?Typiske muligheder omfatter ABS-lignende stiv harpiks, PP-lignende semi-fleksibel harpiks, gummilignende harpiks i flere hårdhedsniveauer, transparent harpiks, højtemperaturharpiks og flammehæmmende harpiks. Farver kan pigmenteres i harpiksen eller påføres ved maling. Din leverandør kan anbefale en familie efter at have lært, hvordan delen skal bruges. |
Kan vakuumstøbte dele males eller struktureres?Ja. Støbte dele accepterer slibning, grunding og maling, og tekstur kan indbygges i masteren, så den overføres til hver støbning. Bloktryk, lasermærkning og polering til klare dele er også almindelige. Aftal finishmålene, før masteren laves, så overfladeforberedelsen matcher det endelige udseende. |
Hvad skal jeg sende for at få et tilbud på vakuumstøbning?Send en 3D-model, en tegning med kritiske dimensioner, målmængden, den foretrukne harpiksfamilie, farve- eller finishreference og dit leveringsvindue. En kort note om, hvordan delen bruges, hjælper ingeniørerne med at vælge en passende metode. Mere fuldstændig information reducerer frem og tilbage og fremskynder det første svar. |
En klar mester, en defineret finish og en realistisk mængde er de tre input, der mest forbedrer et vakuumstøbeprojekt.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
