- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

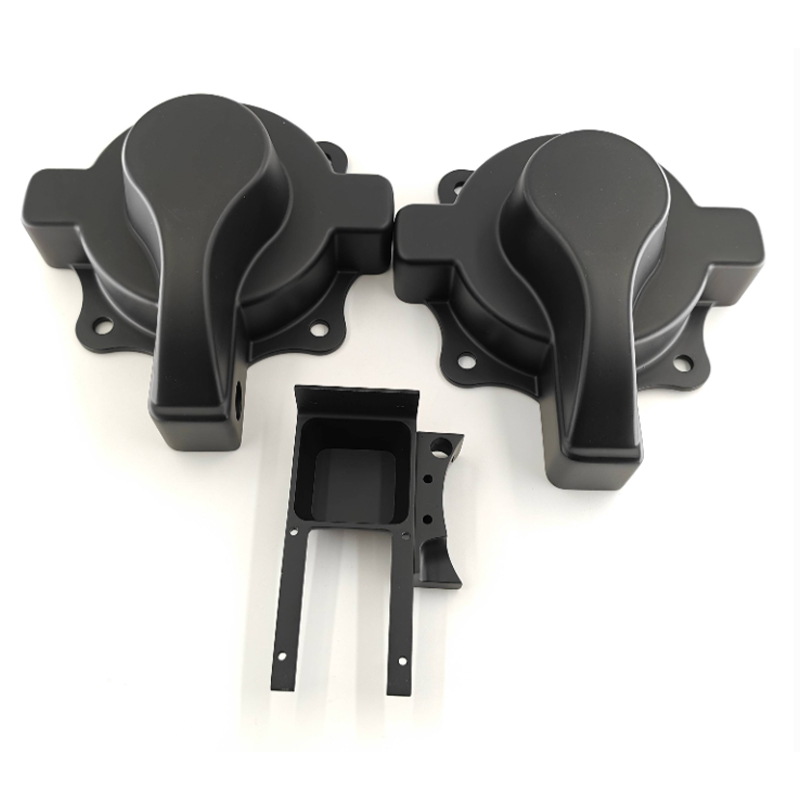
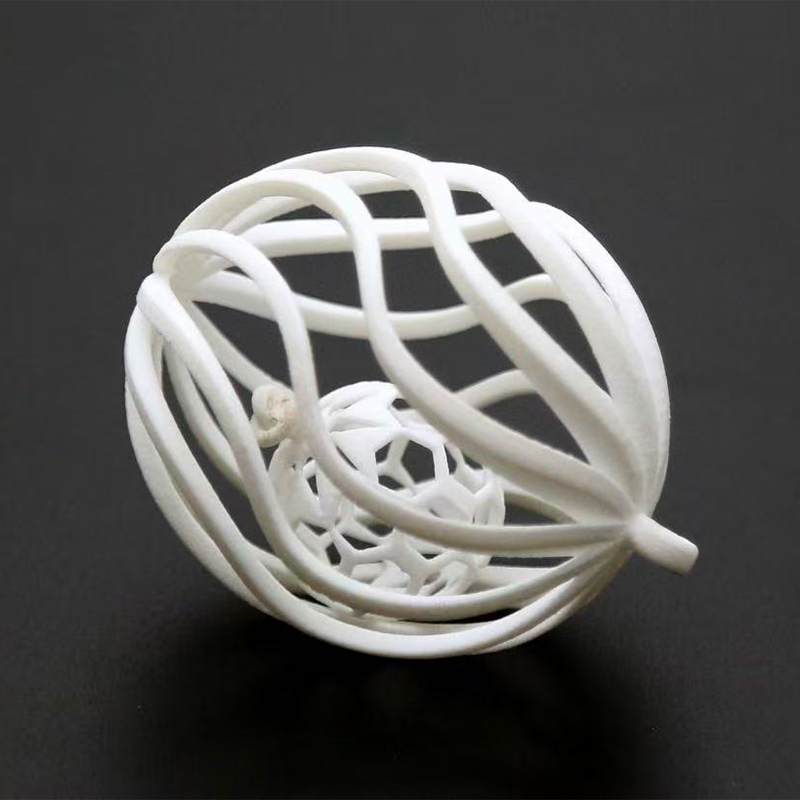
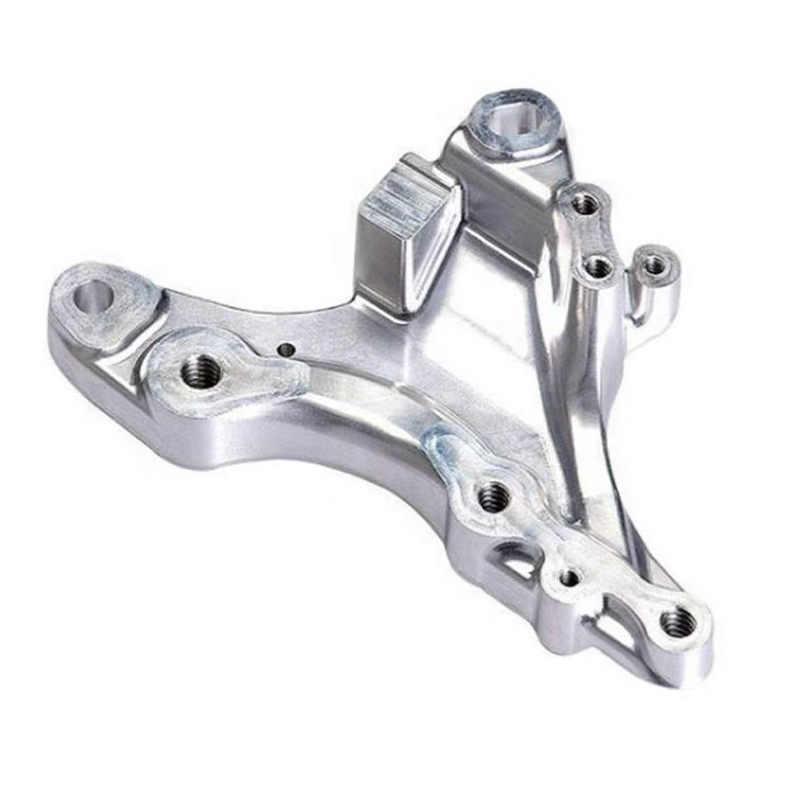
Sådan vælger du 3D-printtjenester til prototyper og produktion
3D-printtjenester : Det korte svar om at vælge den rigtige udbyder
Den rigtige udbyder af 3D-printtjenester er den, hvis proces, materialer og efterbehandling matcher, hvad din del skal gøre, ikke den med den længste maskinliste. I praksis vælger de fleste købere mellem fire gennemprøvede ruter: SLA- eller DLP-harpiks til fine detaljer og glatte overflader, SLS-nylon til funktionelle dele, SLM-metal til stærke eller varmeudsatte dele og FDM-plastik til store, tidlige modeller. At få den kamp rigtigt i starten sparer mere tid end nogen forhandling senere.
Her er en situation, vi ofte ser. Et ingeniørteam har et husdesign, der skal sprøjtestøbes om tre måneder. De har brug for ti dele, der ligner det endelige produkt til en messe, og tyve mere, der kan overleve en faldtest og et par ugers felthåndtering. Det er to forskellige jobs. At sende begge til den samme maskine går normalt på kompromis med enten udseende eller styrke, mens gode 3D-printtjenester deler arbejdet: harpiks og maling til udstillingsprøverne, nylon til faldtesten.
Den samme logik gælder, når du søger efter en producent eller leverandør af 3D-printtjenester i Kina. En dygtig partner accepterer ikke blot din fil og trykker på print. De tjekker vægtykkelsen, spørger, hvor delen skal bruges, foreslår et mere passende materiale og fortæller dig på forhånd, hvilke overflader der skal bearbejdes eller males. Den samtale er et stærkere signal om kvalitet end nogen udstyrsliste.
Denne guide er skrevet til produktdesignere, ingeniører og sourcing-teams, der bestiller prototyper, jigs, små batcher og slutbrugsdele. Den dækker følgende emner:
- De vigtigste typer af tilpasset 3D-printservice og hvad hver enkelt gør godt
- Hvordan et job flyttes fra en digital fil til en færdig del
- Sådan vælger du mellem harpiks, nylon og metalmaterialer
- Når CNC-bearbejdning eller replikering af silikoneforme passer bedre
- Sådan sammenligner du en kommerciel leverandør af 3D-printtjenester på de punkter, der betyder noget
- Sådan plejer du trykte dele efter levering
Start med, hvad delen skal gøre, og vælg derefter processen; at vende den rækkefølge er den mest almindelige årsag til omarbejde.
Almindelige typer af 3D-printtjenester og deres egenskaber
ISO/ASTM 52900, standarden, der definerer termer for additiv fremstilling, grupperer teknologien i syv procesfamilier. Kommercielle 3D-printtjenester bygger for det meste deres tilbud på tre af dem: karfotopolymerisering (SLA og DLP), pulverbedfusion (SLS og SLM) og materialeekstrudering (FDM). Rul gennem kortene nedenfor for at se, hvordan hver enkelt opfører sig i rigtige projekter.
-
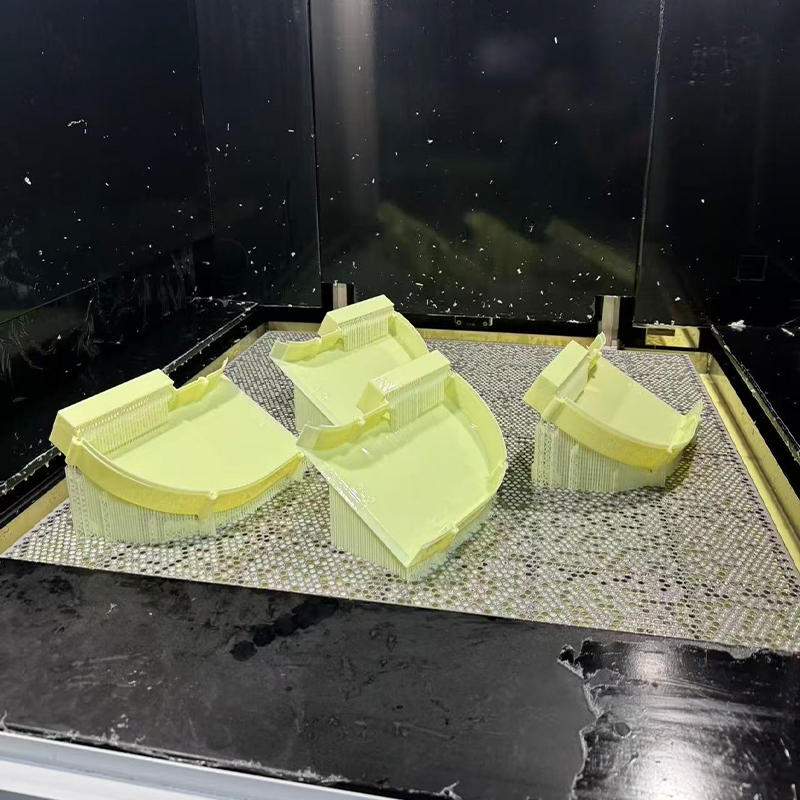
SLA harpiks
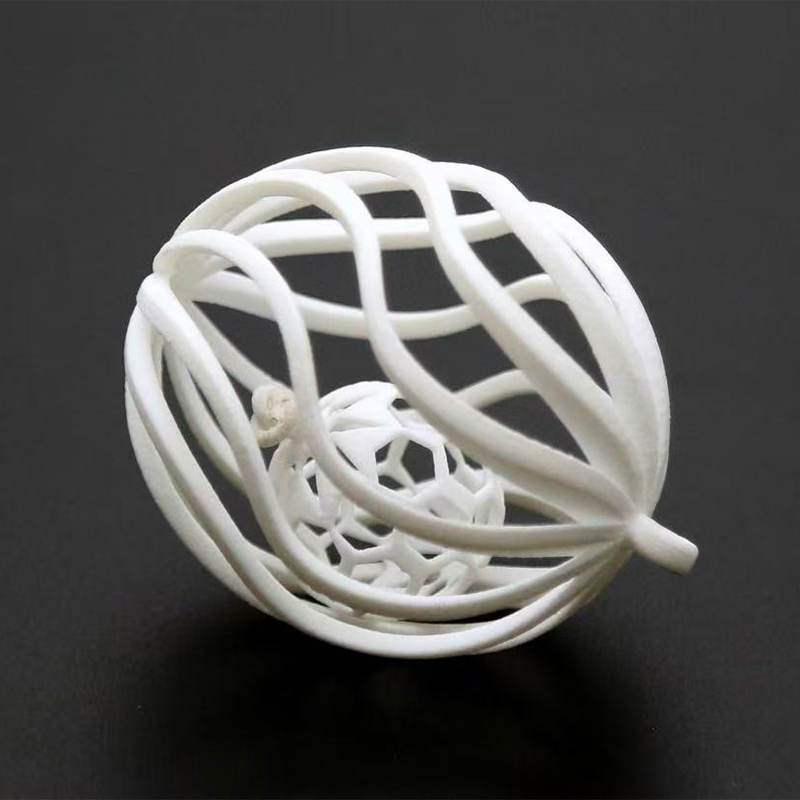
En UV-laser hærder flydende harpiks lag for lag. Den er stærk på fine træk, skarpe kanter og glatte overflader.
Typiske anvendelser: udseende modeller, master mønstre, klare dele og små huse.
Hold øje med: skørhed i nogle harpikser og langsom gulning under lang UV-eksponering.
-
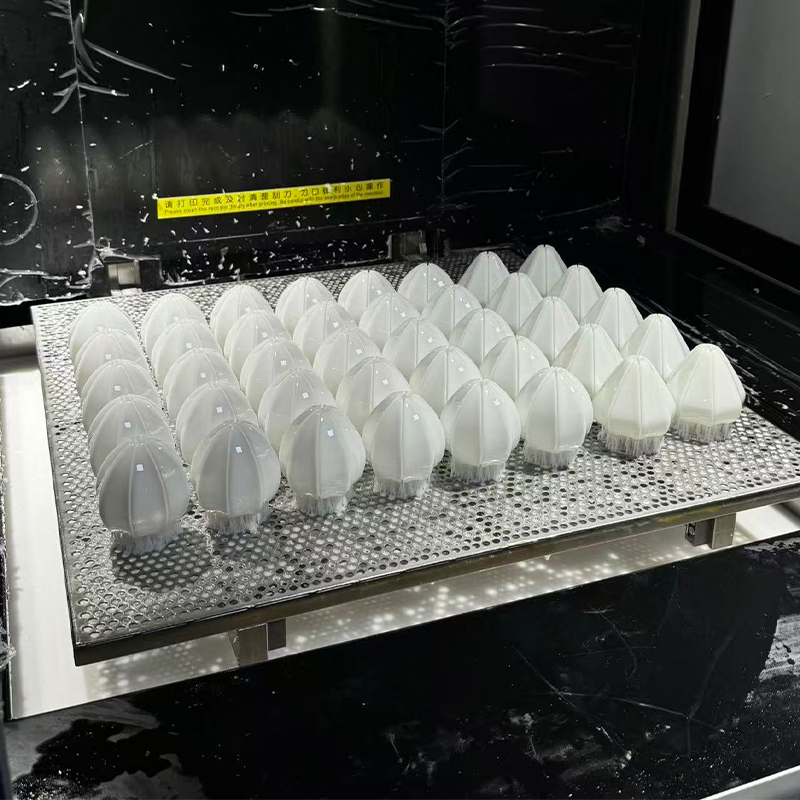
DLP harpiks
En projektor hærder et helt lag på én gang, så byggetiden forbliver stabil selv med mange små dele på én plade.
Typiske anvendelser: små detaljerede dele, konnektorer, miniaturekomponenter og mønsterbatcher.
Hold øje med: et mindre byggeareal end mange laserbaserede maskiner.
-
SLS nylon
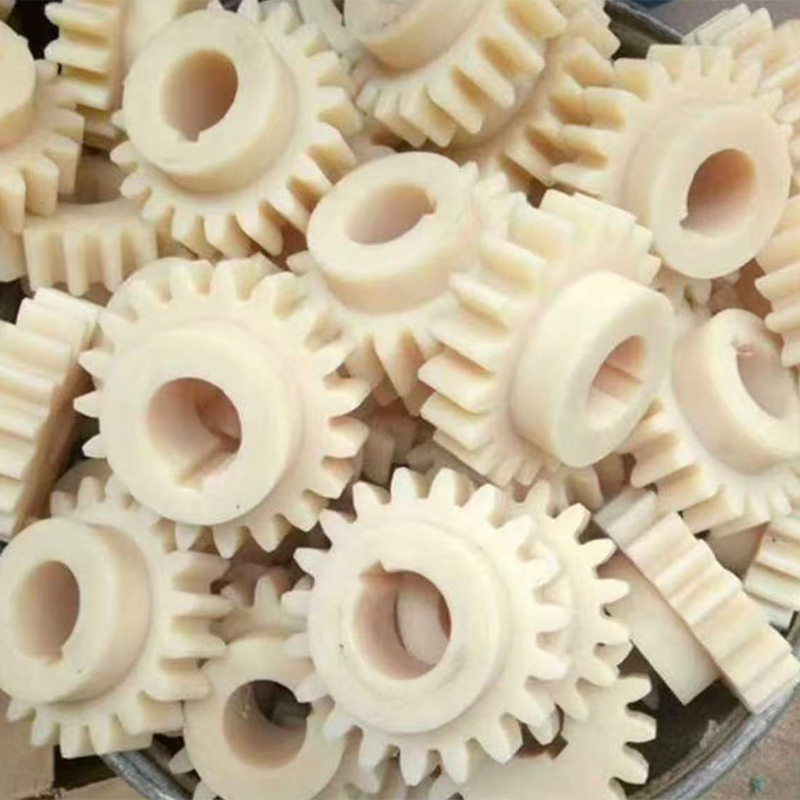
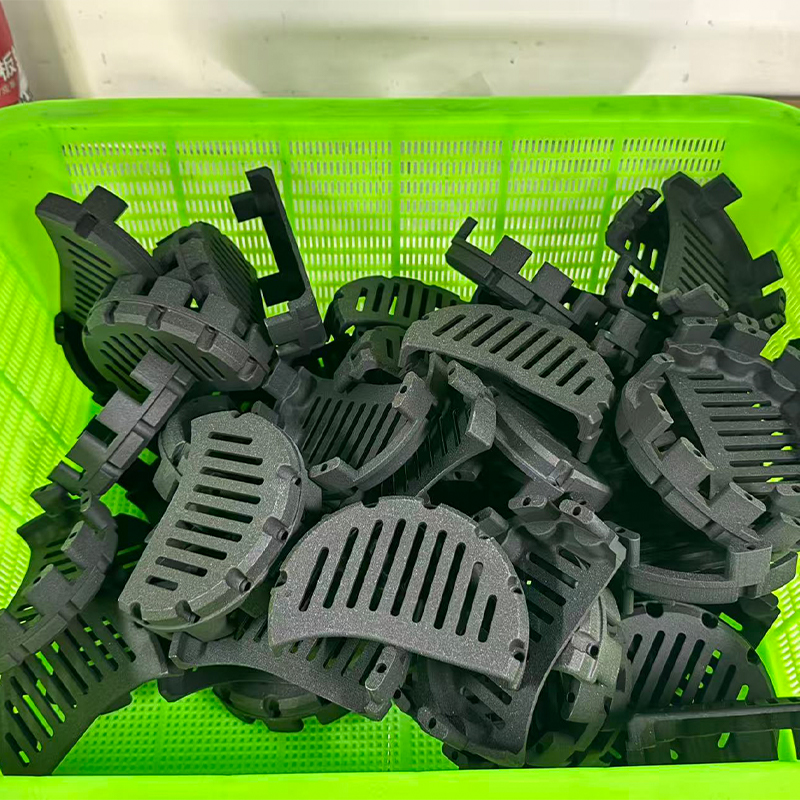
En laser sintrer nylonpulver. Det omgivende pulver understøtter delen, så komplekse former og bevægelige samlinger er praktiske.
Typiske anvendelser: snappasninger, huse, kanaler, funktionelle prototyper og kortvarige slutbrugsdele.
Hold øje med: en kornet overflade, medmindre delen er farvet, sandblæst eller glattet.
-
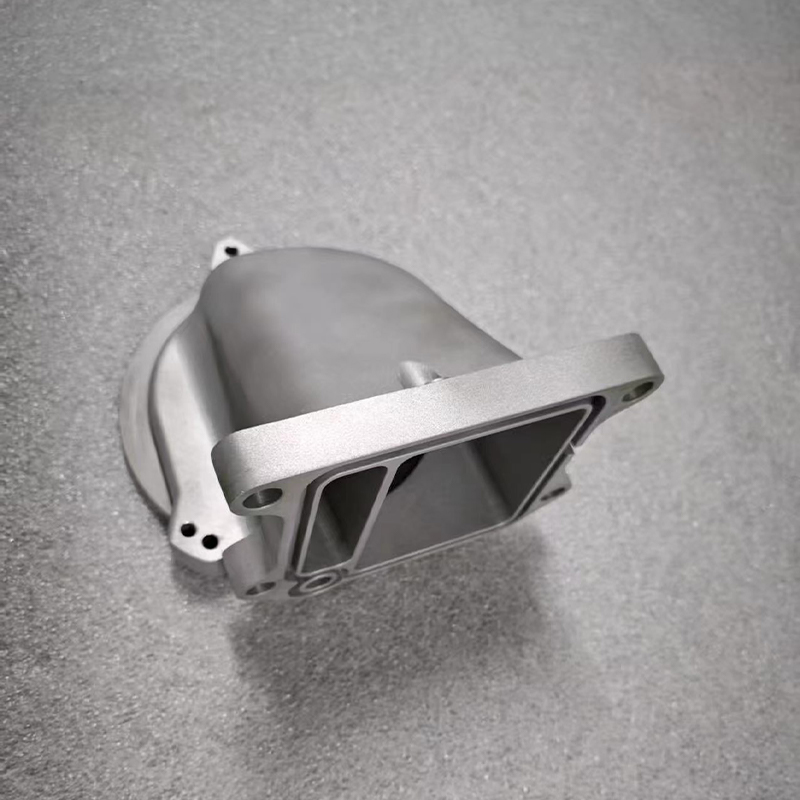
SLM metal
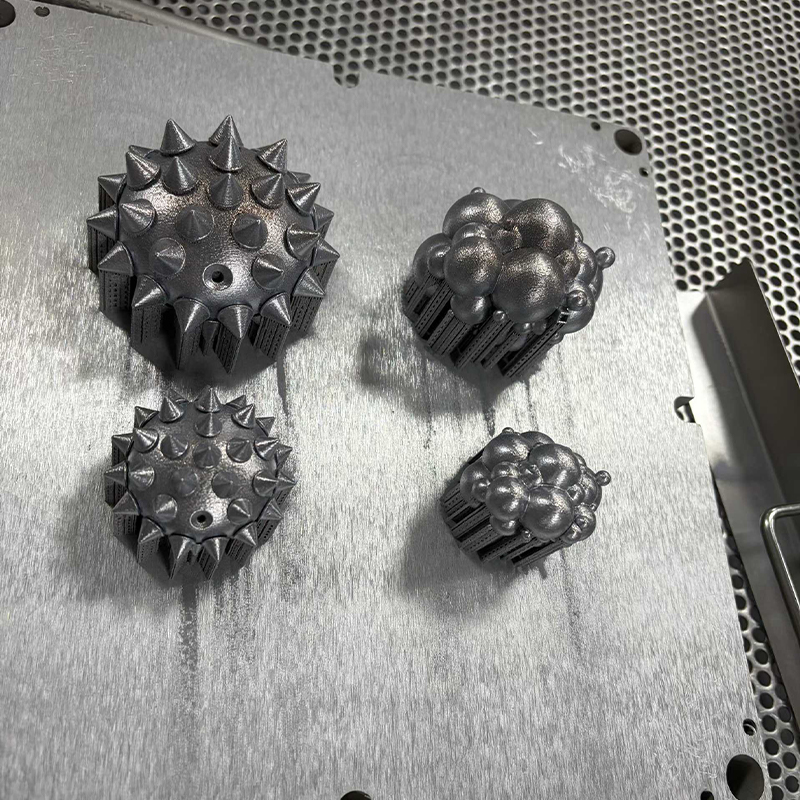
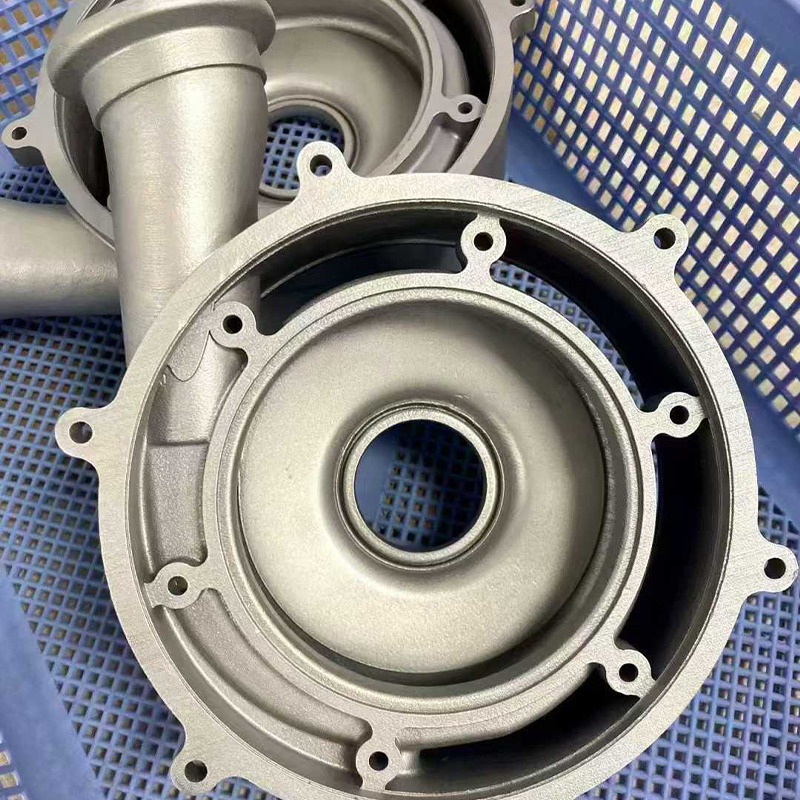
En laser smelter metalpulver fuldt ud i en beskyttende atmosfære og producerer tætte dele i aluminium, rustfrit stål og titanlegeringer.
Typiske anvendelser: beslag, manifolder, letvægtskonstruktioner og varmeudsatte komponenter.
Hold øje med: støtter, resterende stress og behovet for at bearbejde kritiske ansigter.
-
FDM plast
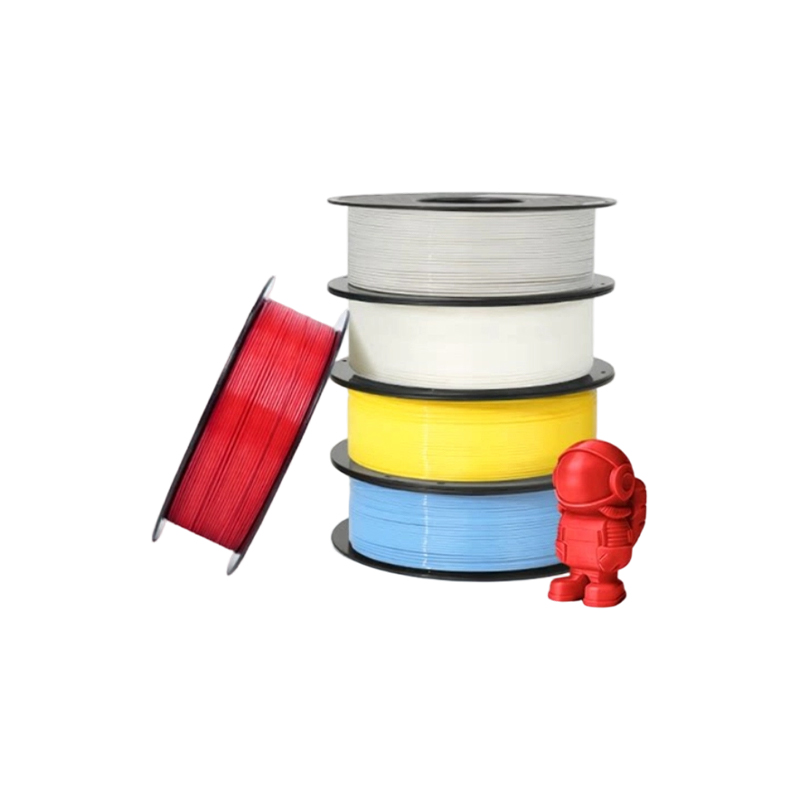
En opvarmet dyse lægger termoplastisk filament ned. Den passer til store dele og tidlige modeller.
Typiske anvendelser: armaturer, store mockups og enkle indhegninger.
Hold øje med: synlige laglinjer og lavere styrke mellem lagene.
Hurtig reference tabel
| Proces | Typiske materialer | Bedste pasform | Hovedbegrænsning |
|---|---|---|---|
| SLA | Standard, sej, klar og højtemperaturharpiks | Udseende modeller og fine detaljer | Nogle harpikser er skøre; UV-ældning over tid |
| DLP | Fotopolymerharpikser | Små detaljerede dele i partier | Mindre byggeareal |
| SLS | PA12 nylon og fyldte nylons | Funktionelle dele, kompleks geometri | Kornet as-built overflade |
| SLM | AlSi10Mg aluminium, 316L rustfrit stål, titanlegering | Stærke, lette, varmebestandige dele | Støtter, afstressning, færdiggørelse af arbejdet |
| FDM | ABS, PETG, PC og lignende termoplast | Store modeller og inventar | Laglinjer, retningsbestemt styrke |
Mange købere beder om en enkelt tilpasset 3D-printtjeneste og forventer ét svar. I virkeligheden kombinerer en erfaren 3D-printtjenesteudbyder ofte ruter i ét projekt. Et belysningskabinet kan printes i SLA-harpiks til den synlige skal, i SLS-nylon til det indvendige beslag og senere gengives i små partier gennem silikoneforme, når designet er frosset. At tænke i ruter i stedet for i en enkelt maskine giver dig flere muligheder og færre overraskelser.
Skemaet nedenfor sammenligner de fem ruter på fem kvaliteter, som købere oftest hæver. Mørkere celler betyder et stærkere resultat i forhold til de andre fire ruter, så læs det som en rangordning frem for en måling.
Varmekortet viser, hvorfor ingen enkelt proces vinder hver kategori. SLA og DLP fører an på detaljer og overfladefinish, hvorfor de er det sædvanlige udgangspunkt for udseendemodeller og mastermønstre, der senere skal males eller kopieres i silikone. SLS nylon og SLM metal bly på styrke, og SLM tilføjer den højeste varmemodstand, hvilket betyder noget for beslag og komponenter nær motorer eller udstødningsveje.
FDM rangerer højest på byggestørrelse, så det forbliver nyttigt til store armaturer og tidlige modeller, hvor overfladekvaliteten er sekundær. For en producent, der tilbyder harpiks-, nylon- og metaltryk sammen med bearbejdning og maling, bliver denne type bord en praktisk routingguide: hver del sendes til den proces, der passer til dens hovedkrav, og de resterende huller lukkes med efterbehandling. Hvis din del har brug for to eller tre af disse kvaliteter på én gang, så forvent en kombineret rute i stedet for en enkelt printer.
Hver proces er stærkest i et andet område, så match den, der dækker dit primære behov, og luk resten med efterbehandling.
Sådan fungerer industrielle 3D-printtjenester fra fil til færdig del
At forstå arbejdsgangen hjælper dig med at forudsige, hvor forsinkelser og kvalitetsproblemer kommer fra. De fleste industrielle 3D-printtjenester følger de samme seks trin, selvom maskinerne er forskellige.
- Filgennemgang. Ingeniøren tjekker din STEP, STL eller lignende 3D-model for tynde vægge, lukkede hulrum, manglende flader og enheder. En god anmeldelse markerer problemer før udskrivning, ikke efter.
- Proces- og orienteringsvalg. Delen tildeles en proces og en byggeorientering. Orientering påvirker overfladekvalitet, styrkeretning, antallet af understøtninger og printtiden.
- Trykning. Maskinen bygger delen lag for lag. Lagtykkelsen spænder almindeligvis fra ca. 0,025 mm på fine harpiksmaskiner til 0,2 mm eller mere på FDM-udstyr.
- Rengøring og støttefjernelse. Harpiksdele vaskes og UV-efterhærdes. Nylondele er pulveriseret. Metaldele varmebehandles om nødvendigt og skæres fra byggepladen, og understøtninger fjernes.
- Efterbehandling og efterbehandling. Slibning, sandblæsning, farvning, grunding, maling, bankning af tråde eller bearbejdning af kritiske flader tilføjes i henhold til tegningen.
- Eftersyn og pakning. Nøgledimensioner kontrolleres, overflader inspiceres, og dele pakkes, så fine funktioner ikke beskadiges under transporten.
Bemærk, at selve udskrivningen kun er ét trin. Købere, der kun bedømmer en leverandør ud fra printerantal, overser ofte, hvor meget af den endelige kvalitet, der kommer fra trin fire og fem. Vi vender tilbage til dette i efterbehandlingsafsnittet.
Designdetaljer, der ændrer resultatet
Små designbeslutninger afgør ofte, om en trykt del virker. Tabellen nedenfor viser startvejledning, som mange tjenesteudbydere bruger, når de gennemgår filer. Præcise grænser afhænger af maskinen, materialet og delstørrelsen, så behandl disse som samtalestartere frem for faste regler.
| Designfunktion | Harpiks (SLA, DLP) | Nylon (SLS) | Metal (SLM) | Plast (FDM) |
|---|---|---|---|---|
| Minimum vægtykkelse | Cirka 0,6 til 1,0 mm | Cirka 0,8 til 1,0 mm | Cirka 0,5 til 1,0 mm | Cirka 1,0 til 1,5 mm |
| Understøtter | Behøves til udhæng, kan efterlade kontaktmærker | Ikke nødvendigt, pulver understøtter delen | Behøves til udhæng og varmestyring | Behøves til stejle udhæng |
| Indespærret materiale | Tilføj drænhuller til flydende harpiks | Tilføj flugthuller til løst pulver | Tilføj flugthuller til løst pulver | Sjældent et problem |
| Gevind og tætte boringer | Tryk på eller tilføj indlæg efter udskrivning | Tryk på eller tilføj indlæg efter udskrivning | Maskine efter udskrivning | Brug indsatser til gentagen montering |
To vaner sparer de fleste problemer. Først skal du markere, hvilke flader der er funktionelle, såsom lejesæder, tætningsflader og matchende flader, så udbyderen kun kan planlægge bearbejdning eller oprømning på disse flader. For det andet, undgå at designe helt lukkede hulrum, medmindre du tilføjer huller til at fjerne pulver eller harpiks; en hul del, der ikke kan tømmes, vil enten blive afvist eller ankomme tungere og svagere end beregnet.
Udskrivning er et trin i en seks-trins kæde, og designvalg, der er foretaget før det første lag, afgør det meste af, hvad der sker efter det.
Materialeeer til brugerdefinerede 3D-printtjenester: Harpiks, nylon og metal
Materialevalg driver styrke, udseende, varmetolerance og hvordan delen ældes. En tilpasset 3D-printtjeneste bør være i stand til at forklare, hvorfor den anbefaler ét materiale frem for et andet i almindelige vendinger, knyttet til din use case. De to kolonner nedenfor opdeler mulighederne i polymerer og metaller.
Polymerer: harpiks, nylon og plast
| Metaller til SLM-udskrivning
|
Materialevalg på et øjeblik
| Material | Typisk brug | Styrke | Begrænsning |
|---|---|---|---|
| Hård harpiks | Vis modeller, form- og pasformstjek | Fint detail, smooth surface | Kan blive skør med alderen eller UV |
| PA12 nylon | Snappasninger, huse, kanaler | Holdbar, god træthedsadfærd | Absorberer fugt langsomt |
| AlSi10Mg aluminium | Lysbeslag, køleplader | Lav vægt, termisk ledningsevne | Har brug for afspænding, efterbehandling |
| 316L rustfrit stål | Flydende dele, korrosionsudsatte dele | Korrosionsbestandighed, sejhed | Tyngre, langsommere at afslutte |
| Titanium legering | Letvægts konstruktionsdele | Styrke-to-weight ratio | Krævende proces, længere leveringstid |
Spørgsmål, der skal løses, før du vælger et materiale
- Hvad er den højeste temperatur, delen vil se, og hvor længe?
- Vil den bære last én gang, gentagne gange, eller kun holde sin form?
- Vil det møde olier, rengøringsmidler, vand eller udendørs lys?
- Skal det ligne et færdigt produkt, eller skal det bare passe og fungere?
- Hvor mange stykker skal du bruge nu, og hvor mange senere?
At besvare disse fem spørgsmål i din forespørgsel forkorter normalt tilbudsløjfen med en hel runde e-mails, fordi ingeniøren kan anbefale et materiale uden at gætte.
Temperatur, belastning, miljø og udseende er de fire fakta, der bestemmer materialet; del dem i din første besked.
Ansøgninger og udvælgelsespunkter for industrielle og kommercielle 3D-printtjenester
Industrielle 3D-printtjenester dukker op i næsten alle fremstillingssektorer, men grundene til, at folk bruger dem, er overraskende konsekvente: de har brug for en fysisk del hurtigere end værktøj tillader, eller de har brug for en form, som andre metoder har svært ved at lave. De to kolonner nedenfor forbinder typiske scenarier med de punkter, der betyder noget ved valg af leverandør til hver.
Almindelige applikationsscenarier
| Udvælgelsespunkter at kontrollere
|
3D-printtjenester i stor skala
Når købere søger efter 3D-printtjenester i stor skala, betyder de normalt én af to ting: en enkelt del, der overstiger byggevolumen for standardmaskiner, eller mange mellemstore dele, der er nødvendige i én batch. Det første tilfælde løses typisk ved at opdele modellen i sektioner med justeringsfunktioner såsom nøgler eller stifter, printe sektionerne, derefter lime og afslutte sømmene, så samlingen forsvinder under maling. Det andet tilfælde løses ved at indlejre dele effektivt og ved at vælge en proces, såsom SLS nylon, hvor mange dele deler en opbygning.
Spørg en potentiel leverandør, hvordan de håndterer sømme og fladhed på delte dele. Et klart svar, ideelt set med et eksempelbillede, fortæller dig langt mere end en angivet maksimal dimension.
Små partier og broproduktion
En anden voksende anvendelse er broproduktion, hvor trykte eller støbte dele udfylder hullet mellem prototype og masseproduktion. Hvis din sprøjtestøbeform vil tage otte til tolv uger at bygge, kan en kommerciel leverandør af 3D-printtjenester holde din pilotlinje, feltforsøg eller tidlige kundeordrer i gang. For udseendedele tager silikoneform replikering ofte over, når et mastermønster er godkendt, fordi en enkelt form kan producere et lille parti af ensartede kopier. Ved at vælge en leverandør, der tilbyder både print og replikering, undgås overførsel af filer og tegninger mellem virksomheder.
Vælg en leverandør efter, hvor godt den understøtter dit næste trin, ikke kun den nuværende prototype.
Detaljeret sammenligning af 3D-printtjenester, CNC-bearbejdning og silikoneformreplikering
Mange projekter behøver slet ikke 3D-print, og det vil en ærlig leverandør fortælle dig. Tabellen sammenligner de tre mest almindelige ruter for prototyper og små batches, så du kan se, hvor hver enkelt passer.
| Faktor | 3D print | CNC-bearbejdning | Replikation af silikoneform |
|---|---|---|---|
| Typisk mængde | En til et par dusin | Et til flere hundrede | Omtrent 10 til 50 eksemplarer, afhængigt af formens levetid |
| Geometri frihed | Meget høj, indvendige kanaler og gitter muligt | Begrænset af værktøjsadgang | Følger mastermønsteret |
| Materialevalg | Harpiks, nylon, metalpulver, termoplast | Bredt udvalg af solide metaller og plastik | Polyurethanharpikser, der efterligner almindelig plast og gummi |
| Overflade as produced | Lag linjer eller korn indtil færdig | Værktøjsmærker, let at forfine | Glat, kopierer masteroverfladen |
| Tolerance | Moderat, procesafhængig | Tæt på bearbejdede funktioner | Moderat, svind skal tages i betragtning |
| Opstartstid | Hurtigt, uden værktøj | Hurtig, montering nødvendig | Mester og skimmel er nødvendig først |
| Bedst til | Komplekse former, tidlige gentagelser | Snæver tolerance, styrke, metaldele | Små partier, der ligner hinanden |
Nøjagtighed er den faktor, købere spørger mest om, og det er også den, der oftest misforstås. Det næste diagram viser vejledende arbejdstolerancer for hver udskrivningsrute. Læs det som en planlægningshjælp, fordi de faktiske resultater afhænger af delstørrelse, geometri, orientering og maskinkalibrering.
Diagrammet viser, at harpiksruter sidder i den stramme ende for små funktioner, hvorfor de er valgt til konnektorer, fine huse og mønstre, hvor pasformen betyder noget. SLM-metal falder i et lignende bånd for små dele, men tallene gælder for som-printede funktioner, og kritiske boringer eller parringsflader bearbejdes normalt bagefter for at nå snævrere grænser.
SLS nylon og FDM viser bredere værdier, fordi pulversvind, termisk adfærd og lagaflejring alle tilføjer variation, især på lange eller tynde dele. For en leverandør, der også driver CNC-bearbejdning, er denne forskel let at styre: Den trykte krop giver geometrien, og en kort bearbejdningsoperation afslutter de få funktioner, der kræver strammere kontrol. Når du sender en tegning, skal du markere, hvilke dimensioner der er kritiske, og hvilke der kun er reference, da dette lader ingeniøren gøre en indsats, hvor det tæller.
Generelt er den praktiske regel enkel. Brug udskrivning, når formkompleksitet eller hastighed er hovedbegrænsningen, bearbejdning, når tolerance eller materiale er, og silikone-replikering, når du har brug for flere look-alike-dele fra én godkendt master.
Udskriv for form, maskine for tolerance, repliker for små partier, og kombiner dem, når en del har brug for mere end én styrke.
Efterbehandling og overfladefinishing: Hvor ledetiden virkelig går
Nye købere bliver ofte overraskede over, at en del, der printes over natten, kan tage flere dage at levere. Årsagen er, at efterbehandling, ikke udskrivning, har en tendens til at tage den største del af tidsplanen for udseendedele. Ved at forstå dette tidligt kan du planlægge realistiske milepæle og undgå pres i sidste øjeblik.
Typiske efterbehandlingsruter efter proces
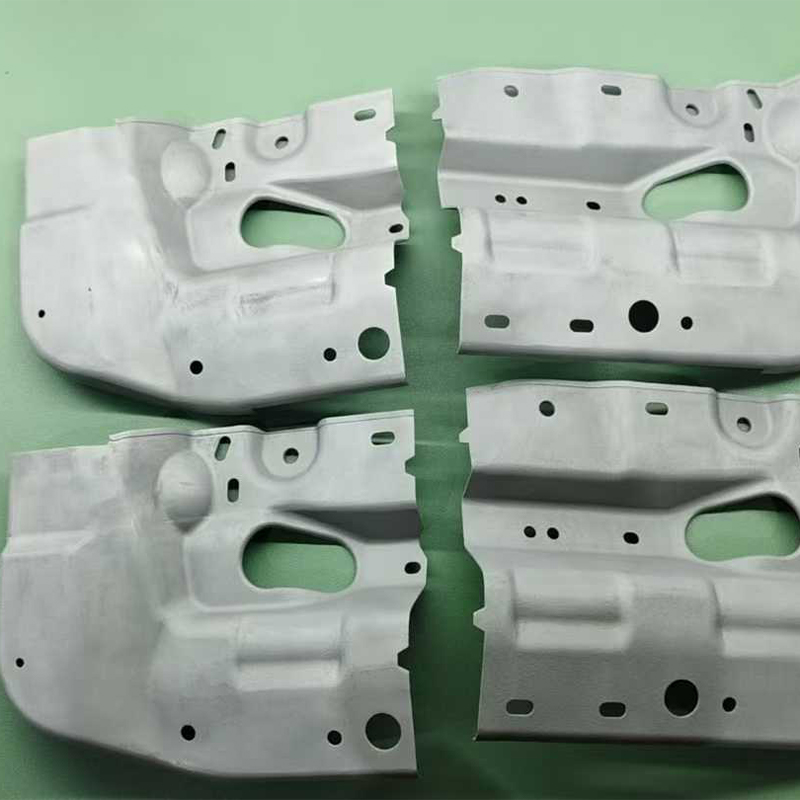
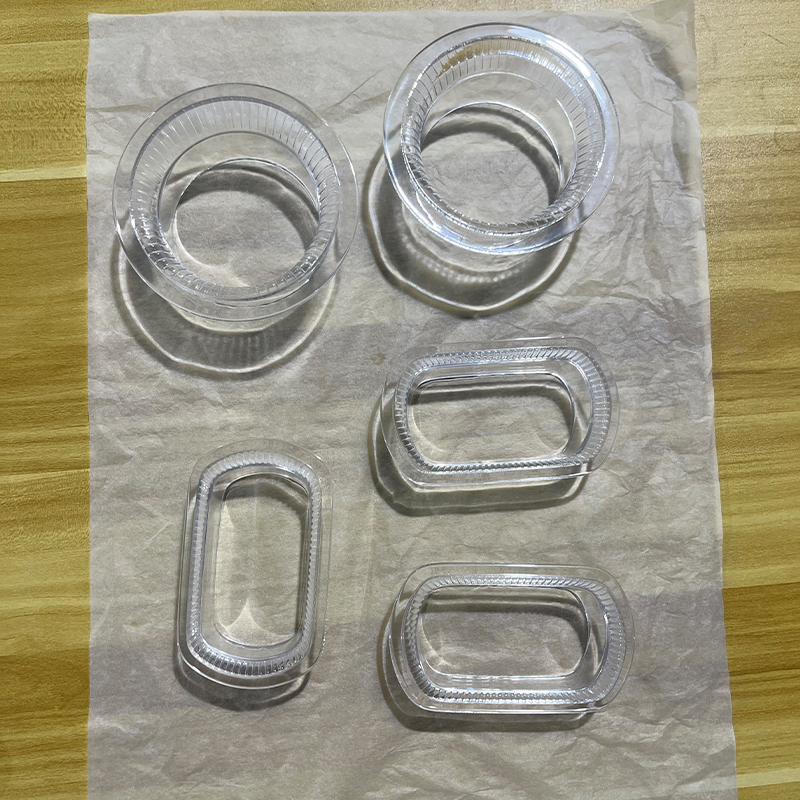
- Harpiks dele: støtte fjernelse, slibning, spartelmasse, hvor det er nødvendigt, grunder, farvemaling og klarlak. Dele, der skal være gennemsigtige, poleres og belægges i stedet for malet.
- Nylon dele: perleblæsning for en ensartet mat tekstur, farvning for ensartet farve og damp- eller tumblingsudjævning, når der er behov for en mere jævn overflade.
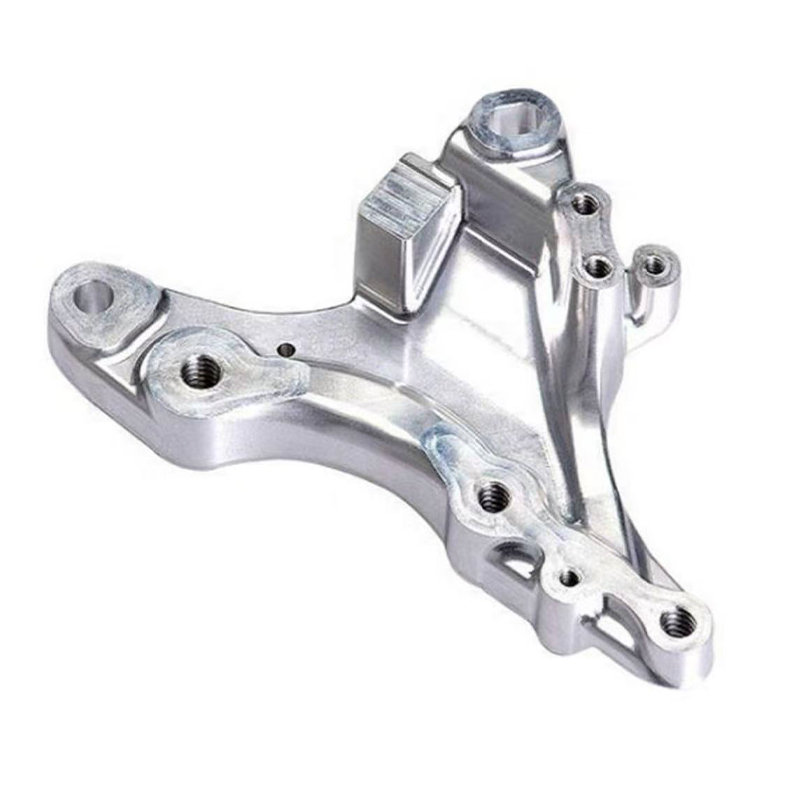
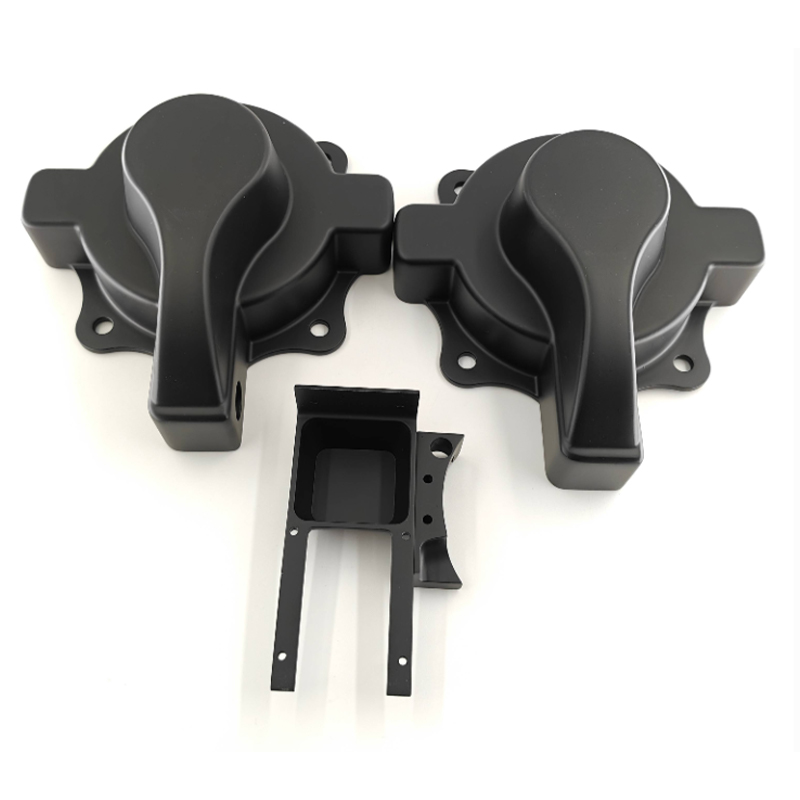
- Metaldele: spændingsaflastning, fjernelse fra byggepladen, fjernelse af støtte, bearbejdning af kritiske flader, blæsning eller polering og valgfri anodisering eller passivering.
- FDM dele: slibning, spartling og maling for udseendet, eller acetonefri udjævningsmetoder tilpasset materialet.
Nedenstående diagram viser en vejledende opdeling af gennemløbstiden for tre typiske projekter. Hver søjle tilføjer op til hundrede procent af tidsplanen for den pågældende projekttype, og tallene illustrerer almindelige mønstre frem for faste regler.
Den visuelle prototype af harpiks bruger den største del af sin tidsplan på efterbehandling, fordi slibning, grunding og maling skal udføres i etaper med tørretid imellem dem. Udskrivning i sig selv er en beskeden del, selvom mange købere antager, at det dominerer.
Den funktionelle nylondel vender billedet: Udskrivning og pudring tager en større andel, mens efterbehandlingen er lettere, fordi en sandblæst eller farvet overflade ofte er acceptabel. For metalbeslaget bliver rengøring og efterbehandling, som omfatter afspænding, pladefjernelse og støttefjernelse, den største blok, og et kort efterbehandlingstrin følger.
Derfor har en leverandør med maling og bearbejdning under ét tag en praktisk fordel ved blandede projekter. Færre overdragelser reducerer ventetiden mellem trinene, og det samme team kan se, hvordan en afsluttende beslutning påvirker dimensioner. Hvis din tidsplan er stram, så spørg leverandøren, hvilken fase der sandsynligvis vil være den længste for din specifikke del, og beslut derefter, om en enklere finish ville opfylde dit behov.
Planlæg efterbehandling i designet
Maling tilføjer et belægningslag, ofte et par hundrededele af en millimeter pr. lag, hvilket betyder noget for snappasninger og tætte samlinger. Fortæl leverandøren tidligt, om en parringsflade skal males, så modellen kan justeres eller den pågældende overflade kan maskeres. Det samme gælder anodisering på aluminium, hvor belægningen vokser lidt på hver side og kan påvirke små huller og gevind.
Efterbehandling, ikke tryk, sætter ofte leveringsdatoen for udseendedele, så beslutt overfladekravet, før du afgiver ordren.
Sådan vurderer du en producent eller leverandør af 3D-printtjenester i Kina
Sourcing fra en producent af 3D-printtjenester i Kina giver adgang til et bredt materialevalg, modne efterbehandlingsevner og responsiv turnaround, men kvalitet og kommunikation varierer stadig mellem leverandører. Trinene nedenfor gør en vag søgning efter 3D-printtjenesteudbydere til en struktureret sammenligning.
Hvad skal du sende med en forespørgsel
- En 3D-model i STEP- eller STL-format, med enheder angivet
- En 2D-tegning, der markerer kritiske dimensioner, tråde og matchende flader
- Antal nu og forventet mængde senere
- Materialepræference eller den ydeevne, du har brug for, såsom temperatur og belastning
- Overfladekrav, såsom rå, sandblæst, malet eller poleret
- Mål leveringsdato og destination
Hvad en dygtig leverandør gør til gengæld
- Svarer med specifikke spørgsmål om funktion, ikke kun en anmodning om filen
- Påpeger designrisici, såsom tynde vægge eller indespærret pulver, før produktion
- Forklarer, hvad der er opnåeligt som trykt, og hvad der skal bearbejdes
- Sender statusbilleder og inspektionsresultater for kritiske funktioner
- Pakker fine og malede dele med beskyttelse egnet til international forsendelse
Et eksempel på denne one-stop-tilgang er Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., en OEM- og ODM-leverandør af 3D-printtjenester. Dets designteam forvandler kundernes ideer til praktiske produktdesigns, og fabrikken trykker i harpiks, nylon og metal, understøttet af avanceret bearbejdning. Replikering af silikoneforme understøtter præcis produktion af små partier, og overfladebehandlinger såsom maling forbedrer det endelige udseende. At holde design, udskrivning, replikering og efterbehandling på én platform betyder, at det samme team følger et projekt fra koncept til leveret del, hvilket reducerer overdragelser og sparer tid.
Mange købere bruger også et simpelt scorekort til at sammenligne leverandører. Nedenstående diagram viser et eksempel på vægtning, som købere kan tilpasse, baseret på typiske indkøbsprioriteter for prototyper og små batch-arbejde i stedet for nogen industristatistik. Behandl procenterne som et udgangspunkt, og flyt dem efter, hvad dit projekt har mest brug for.
Proces- og materialetilpasning får den største andel, fordi en leverandør, der mangler den rigtige teknologi, ikke kan gøre op med hurtighed eller service. Kvalitetskontrol og gennemløbstid med kommunikation følger med lige vægt, da en sen eller usikker levering kan være lige så skadelig for en udviklingsplan som en dimensionsfejl.
Efterbehandling vejer mere end mange førstegangskøbere forventer, hvilket linker tilbage til leveringstidsdiagrammet: efterbehandlingsevnen påvirker både udseende og leveringsdato. Engineering-feedback får en mindre, men meningsfuld andel, og det er ofte den bedste forudsigelse for, hvor smidigt projektet vil forløbe, fordi en leverandør, der stiller gode spørgsmål tidligt, normalt undgår omarbejde senere.
Du kan justere disse vægte til din egen sag. Et team, der bestiller en enkelt metaldel, kan hæve inspektionen, mens et team, der forbereder en messeprøve, kan hæve efterbehandling og kommunikation. Uanset vægten gør det at score to eller tre leverandører på samme ark sammenligningen mere objektiv og lettere at forklare for kollegerne.
Start med en prøvebestilling
Hvis du arbejder med en ny leverandør, er en lille prøveordre den mest pålidelige test. Vælg en del, der indeholder de funktioner, du holder af, såsom tynde vægge, en tæt boring og en malet overflade, og bedøm resultatet på dimensionsnøjagtighed, overfladekvalitet, pakning og hvor tydeligt leverandøren kommunikerede. En enkelt prøve lærer dig mere om en partner end nogen brochure.
Bedøm en leverandør efter de spørgsmål, den stiller, og den efterbehandling, den kontrollerer, og bekræft derefter med en lille prøveordre.
Vedligeholdelse og pleje af 3D-printede dele
Trykte dele kræver mindre pleje, end mange mennesker forventer, men de rigtige vaner forlænger deres arbejdsliv, især for harpiks og nylon. Tabellen opsummerer hovedpunkterne efter materiale.
| Material | Anbefalet pleje | Undgå |
|---|---|---|
| Resin | Tør af med en blød klud, opbevar væk fra direkte sollys, hold malede overflader fri for opløsningsmidler | Lang udendørs eksponering, pludselig påvirkning under kolde forhold |
| Nylon | Rengør med mild sæbe og vand, tør grundigt, opbevar på et tørt sted | Langvarig fugtopbevaring, som kan ændre stivhed og størrelse lidt |
| Aluminium | Opbevares tørt, tør rester af, beskyt bearbejdede ansigter med en tynd film olie, hvis de opbevares længe | Kontakt med salt eller stærke alkaliske rengøringsmidler |
| Rustfrit stål | Skyl efter udsættelse for kemikalier, rengør med ikke-slibende puder | Ståluld, som kan efterlade partikler, der forårsager rustpletter |
| FDM plast | Holdes væk fra varmekilder, rengør med en fugtig klud | Belastninger, der trækker lag fra hinanden, og opbevaring nær varme overflader |
Et par ekstra vaner hjælper. Efterse snappasninger og gevindindsatser med jævne mellemrum, da gentagen montering slider dem først. Hvis en armatur eller jig bruges dagligt, behold en ekstra eller en anden revision, så produktionen ikke stopper, når en del bliver slidt. For malede dele skal spåner retableres tidligt for at forhindre fugt i at krybe under belægningen. Noter til sidst materialet og printdatoen på dit tegningsarkiv, så en genbestilling kan matche originalen nøjagtigt.
Hold udskrevne dele tørre, rene og væk fra varme og stærkt sollys, og hold en reservedel til alt, der bruges hver dag.
Ofte stillede spørgsmål om 3D-printtjenester
Q1: Hvad er 3D-printtjenester, og hvem bruger dem?3D print services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2: Hvilken 3D-printproces passer til funktionelle prototyper?SLS nylon er et almindeligt valg til funktionelle prototyper, fordi det tilbyder holdbare, let fleksible dele og behøver ingen støttestrukturer, hvilket tillader snappasninger og bevægelige samlinger. For dele, der udsættes for varme eller højere belastninger, overvejes SLM metal ofte. Hvis prototypen samtidig skal ligne et færdigt produkt, kan en leverandør trykke funktionsudgaven i nylon og den visuelle udgave i resin. |
Q3: Hvor nøjagtige er industrielle 3D-printtjenester?Nøjagtighed afhænger af proces, delstørrelse, geometri og orientering. Harpiksprocesser er generelt de mest præcise for små funktioner, mens nylon og FDM viser større variation. For snævre grænser for boringer, gevind eller sammenfaldende flader, udskriver leverandører normalt med et lille beløb og afslutter disse funktioner ved bearbejdning eller oprømning. At markere kritiske dimensioner på din tegning hjælper ingeniøren med at planlægge dette korrekt. |
Q4: Kan en producent af 3D-printtjenester håndtere store dele?Ja, i de fleste tilfælde. Dele, der er større end et enkelt byggevolumen, er normalt opdelt i sektioner med justeringsfunktioner, trykt, bundet og færdiggjort, så sømmene er skjult. Store mængder mellemstore dele kan lægges sammen i én build. Spørg leverandøren om billeder af lignende delte eller store dele, og bekræft, hvordan de kontrollerer fladhed og sømkvalitet. |
Q5: Hvor lang tid tager 3D-printtjenester normalt?Simple resin- eller nylondele kan ofte være klar inden for få arbejdsdage, mens malede dele og metaldele tager længere tid på grund af efterbehandling og varmebehandling. Tidsplanen afhænger af delstørrelse, mængde, materiale og overfladekrav. Spørg din leverandør, hvilken fase der sandsynligvis vil tage længst tid for din del, og om en enklere finish kunne forkorte det. |
Q6: Hvordan vælger jeg mellem 3D-print, CNC-bearbejdning og silikoneformreplikering?Vælg 3D-print, når formkompleksitet eller hastighed betyder mest, CNC-bearbejdning, når snæver tolerance eller et specifikt solidt materiale er påkrævet, og silikonestøbeforme, når du har brug for flere ensartede look-alike-dele fra én godkendt master. Mange projekter bruger mere end én rute. En leverandør, der tilbyder alle tre, sammen med maling og efterbehandling, kan anbefale den kombination, der passer til din tegning og antal. |
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
