- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

Rapid Prototyping Services: Sådan vælger du en pålidelig produktionspartner
Et produktteam sender en CAD-fil om mandagen og har brug for en fysisk del senest fredag til et pasformtjek, en kundedemo eller en pilotopbygning. Det er det øjeblik, hurtige prototyping-tjenester bliver praktiske snarere end teoretiske. Den rigtige service gør mere end at forvandle en model til plastik eller metal; det giver teamet en hurtig måde at teste et designspørgsmål på, afsløre et toleranceproblem og beslutte, hvad der skal ændres, før værktøjspenge er forpligtet.
Det er også derfor, købsbeslutningen fortjener opmærksomhed. En hurtig prototypingleverandør kan være et 3D-printværksted, en CNC-bearbejdningspartner, en vakuumstøbespecialist eller en producent, der forbinder alle tre med overfladebehandling og lavvolumenproduktion. Forskellen viser sig i leveringstid, materialevalg, DFM-feedback og hvor gnidningsløst en prototype bliver en produktprøve. En prototypeleverandør er ikke en grossist af standarddele; det er en produktionspartner, der fortolker et design og giver et fysisk svar.
Hvad Rapid Prototyping Services rent faktisk leverer
Hurtige prototypetjenester leverer normalt tre ting på én gang: geometri, materialeadfærd og et kommunikationsværktøj. Geometri er den indlysende. En fysisk del viser, om et dæksel sidder plant, om et stik rydder en væg, eller om et beslag kan samles med den tilsigtede befæstelse. Materiel adfærd er mindre indlysende, men ofte vigtigere. En harpiksmodel kan se rigtig ud og stadig bøje for meget, revne ved en snappasning eller blødgøres i nærheden af en varmekilde. Kommunikationsværktøjet er vigtigt, fordi en fysisk prøve lader design, konstruktion, indkøb og markedsføring diskutere det samme objekt i stedet for forskellige fortolkninger af en skærm.
Godt prototypearbejde inkluderer også feedback om design til fremstilling. Før maskinen starter, bør leverandøren gennemgå vægtykkelse, trækvinkler, støtteplacering, værktøjsadgang, tolerancestabel og overfladefinish. Den feedback er ikke papirarbejde. Det er forskellen mellem en del, der ankommer til tiden, og en del, der ankommer med en seddel, der siger, at den tynde ribbe brækkede under fjernelse af støtte. En producent, der stiller spørgsmål, før han citerer, er normalt en bedre partner end en, der simpelthen accepterer hver fil og lover alt.
Der er også en kommerciel rolle. En prototype kan understøtte en investordemo, en messeprøve, en kundepilot eller en intern designgennemgang. I hvert tilfælde skal delen se ud og opføre sig passende for publikum. Et groft FDM-armatur kan være perfekt til en fabriksprøve og helt forkert til et detailkøbermøde. Prototypetjenesten bør forstå formålet, ikke kun geometrien.
Sådan matcher du en prototypemetode til det spørgsmål, du har brug for svar på
Den hurtigste måde at vælge en proces på er at starte med spørgsmålet, ikke maskinen. Hvis spørgsmålet er "Ser huset lige i hånden?" et glat harpikstryk kan være nok. Hvis spørgsmålet er "Vil dette aluminiumsbeslag overleve en vibrationstest?" delen har sandsynligvis brug for metal og en proces, der producerer metalegenskaber. Hvis spørgsmålet er "Kan vi vise halvtreds enheder til en fokusgruppe i næste måned?" vakuumstøbning kan være en bedre bro end en anden omgang 3D-print.
| Metode | Bedst til | Typiske materialer | Styrker | Grænser at planlægge efter |
|---|---|---|---|---|
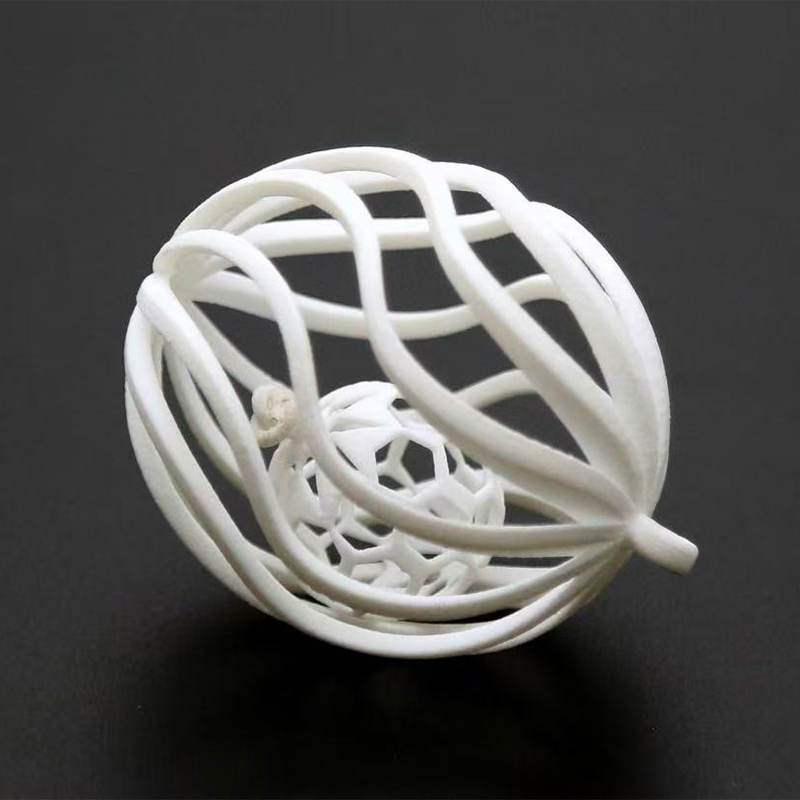
| SLA og DLP harpiks 3D print | Visuelle modeller, pasformskontrol, glatte overflader, gennemsigtige eller fleksible dele | Standard harpiks, ABS-lignende harpiks, fleksibel harpiks, transparent harpiks, rød voksharpiks | Fine detaljer, glat finish, hurtig ekspedition | Laglinjer, begrænset varmebestandighed, understøtter fjernelsesmærker |
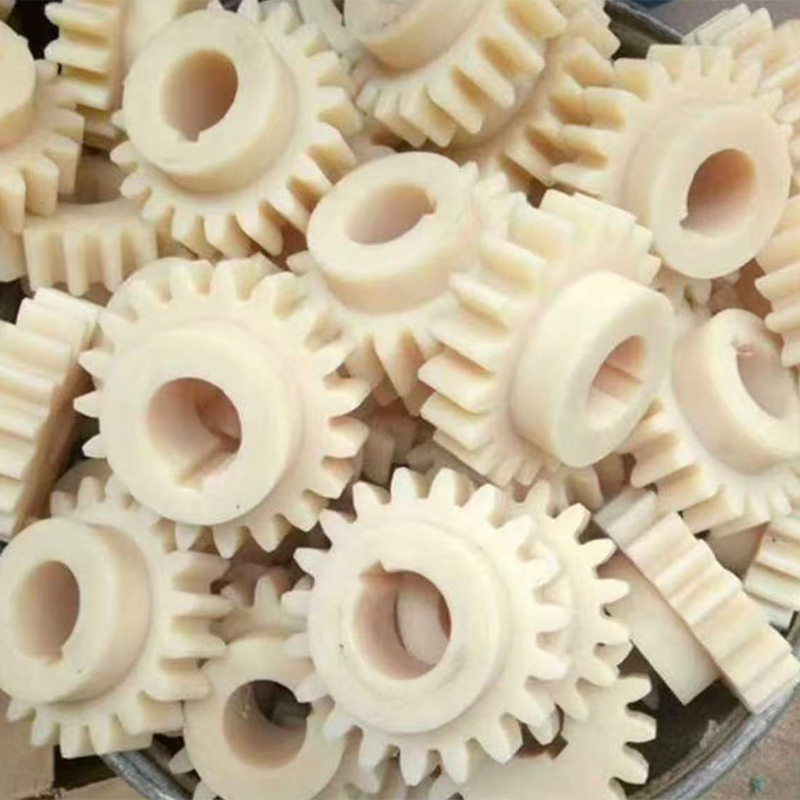
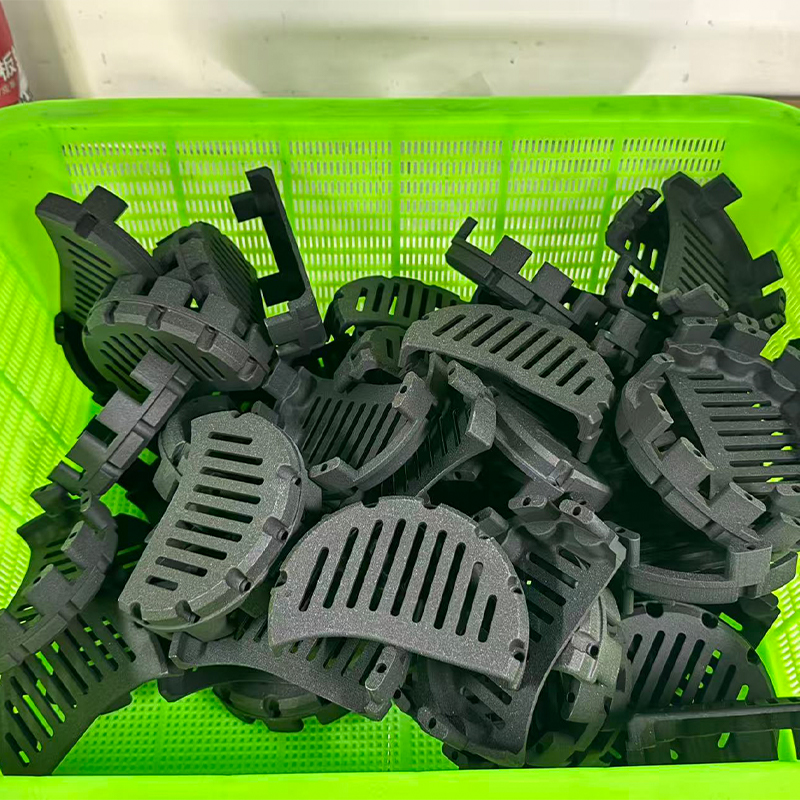
| SLS nylon 3D print | Funktionelle beslag, kanaler, levende hængsler, små samlinger | Sort nylon, hvid nylon, glasfiberforstærket nylon | God styrke, ingen støttestrukturer, kompleks geometri | Porøs overflade, lavere detaljer end harpiks, farvebegrænset |
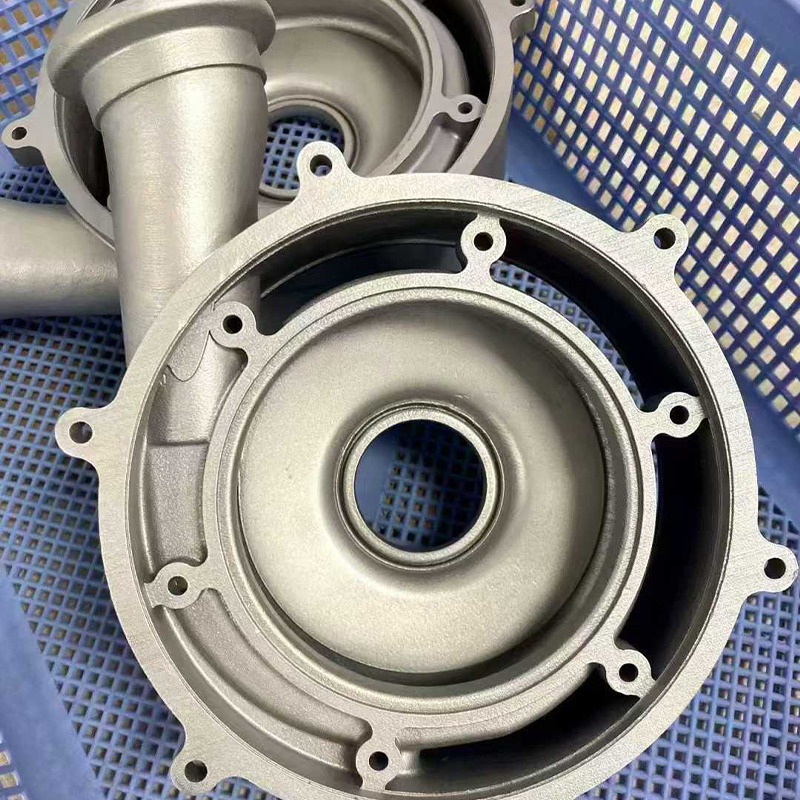
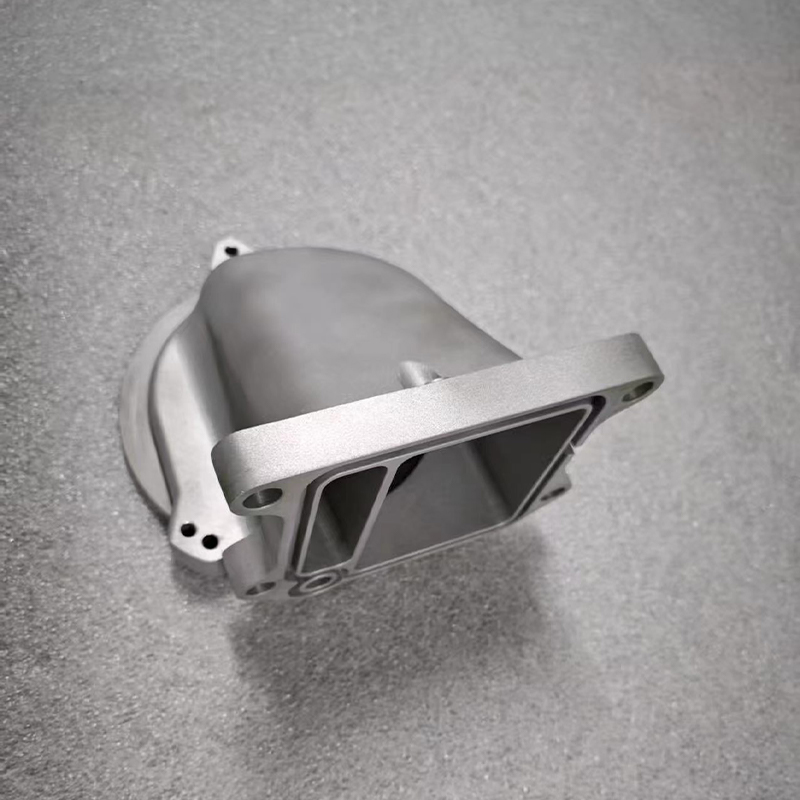
| SLM metal 3D print | Metalprototyper med komplekse interne kanaler eller letvægtsstrukturer | AlSi10Mg aluminium, 316L rustfrit stål, Ti6Al4V titanium, H13/S136 værktøjsstål | Metalegenskaber, designfrihed, konsoliderede dele | Højere omkostninger, efterbehandling, fjernelse af støtte, termisk stress |
| CNC-bearbejdning | Snævre tolerancer, ægte ingeniørplast, gevind, skær, store dele | Aluminium, stål, messing, ABS, PC, POM, nylon og andre bearbejdelige kvaliteter | Fremragende dimensionskontrol, bredt materialeområde, god overfladefinish | Opsætningsomkostninger, grænser for værktøjsadgang, materialespild |
| Vakuumstøbning og silikoneforme | Dubletter i lavt volumen, farvetilpasning, gummilignende dele, prøver før lancering | Polyurethanharpikser, ABS-lignende, PP-lignende, gummilignende materialer | Lavere pris pr. del ved små mængder, gode overfladedetaljer, farvemuligheder | Formlevetid grænser, langsommere end direkte udskrivning til engangssager, krympekontrol |
| Overfladebehandling | Udseendeprøver, teksturmatchning, branding, holdbarhedstjek | Maling, belægninger, anodisering, galvanisering, lasergravering, decals | Forbedrer visuel og taktil kvalitet, understøtter kundegodkendelser | Tilføjer leveringstid, farvevariationsrisiko, processpecifikke designregler |
Tabellen er et udgangspunkt, ikke en regelbog. Mange projekter kombinerer metoder. En CNC-bearbejdet indsats kan overstøbes til et vakuumstøbt hus. Et harpikstryk kan males for at teste et farveskema. Et metalbeslag kan først bearbejdes og senere fremstilles ved støbning. Det nyttige spørgsmål er: hvad kræver den næste beslutning? Hvis beslutningen har brug for et glat udseende, prioriter overfladen. Hvis det har brug for en præcis pasform, skal du prioritere tolerance. Hvis det har brug for et materialesvar, skal du prioritere materiale- og procesparret.
3D-print til hurtige prototypingtjenester: Hvor det passer bedst
3D-print forbliver standardindgangspunktet for mange hurtige prototypetjenester, fordi det fjerner værktøj fra den første sløjfe. En designændring kan printes og testes uden en form, et armatur eller en lang opsætning. Den hastighed er nyttig under tidligt konceptarbejde, men det kan også skjule problemer, hvis processen er skødesløst valgt. Harpikstryk, nylonsintring, metalsmeltning og filamentekstrudering producerer forskellige overflader, styrker og tolerancer. At behandle dem som én kategori fører til uoverensstemmende forventninger.
Harpiksprocesser for udseende og pasform
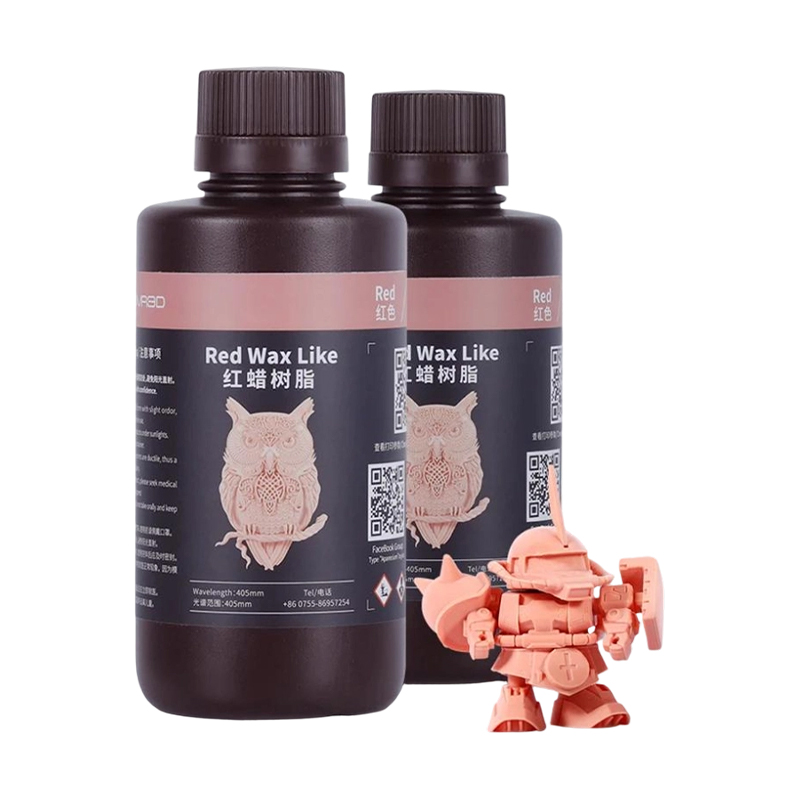
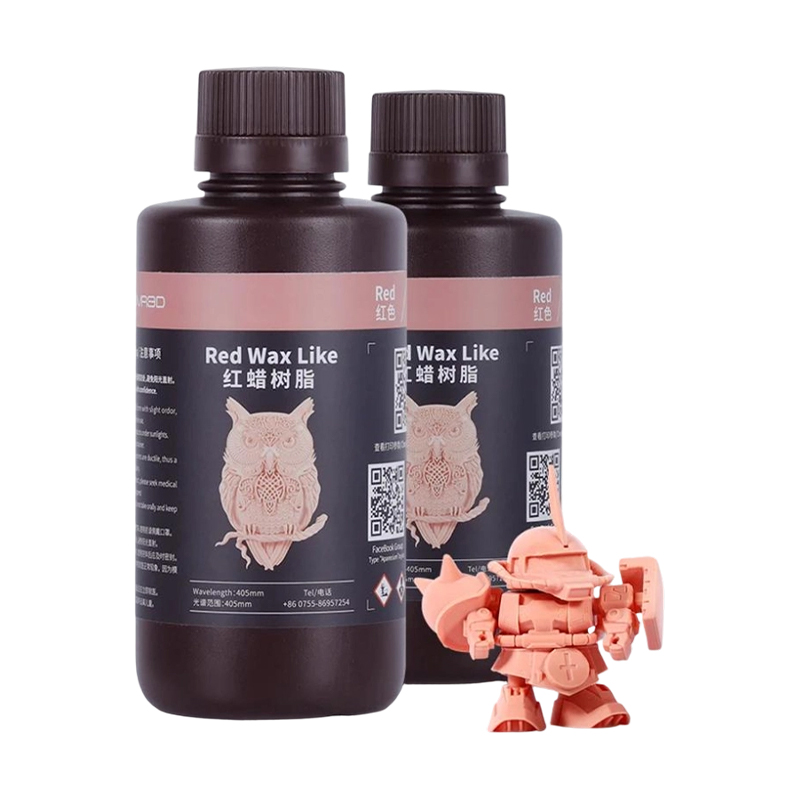
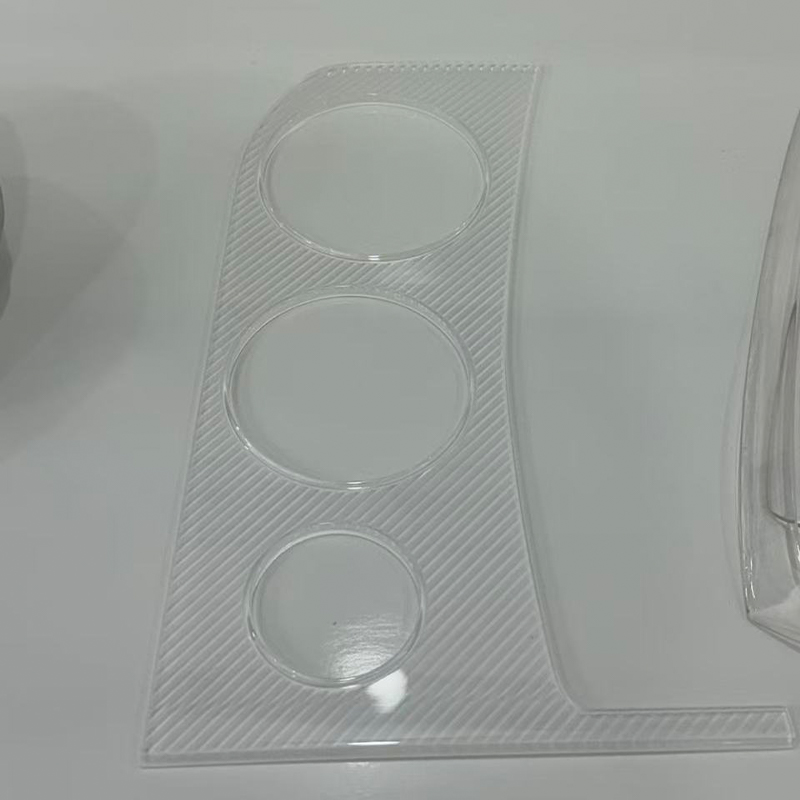
SLA- og DLP-harpikstryk bruges ofte, når delen skal se ren ud, vise fine detaljer eller passe ind i en lille samling. Standard harpiks giver en glat overflade til visuelle modeller. ABS-lignende harpiks giver mere slagfasthed til snappasninger og huse. Fleksibel harpiks kan simulere pakninger, greb og bløde områder. Gennemsigtig harpiks understøtter lysrørskontrol og klare dæksler. Rød voksharpiks bruges i støbearbejdsgange, hvor der er behov for et mønster. Disse materialer er ikke udskiftelige, og en leverandør bør forklare afvejningen i stedet for blot at angive den laveste pris pr. gram.
Harpiksdele har normalt brug for støttefjernelse, rengøring og efterhærdning. At efterbehandling kan påvirke dimensionsnøjagtighed og overfladekvalitet. Et tyndt træk kan deformeres under hærdning. En gennemsigtig del skal muligvis poleres for at nå den tilsigtede klarhed. En fleksibel del kan rives i stykker, hvis understøtninger fjernes for hurtigt. Disse er normale produktionsdetaljer, men de bør diskuteres, før filen frigives.
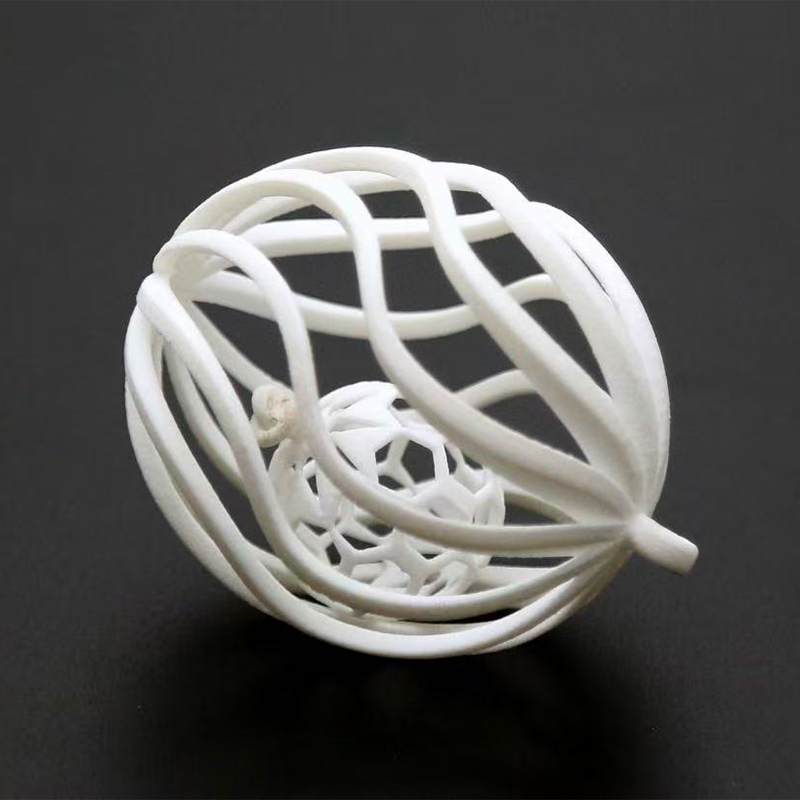
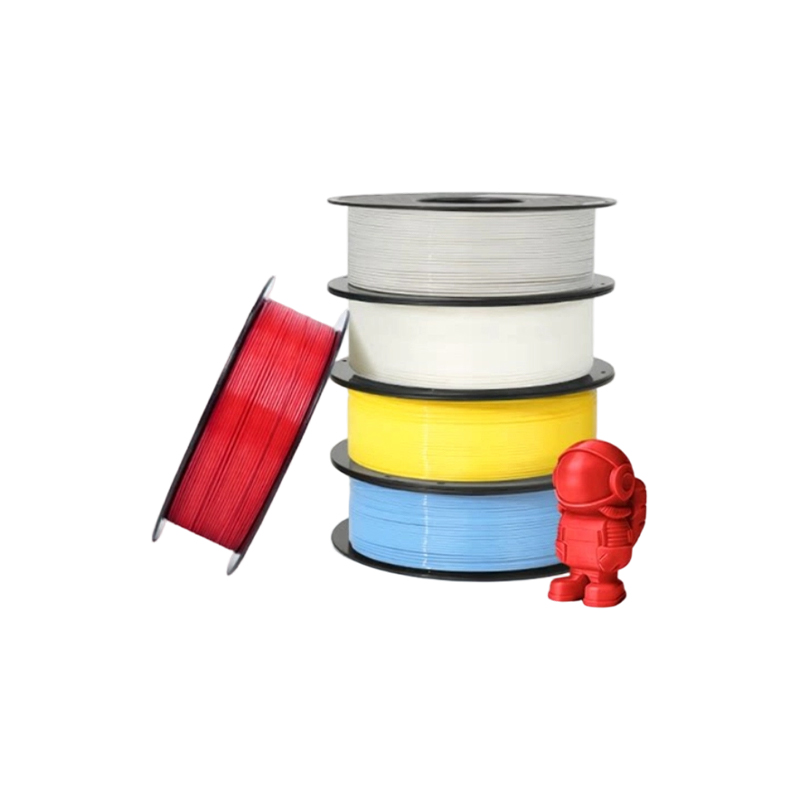
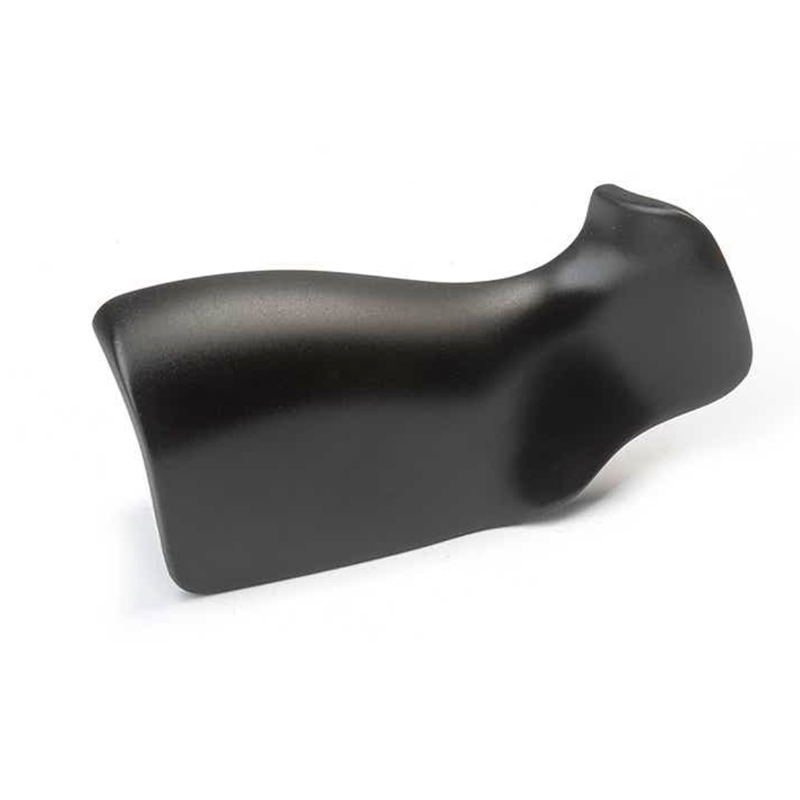
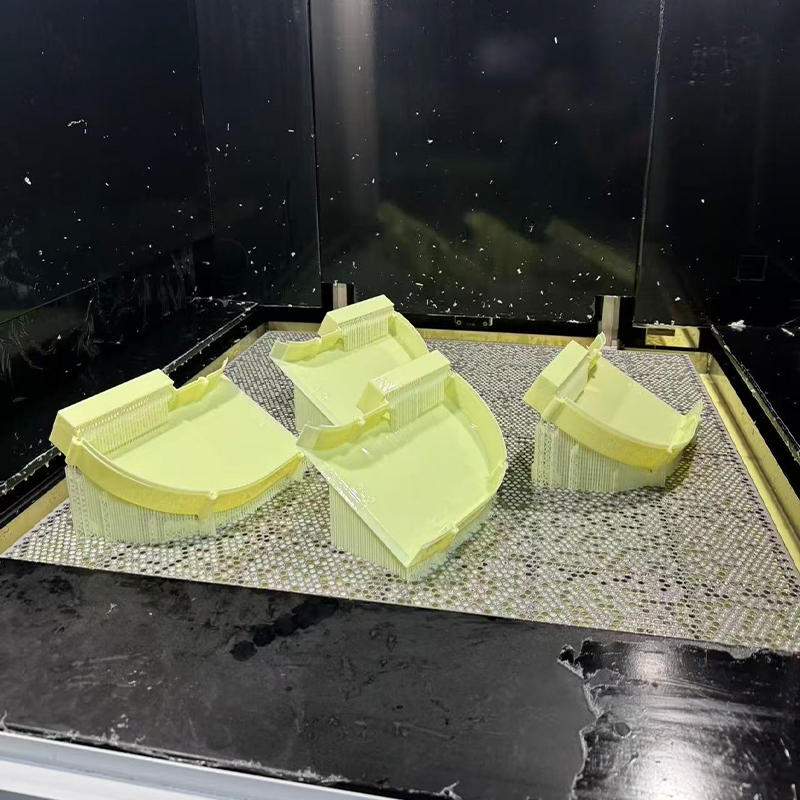 SLA Resin 3D-printning til høj-detalje prototyper Stereolitografiservice producerer glatte, fine detaljerede prototyper i ABS-lignende, gennemsigtige, sorte, råhvide og fleksible harpikser til konceptmodeller og funktionelle huse. Se produkt →
Nylon- og metaltryk til funktionskontrol
SLS nylon er en stærk kandidat til funktionelle beslag, kanaler, dæksler og små enheder, der skal overleve håndtering. Fordi processen bruger usintret pulver som støtte, kan den producere indlejret geometri og levende hængsler uden de støttemærker, der er almindelige i harpiksprocesser. Overfladen er typisk porøs og mat, hvilket er fint til indvendige dele, men kan have behov for efterbehandling til kundevendte prøver. Glasfiberforstærket nylon kan forbedre stivheden, selvom det også ændrer delens overflade og slidadfærd.
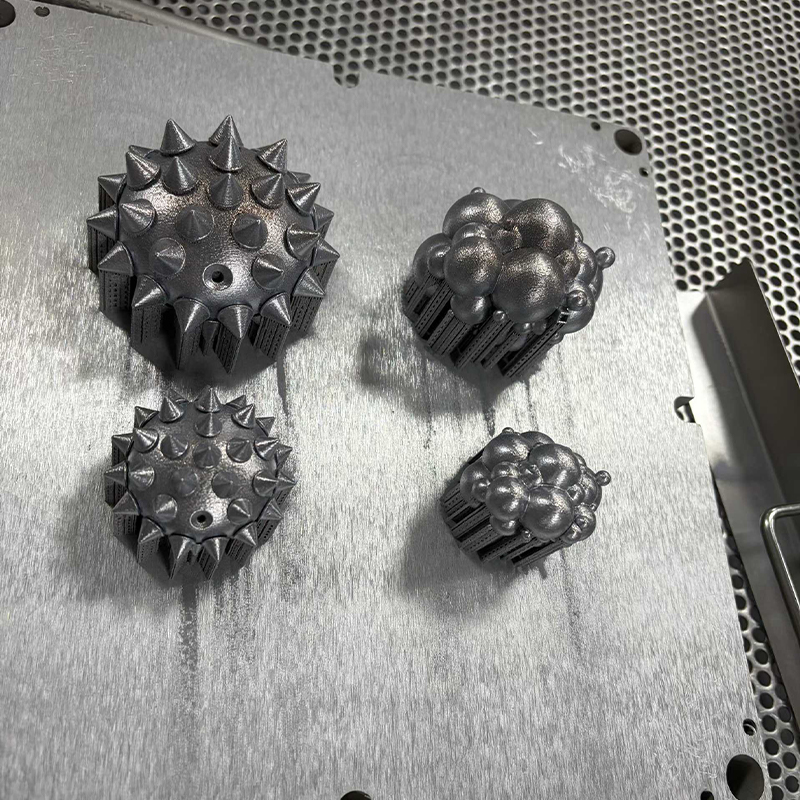
SLM metal print bruges, når prototypen skal være metal, når interne kanaler er vigtige, eller når et konsolideret design kan fjerne flere samlede dele. Aluminium, rustfrit stål, titanium og værktøjsstål giver hver især forskellige egenskaber og behov for efterbehandling. Metaludskrivning er sjældent den billigste rute for en simpel blok, men det kan være den mest direkte rute for en kompleks geometri, som ikke let kan bearbejdes.
FDM-udskrivning bruges ofte til store armaturer, jigs, kontrolmålere og tidlige konceptmodeller, hvor omkostninger og størrelse betyder mere end fine detaljer. Standardmaterialer som PLA, PETG og ABS dækker generelle behov, mens højtemperatur PLA, PAHT CF og PPS CF understøtter mere krævende funktionskontrol. De synlige laglinjer er en del af processen, så FDM passer normalt dårligt til en displayprøve, der skal se støbt ud.
CNC-bearbejdning og præcisionsfræsning i et prototypingsprogram
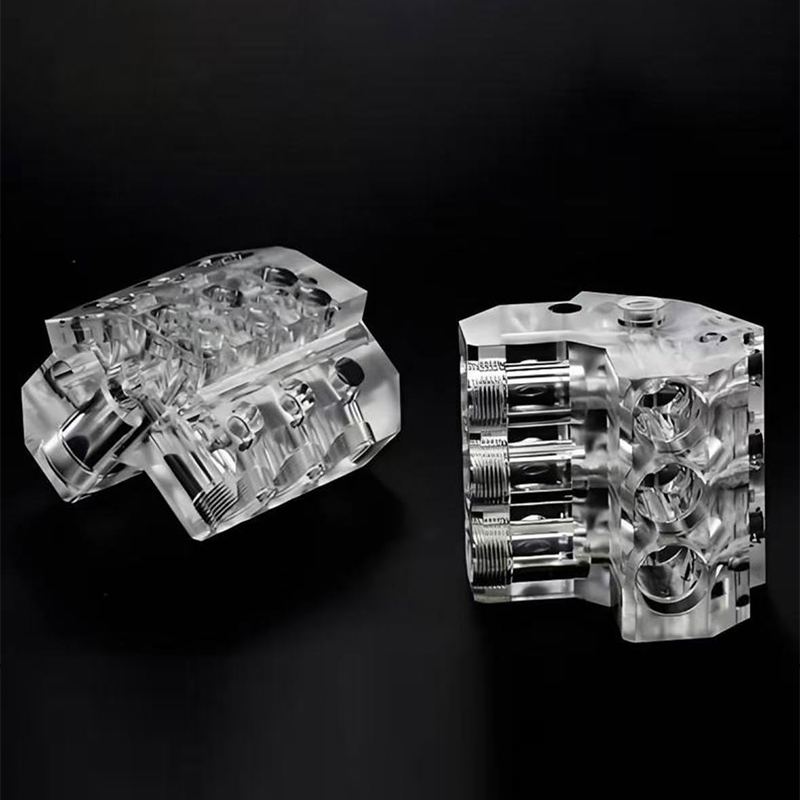
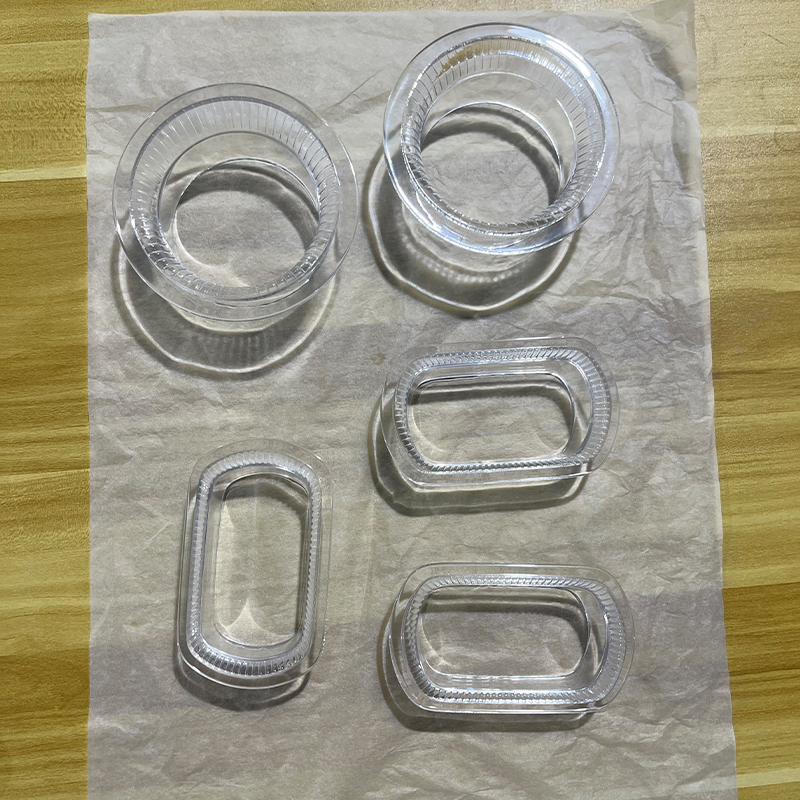
CNC-bearbejdning går ind i prototypesamtalen, når delen har brug for snævrere tolerancer, rigtige ingeniørmaterialer eller en overflade, der opfører sig som det endelige produkt. Et bearbejdet ABS- eller polycarbonathus kan samles med rigtige skruer og indsatser. Et aluminiumsbeslag kan testes på et køretøj eller en robot uden det forbehold, at det kun er en harpiks-mock-up. En bearbejdet akryllysleder kan poleres for at kontrollere klarheden. Det er praktiske fordele, som 3D-print ikke altid kan matche.
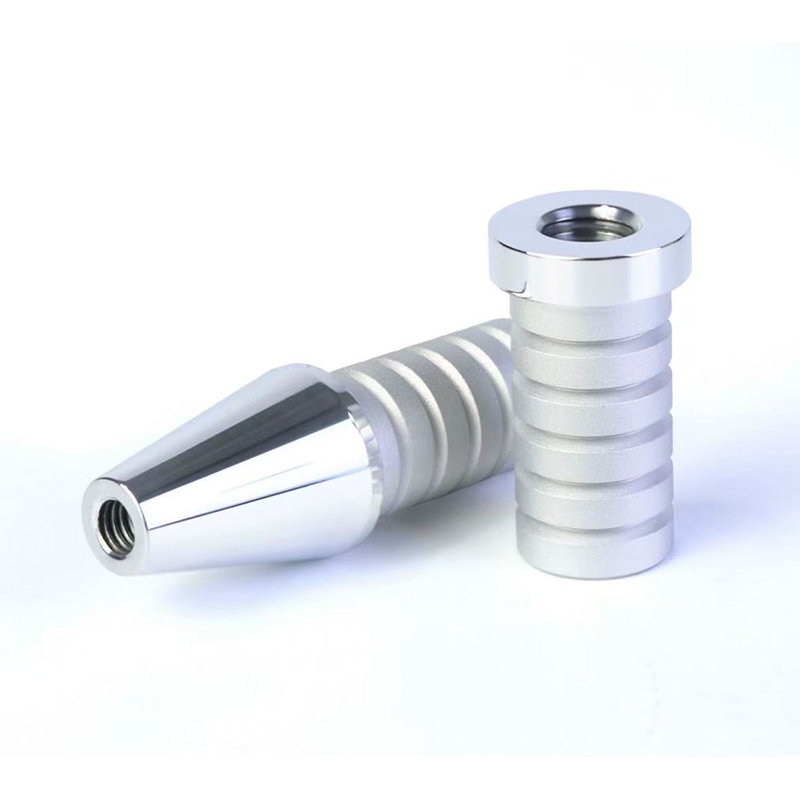
CNC fræsning er normalt det første valg til prismatiske dele, lommer, slidser, monteringsflader og gevindhuller. CNC-drejning er bedre til runde dele såsom aksler, bøsninger, afstandsstykker og adaptere. Præcisions-CNC-fræsning udvider den samme idé til funktioner, der kræver omhyggelig kontrol, såsom lejesæder, tætningsflader og sammenkoblingsgrænseflader. Afvejningen er opsætningstid og værktøjsadgang. Et design med dybe smalle lommer, skarpe indvendige hjørner eller underskæringer kan have brug for elektrisk afladningsbearbejdning eller et redesign. En leverandør, der gennemgår modellen tidligt, kan ofte foreslå en lille ændring, der holder delen bearbejdelig uden at ændre dens funktion.
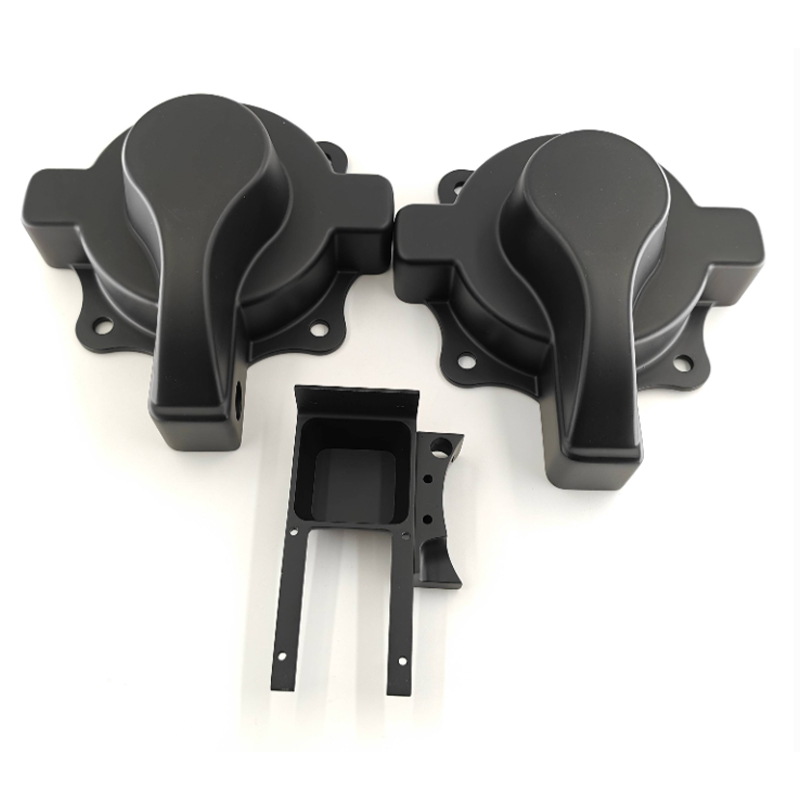
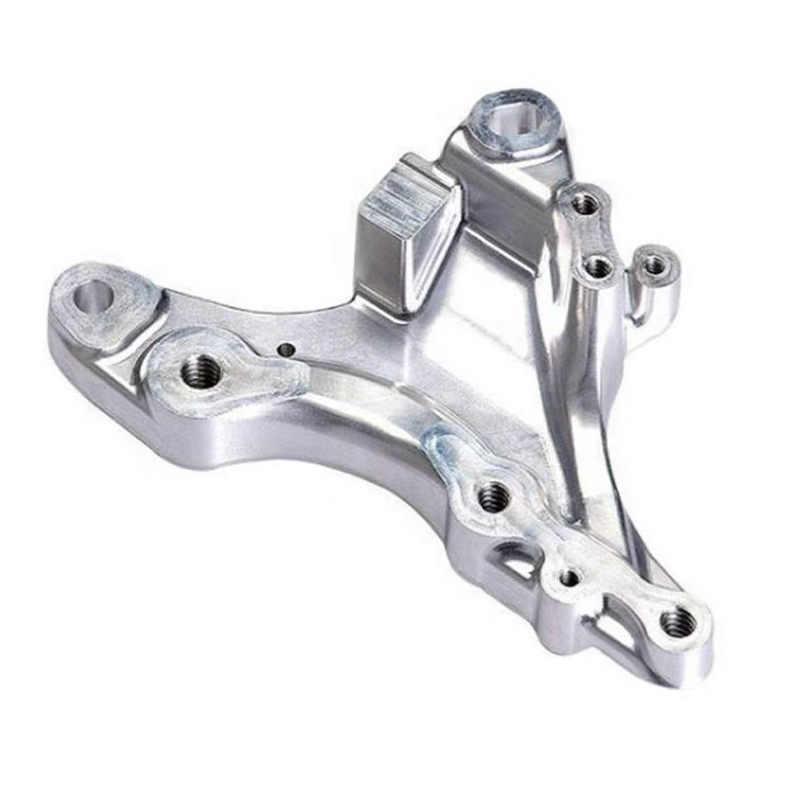
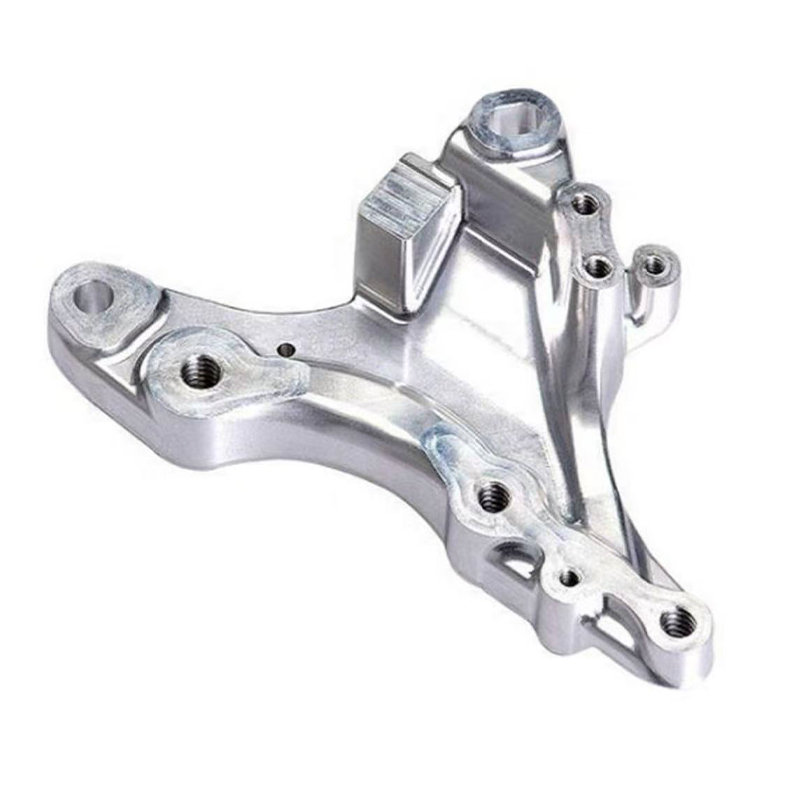
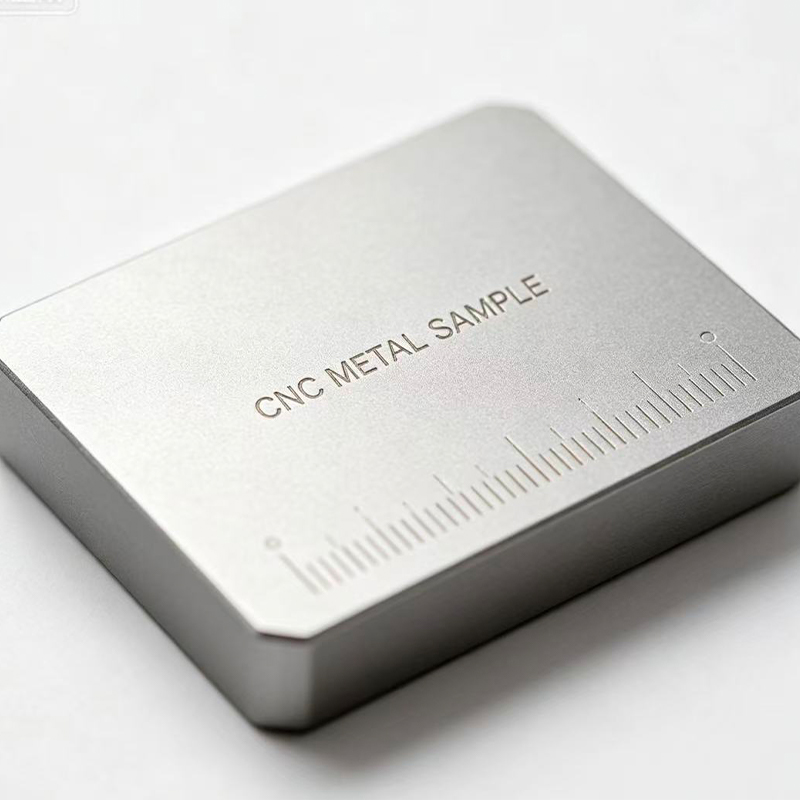
 CNC fræseservice til metal- og plastdele Brugerdefineret 3-akset til 5-akset fræsning dækker aluminium, rustfrit stål, legeret stål og ingeniørplast, med tolerancer på 0,1 mm for funktionelle prototyper og armaturer. Se produkt →
Materialevalg er en vigtig del af CNC-beslutningen. Aluminium er populært til prototyper, fordi det er let, bearbejdeligt og kan anodiseres. Rustfrit stål bruges, når korrosionsbestandighed eller styrke har betydning. Messing og kobber forekommer i elektriske og termiske applikationer. Teknisk plast som POM, PC, ABS og nylon er almindelige for dæksler, armaturer og isolatorer. Hvert materiale har forskellig spånopførsel, spændingsaflastning og krav til overfladefinish, så den samme geometri kan have brug for forskellige parametre eller endda en anden designtilgang.
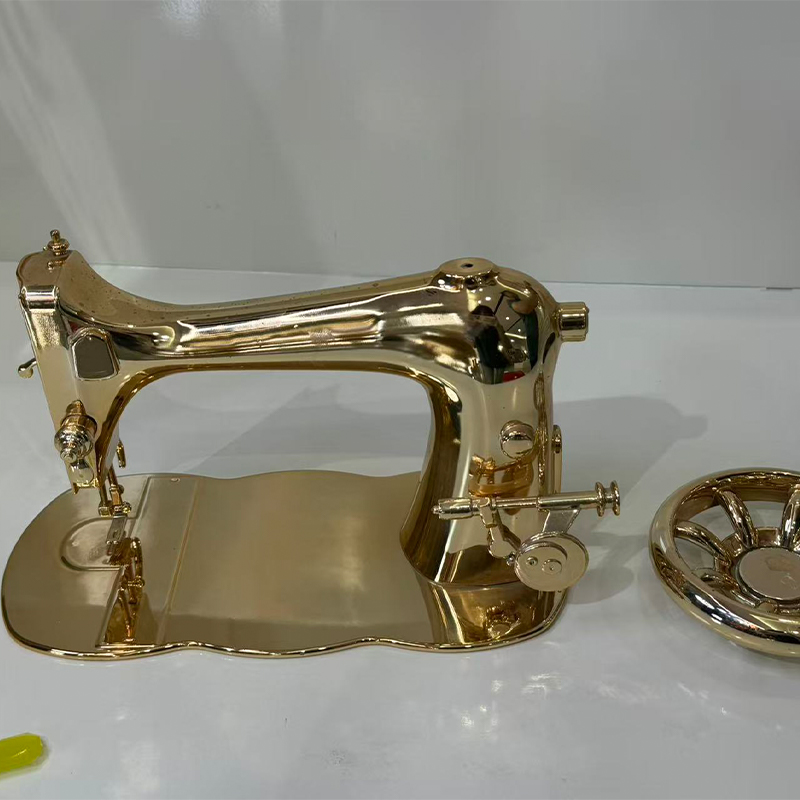
CNC-prototyper har også en tendens til at ligne produktionsdele. Værktøjsmærker kan fjernes ved slibning, polering eller perleblæsning. Anodisering, maling, lasergravering og galvanisering kan påføres efter bearbejdning. Det gør CNC til et stærkt valg for kundevendte prøver, især når det endelige produkt også skal bearbejdes, eller når prøven skal overleve gentagen håndtering. Prisen er normalt højere pr. del end et simpelt 3D-print, men værdien kommer fra den tillid, delen giver.
Vakuumstøbning og silikoneforme til lavvolumen-prototyper
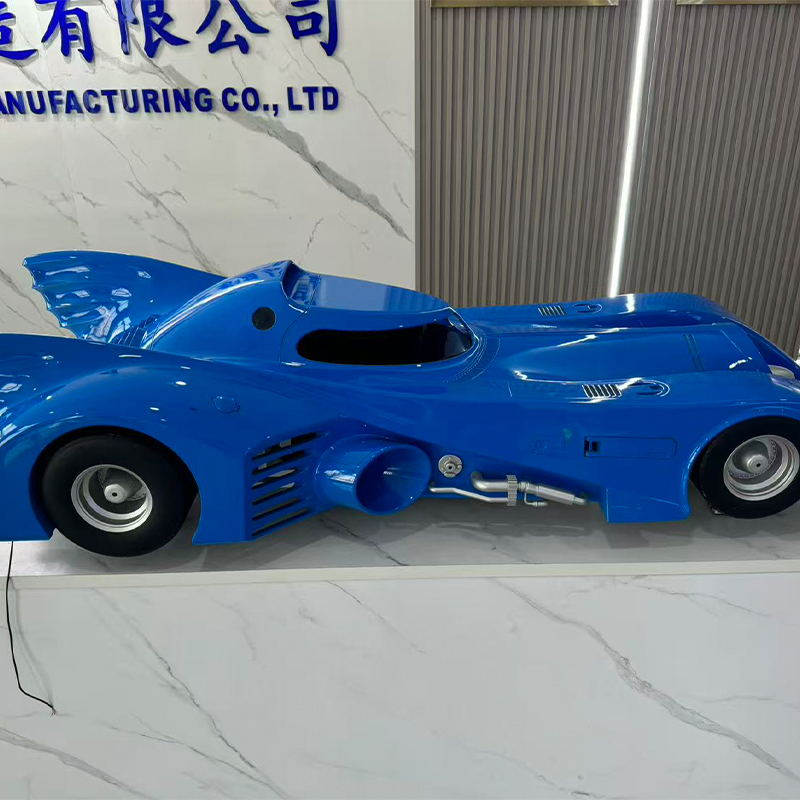
Vakuumstøbning udfylder hullet mellem en engangsprototype og et produktionsværktøj. Et mastermønster fremstilles ved 3D-print eller CNC-bearbejdning, en silikoneform støbes rundt om det, og polyurethanharpiks hældes under vakuum for at fremstille dubletter. Denne arbejdsgang er nyttig, når teamet har brug for ti, halvtreds eller hundrede dele til markedstest, feltforsøg, salgsprøver eller præproduktionsvalidering. Prisen pr. del falder ofte sammenlignet med direkte 3D-print, og overfladen kan justeres, så den matcher et støbt udseende.
Silikoneforme kan gengive fine detaljer og fange teksturer, logoer og stramme funktioner. Materialemuligheder omfatter ABS-lignende, PP-lignende, gummilignende og andre polyurethansystemer. Denne serie giver et team mulighed for at teste et blødt greb, et hus med snappasning eller et malet dæksel uden at forpligte sig til sprøjtestøbning. Farvetilpasning er mulig, men det er ikke det samme som produktionsfarvekontrol. En leverandør bør diskutere pigment, overfladetekstur og glansniveau, før der produceres et komplet sæt.
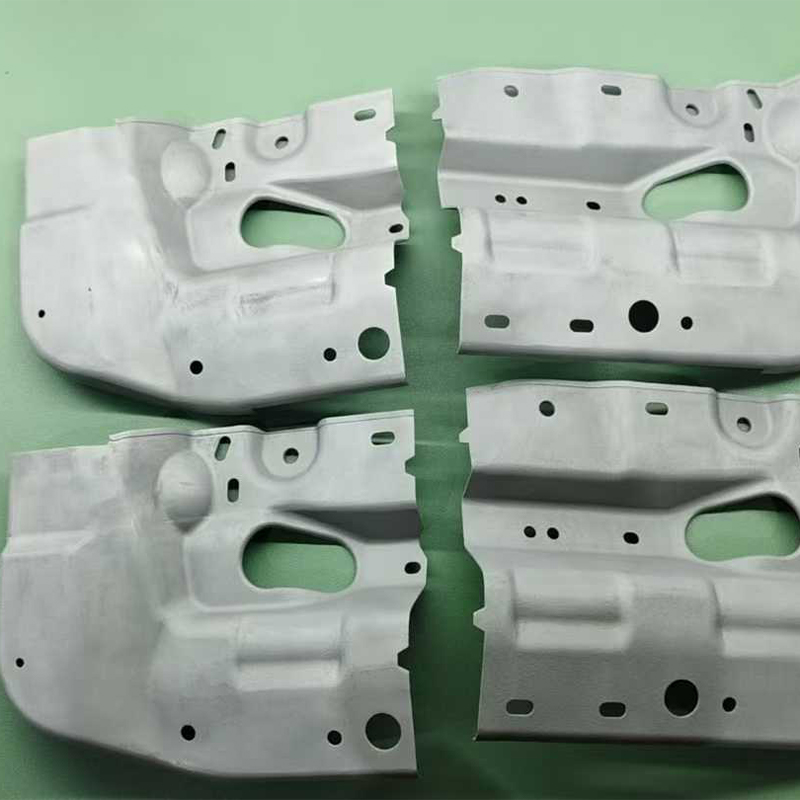
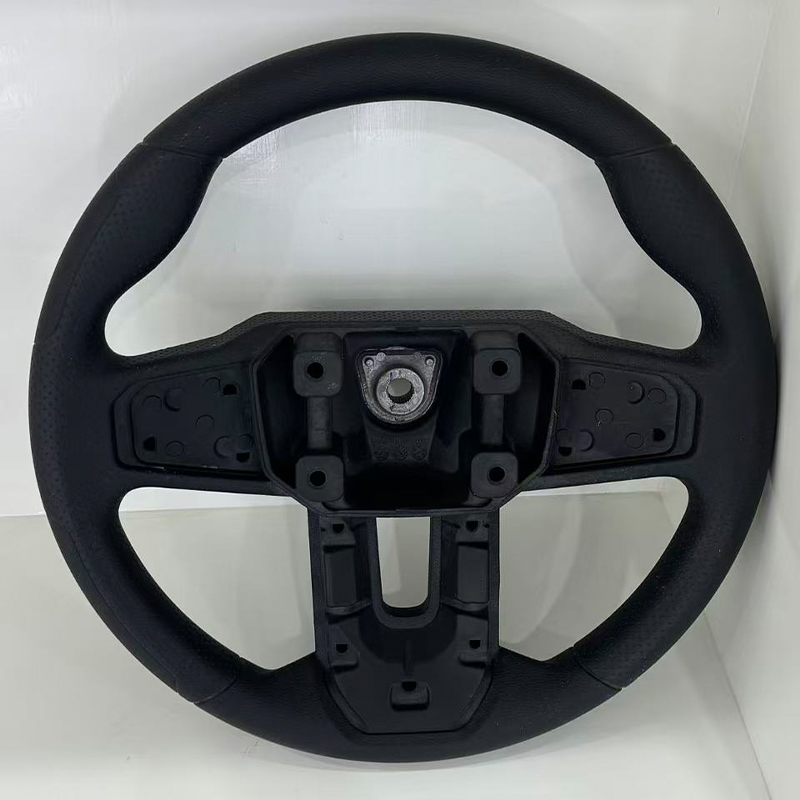
 Vakuumstøbning til lavvolumen polyurethan prototyper Silikoneformstøbning producerer 15-25 dele pr. form i ABS-lignende, PP-lignende og gummilignende harpikser til pasformstjek, kabinetter og broproduktion. Se produkt →
Vakuumstøbning har grænser, der bør planlægges tidligt. En silikoneform har en begrænset levetid, og mastermønsteret skal være nøjagtigt, fordi hver kopi arver sin geometri. Krympning varierer efter harpiks, så kritiske dimensioner kan have behov for kompensation. Meget små huller, tynde vægge og skarpe kanter kan slide formen hurtigere. Processen er også mindre egnet til højtemperaturapplikationer eller dele, der kræver metallignende styrke. Til det rigtige projekt er det dog en effektiv bro, der producerer en ensartet batch uden værktøjsstål.
Det er her en one-stop-producent kan reducere friktionen. Hvis mastermønsteret er printet internt, silikoneformen laves in-house, og efterbehandlingen færdiggøres in-house, overdragelserne er kortere, og ansvaret er tydeligere. Kunden behøver ikke at koordinere tre leverandører eller forklare det samme krav tre gange. Det betyder noget, når tidsplanen er stram, og udseendestandarden er specifik.
Overfladebehandling: Forskellen mellem en prototype og en produktprøve
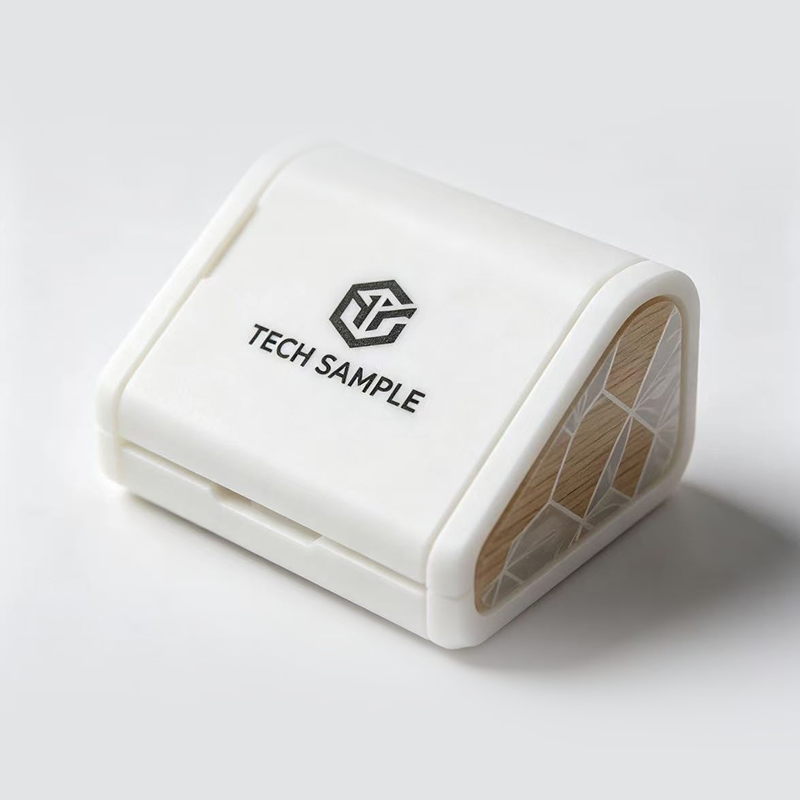
En prototype kan være dimensionsrigtig og stadig fejle en kundeanmeldelse, fordi overfladen ser forkert ud. Surface finishing closes that gap. Maling og belægning kan matche et mat eller blankt udseende. Anodisering giver aluminium en holdbar, produktionslignende finish. Galvanisering tilføjer et metallisk look eller en ledende overflade. Lasergravering skaber branding, serienumre eller markeringer. Decals og silketryk gengiver etiketter og grafik. Bløde og hårde belægninger ændrer følelsen og ridsefastheden. Gennemsigtige dele kan poleres eller coates for at opnå et semi-transparent eller helt gennemsigtigt udseende.
Efterbehandling skal defineres før tilbuddet, ikke efter delene ankommer. En "paint to match"-anmodning er ikke en specifikation. Leverandøren har brug for en farvereference, et glansniveau, en teksturprøve og en definition af, hvilke overflader der er synlige. Hvis delen vil blive håndteret, bør finishen overleve håndtering. Hvis det vil blive renset med opløsningsmidler, bør belægningen modstå dem. Hvis det er en udstillingsprøve, kan den kosmetiske standard være strengere end for et internt armatur. Disse detaljer påvirker procesvalg, leveringstid og afvisningsfrekvens.
Efterbehandling interagerer også med prototypingsprocessen. En harpiksdel skal muligvis slibes før maling, fordi laglinjer kan telegrafere gennem en tynd belægning. En bearbejdet del kan have brug for perleblæsning for at skabe en ensartet tekstur før anodisering. En vakuumstøbt del kan have behov for at fjerne skimmelsvamp før maling. En leverandør, der kontrollerer både delen og finishen, kan justere upstream-processen i stedet for at forsøge at rette defekter til sidst.
Udvælgelseskriterier for en pålidelig hurtig prototypingleverandør
De fleste købere shortlister prototypeleverandører på pris og leveringstid, og opdager så senere, at kommunikation og teknisk support betyder lige så meget. En nyttig evaluering bør se på, hvordan leverandøren håndterer spørgsmål, ikke kun hvor hurtigt den kan citere. Nedenstående diagram afspejler de kriterier, der ofte adskiller et gnidningsløst projekt fra en kostbar løkke af genoptryk og forklaringer.
These percentages are not a market statistic; de er en praktisk rangordning baseret på almindelige køberbekymringer i skræddersyede prototypeprojekter. Brug dem som en diskussionstjekliste frem for et scorekort.
Den første bjælke er vigtig, fordi tidlig feedback forhindrer sent omarbejde. Hvis en leverandør opdager en tynd væg, en dyb lomme eller et tolerancestabelproblem før bearbejdning, kan kunden ændre designet, mens skift stadig er billigt. Den anden bjælke er vigtig, fordi en butik med en enkelt proces kan tvinge hvert spørgsmål til ét svar. En producent med harpiks, nylon, metal, CNC, vakuumstøbning og efterbehandling kan anbefale en anden rute, når den første ikke er egnet.
Tolerancekontrol og inspektion fortjener mere end et afkrydsningsfelt. Spørg, hvordan kritiske dimensioner måles, hvilket referencedatum der bruges, og om inspektionsrapporten vil indeholde de funktioner, der er vigtige for montering. Ledetidspålidelighed er også et teknisk problem, ikke kun et planlægningsproblem. En realistisk leverandør vil markere en finish, der tilføjer to dage eller en form, der har brug for en ekstra hærdecyklus. Confidentiality is equally practical. Leverandøren skal vide, hvem der kan se filerne, hvordan data opbevares, og hvad der sker, når et projekt afsluttes.
Kvaliteten af overfladebehandlingen afgør ofte, om en prøve accepteres. En del, der passer perfekt, men har ujævn maling eller synlige støttemærker, vil stadig mislykkes i en kundeanmeldelse. Den bedste leverandør vil diskutere kosmetisk accept inden produktion og vise en prøve eller en klar standard, når finishen er kritisk.
Tolerancer, materialer og de reelle omkostninger ved omarbejdning
Tolerance er en af de mest misforståede dele af hurtig prototyping. En tegning kan sige "±0,1 mm" på hver dimension, men ikke enhver proces kan holde det overalt. Harpiksudskrivning kan holde stramme detaljer i plan, mens de vrider sig hen over en stor flad flade. SLS nylon kan være stærk og nøjagtig nok til et beslag, men har en mere ru overflade, der påvirker en tætningsflade. CNC-bearbejdning kan holde snævre tolerancer på tilgængelige funktioner, men en dyb lomme eller en tynd væg kan bevæge sig under bearbejdning. Vakuumstøbning arver mastermønsteret og tilføjer krympning, så kritiske dimensioner skal kompenseres.
Den praktiske tilgang er at identificere funktionskritiske dimensioner og lade leverandøren fokusere på dem. Et monteringshulmønster, et lejesæde, en tætningsrille eller en forbindelsesåbning betyder normalt mere end den samlede længde af et kosmetisk dæksel. Hvis hver dimension er markeret som kritisk, skal leverandøren vælge en langsommere, dyrere rute eller acceptere risiko. En kort tolerancegennemgang kan ofte reducere omkostningerne uden at reducere kvaliteten.
Materiel adfærd ændrer også betydningen af en prototype. En harpiksdel kan være stiv i en simpel bøjningstest og skør i en faldtest. En nylondel kan overleve stød, men krybe under konstant belastning. En bearbejdet aluminiumsdel kan være stærk, men tungere end produktionsplastdelen. En vakuumstøbt polyurethandel kan ligne ABS, men har forskellig varmebestandighed. These differences are not defects; they are reasons to test the right property. Leverandøren bør spørge, hvad delen skal overleve, ikke kun hvordan den skal se ud.
Almindelige kilder til efterbearbejdning
- Tynde vægge eller ribber, der knækker under fjernelse eller håndtering af støtte.
- Manglende træk på vakuumstøbte eller støbte dele, hvilket forårsager klæbning eller rivning.
- Skarpe indvendige hjørner i CNC-dele, som ikke kan nås af fræseren.
- Urealistiske farve- eller glansmål uden en fysisk reference.
- Gevind eller indsats specificeret uden tilstrækkelig godstykkelse.
- Store flade overflader, der deformeres efter tryk, hærdning eller bearbejdning.
- Samlinger er angivet som separate dele uden at kontrollere sammenkoblingstolerancer.
Omarbejde er dyrt ikke kun på grund af den anden del. Det bruger også ingeniørtid, forsinker en gennemgang og kan skubbe en lanceringsdato. En prototype, der koster lidt mere, men kommer med det rigtige materiale og finish, kan være billigere end tre billige forsøg, der aldrig besvarer spørgsmålet. Det er den kommercielle sag for tidlig DFM-gennemgang og en leverandør, der er villig til at sige "denne funktion vil ikke fungere som tegnet."
Fra prototype til lavvolumenproduktion: Når én proces ikke er nok
Mange projekter går ikke fra en enkelt prototype til en enkelt produktionsproces. They move through a chain. Et design udskrives for at kontrollere form, derefter bearbejdes for at kontrollere en kritisk grænseflade, derefter vakuumstøbes for at producere en lille batch til felttest, og derefter færdiggøres for at matche kundeprøven. Each step answers a different question. Overdragelserne mellem trin er, hvor tid går tabt, hvis leverandørerne afbrydes.
En one-stop produktionsplatform kan forenkle denne kæde. Det samme team kan gennemgå CAD-filen, anbefale en proces, producere mastermønsteret, lave silikoneformen, støbe batchen og påføre finishen. Det garanterer ikke et perfekt resultat, men det reducerer antallet af gange, et krav bliver oversat, og antallet af parter, der kan fejlfortolke en tolerance. Det gør det også nemmere at sammenligne prototypen med produktionshensigten, fordi den samme leverandør ser begge dele.
Til lavvolumenproduktion anvendes ofte vakuumstøbning og CNC-bearbejdning sammen. CNC kan producere skær, stifter og præcise sammenkoblingsfunktioner. Vakuumstøbning kan producere det omgivende hus i en produktionslignende harpiks. Surface finishing can unify the appearance. Hvis den sidste del bliver sprøjtestøbt, kan prototypen stadig teste montering, ergonomi, emballage og kunderespons. Målet er ikke at foregive, at en prototype er en produktionsdel; det er for at reducere de ubekendte, der er tilbage, når produktionen begynder.
Questions to Ask Before You Send a CAD File
En god RFQ er ikke en vedhæftet fil med ordet "citat" i emnelinjen. Det giver leverandøren tilstrækkelig kontekst til at vælge en proces og markere risici. Følgende liste er en praktisk tjekliste til et hurtigt prototyping-projekt, uanset om delen skal printes, bearbejdes, støbes eller færdigbehandles.
- Hvad er formålet med prototypen: pasformstjek, funktionstest, udseendeprøve, monteringsprøve eller kundedemo?
- Hvilke dimensioner er kritiske for funktion, og hvilke er kosmetiske eller ikke-kritiske?
- Hvilken materialeegenskab betyder mest: stivhed, slagfasthed, varmebestandighed, gennemsigtighed, fleksibilitet eller overfladefinish?
- Hvad er den forventede mængde nu, og hvilken mængde kan der være behov for efter gennemgangen?
- Hvilken overfladefinish er påkrævet, og er der en fysisk farve- eller teksturreference?
- Vil delen blive samlet med skruer, indsatser, klæbemidler, snappasninger eller tætninger?
- Hvad er den påkrævede leveringsdato, og hvad er konsekvensen af en forsinkelse?
- Hvilket filformat er tilgængeligt: STEP, IGES, STL eller en indbygget CAD-fil?
- Er der krav om fortrolighed, og hvem må se dataene?
- Hvad er acceptmetoden for den første artikel?
Svarene behøver ikke at være perfekte. De skal være tydelige nok til, at leverandøren kan stille bedre spørgsmål. En hurtig prototyping-producent, der modtager denne kontekst, kan ofte foreslå en billigere proces, et mere passende materiale eller en designændring, der forbedrer chancen for en vellykket første artikel. Den samtale er en del af tjenesten, ikke en ekstra.
Industriscenarier: Automotive, Consumer Electronics, Drones og Robotics
Forskellige industrier stiller forskellige spørgsmål til en prototype. I bilarbejde kan en prototype bruges til at kontrollere et monteringsbeslag, en trimpasning, et konnektorhus eller en armatur til samlebåndet. Delen skal muligvis modstå vibrationer, varme eller kemikalier. En visuel harpiksmodel kan bekræfte emballagen, men en bearbejdet eller metaldel kan være nødvendig for et rigtigt belastningstilfælde. Leverandøren bør vide, om delen er under hætten, indvendig eller udvendig, fordi det ændrer materiale- og finishdiskussionen.
Forbrugerelektronikprojekter går ofte hurtigt fra udseende til montering. Et hus kan have brug for en glat malet overflade, en præcis knapåbning og en snappasning, der overlever gentagen brug. Harpiksudskrivning kan give en model med et hurtigt udseende. CNC-bearbejdning kan producere et hus med rigtige gevind og skær. Vakuumstøbning kan producere en lille batch til fokusgrupper eller salgsprøver. Overfladebehandling kan matche den tilsigtede farve og glans. Nøglen er at teste følelsen og monteringen tidligt, ikke kun formen.
Drone- og eVTOL-projekter fokuserer ofte på vægt, stivhed og integration. En prototypearm, montering eller kabinet skal muligvis være let og stærkt, mens det passer rundt om elektronik. SLS nylon, bearbejdet aluminium og kulfiberforstærkede FDM-materialer kan alle spille en rolle, men valget afhænger af belastningen og miljøet. En prototype, der er for tung eller for fleksibel, kan vildlede holdet om det endelige design.
Robotprojekter har ofte brug for brugerdefinerede gribere, dæksler, beslag og sensorbeslag. Prototypen kan håndteres groft, samles og skilles ad mange gange eller bruges i en demonstration. Det gør overfladens holdbarhed og fastgørelsesdesign vigtigt. En bearbejdet eller vakuumstøbt del med korrekte indsatser kan være mere nyttig end en skrøbelig trykt model, selvom den trykte model er hurtigere at producere.
Fortrolighed og global levering
Prototyping involverer ofte uudgivne designs, kundelister og lanceringstidspunkt. Fortrolighed er derfor et produktionskrav, ikke en juridisk eftertanke. En leverandør skal kunne forklare, hvem der ser filerne, hvordan adgangen er begrænset, og hvordan fysiske prøver opbevares. En simpel NDA er nyttig, men den er ikke en erstatning for interne håndteringsregler. Kunden bør også spørge, om leverandøren anvender underleverandører, og i givet fald hvordan disse parter er dækket.
Global levering tilføjer endnu et lag. En prototype skal muligvis ankomme før en anmeldelse, en messe eller et kundebesøg. Leverandøren bør være i stand til at diskutere emballage, tolddokumentation og forsendelsesmetode uden at behandle dem som ikke-relateret til fremstillingsplanen. En del, der er færdig til tiden, men holdt i transit, har misset gennemgangen. God kommunikation omfatter sporing, billeder før forsendelse og et klart kontaktpunkt, når noget ændrer sig.
For oversøiske OEM-kunder kan tidszoneforskelle være nyttige eller skadelige. En leverandør, der svarer med klare skriftlige resuméer og billeder, reducerer behovet for gentagne opkald. En leverandør, der er afhængig af korte beskeder uden dimensioner eller slutsedler, skaber uklarhed. Den bedste arbejdsstil er normalt en kort skriftlig sammenfatning efter hver beslutning: materiale, proces, finish, mængde, inspektion og afsendelsesdato.
Udforsk relaterede produktionsressourcer
Hvis du ønsker mere kontekst om, hvordan 3D-print, CNC-bearbejdning og vakuumstøbning passer sammen i et Kina-baseret fremstillingsprogram, er følgende ressourcer nyttige udgangspunkter.
Kina 3D-udskrivningstjenester og producentvejledning til CNC-bearbejdning Zhejiang Jiaheng Intelligent Equipment ManufacturingOfte stillede spørgsmål om Rapid Prototyping Services
Hvad er hurtige prototypetjenester?
Hurtige prototypetjenester producerer fysiske dele fra CAD-data ved hjælp af processer som 3D-print, CNC-bearbejdning, vakuumstøbning og overfladebehandling. De bruges til at teste form, pasform, funktion, udseende og montering, før et design frigives til produktion. De bedste tjenester giver også DFM-feedback og hjælper med at vælge den proces, der matcher testen.
Skal jeg vælge 3D-print eller CNC-bearbejdning til min prototype?
Vælg 3D-print, når hastighed, kompleks geometri eller lave opsætningsomkostninger betyder mest. Vælg CNC-bearbejdning, når du har brug for snævre tolerancer, rigtige ingeniørmaterialer, gevind, skær eller en produktionslignende overflade. Mange projekter bruger begge dele: en trykt model til tidlig formkontrol og en bearbejdet del til funktionel validering.
Hvilken tolerance kan en hurtig prototyping-leverandør have?
Det afhænger af proces, materiale, geometri og funktion. Harpiksudskrivning, SLS-nylon, CNC-bearbejdning og vakuumstøbning har hver især forskellige kapacitetsvinduer. I stedet for at bede om et enkelt nummer, identificer de kritiske dimensioner og spørg leverandøren, hvordan de vil blive kontrolleret og inspiceret. En realistisk tolerancediskussion er mere nyttig end en generel påstand.
Kan vakuumstøbning erstatte sprøjtestøbning for et lille parti?
Vakuumstøbning kan producere et lille parti af dele, der ser ud og føles tæt på støbt produktion, især til præ-lanceringsprøver, markedstests og brovolumener. Det er ikke en permanent erstatning for sprøjtestøbning. Formlevetid, materialeegenskaber og langsigtet konsistens er forskellige. Det rigtige valg afhænger af mængde, materiale og programmets levetid.
Hvilket filformat skal jeg sende for et tilbud?
STEP eller IGES foretrækkes normalt til bearbejdede og støbte dele, fordi det bevarer solid geometri. STL er almindeligt for 3D-print, men kan miste fine funktioner, hvis nettet er groft. En indbygget CAD-fil kan være nyttig til DFM-gennemgang, når fortroligheden tillader det. Inkluder altid enheder, kritiske dimensioner og en note om delens formål.
Hvordan beskytter jeg mit design under prototyping?
Brug en NDA, del kun de filer, der er nødvendige for tilbuddet, og spørg, hvem der inden for leverandøren vil have adgang. En producent med klar datahåndtering og en need-to-know-proces er normalt lettere at arbejde med end en, der ikke kan forklare sine interne kontroller. Fysiske prøver bør også håndteres med samme omhu som digitale filer.
Kan en prototypeleverandør håndtere lavvolumenproduktion efter prototypen?
Mange kan, men den nøjagtige vej afhænger af processen. Vakuumstøbning, CNC-bearbejdning og efterbehandling af små partier kan bygge bro fra prototype til pilotproduktion. Hvis den sidste del bliver sprøjtestøbt, kan prototypen stadig validere montering, ergonomi og kunderespons, mens produktionsværktøjet planlægges.
Hvad påvirker leveringstiden for hurtige prototyping-tjenester?
Gennemløbstiden er påvirket af proces, materialetilgængelighed, delstørrelse, finish, mængde og inspektionskrav. Et simpelt harpikstryk kan bevæge sig hurtigt, mens en bearbejdet del med anodisering eller en vakuumstøbt batch med farvetilpasning har brug for flere trin. En leverandør, der giver en realistisk tidsplan med afhængigheder, er mere nyttig end en, der lover den kortest mulige dato.
Hurtige prototypetjenester fungerer bedst, når de behandles som en sekvens af læringstrin i stedet for et enkelt køb. Den første del skal besvare et spørgsmål, den anden skal reducere en risiko, og den tredje skal bekræfte, at designet er klar til næste fase. En leverandør, der kan bevæge sig mellem harpikstryk, nylon- og metaltryk, CNC-bearbejdning, vakuumstøbning og overfladebehandling, giver projektet flere måder at besvare disse spørgsmål uden at genstarte samtalen.
Den praktiske takeaway er enkel: definer beslutningen, navngiv de kritiske dimensioner, vælg den proces, der kan teste dem, og bed om DFM-feedback, før maskinen starter. Den tilgang vil ikke gøre enhver prototype perfekt, men den vil gøre resultatet mere brugbart, lettere at forklare og mindre sandsynligt, at det bliver gentaget. For et hold under tidsplanpres er det den reelle værdi af en pålidelig producent af hurtige prototyper.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
