- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

Industriel 3D-printservicevejledning: Typer, anvendelser, sammenligning
Hvad kommercielle 3D-printtjenester dækker i dag
En pålidelig kommerciel 3D-printtjeneste skal være i stand til at flytte et design fra digital fil til fysisk del ved hjælp af den proces, materiale og efterbehandlingsmetode, der passer til delens reelle funktion, ikke kun hvilken maskine der tilfældigvis er tilgængelig. Det betyder at tilbyde flere polymer- og metalprocesser, teknisk support til design-til-produktion-feedback og en klar vej fra prototype til små-batch eller større produktionsserier. Købere søger efter 3D-printtjenester forsøger normalt at løse et af tre problemer: de har brug for en funktionel prototype hurtigt, de har brug for en lav-volumen produktion uden værktøjsinvestering, eller de har brug for en stor, dimensionelt nøjagtig del, som standard desktopprintere ikke kan producere.
Denne sondring er vigtig, fordi begrebet "3D-print" nu dækker en bred spredning af teknologier, maskinstørrelser og materialefamilier. An Industriel 3D-printservice udbydere, der arbejder med harpikser, nylonpulvere eller metallegeringer af teknisk kvalitet, fungerer meget anderledes end et trykkeri i hobbyskala, både med hensyn til udstyrsinvestering og kvalitetskontrol, der anvendes på hver bygning. Virksomheder, der vurderer en storstilet 3d-udskrivningstjeneste for kabinetter, jigs, armaturer eller arkitektoniske modeller skal forstå byggevolumengrænser, lagopløsnings-afvejninger og efterbehandlingskrav, før de forpligter sig til en leverandør.
Afsnittene nedenfor gennemgår de almindelige procestyper, hvordan udstyret bag en industriel 3d print service faktisk fungerer, hvor hver teknologi passer bedst, hvordan de vigtigste muligheder sammenlignes side om side, hvordan man holder printsystemer kørende pålideligt, og de spørgsmål købere oftest stiller, før de vælger en 3d model print service partner.
Nøglemuligheder: den rigtige 3D-printtjeneste er defineret af procesmaterialetilpasning og efterbehandlingsevne, ikke af printstørrelse alene.
Almindelige typer af 3D-printtjenester og deres egenskaber
De fleste udbydere af 3D-printtjenester organisere deres tilbud omkring en håndfuld etablerede procesfamilier. Hver familie bruger en anden mekanisme til at bygge en del lag for lag, hvilket direkte påvirker overfladefinish, mekanisk styrke, dimensionsnøjagtighed og størrelsen af en del, der realistisk kan fremstilles i ét stykke.
| Process Familie | Typiske materialer | Bedst egnet til |
|---|---|---|
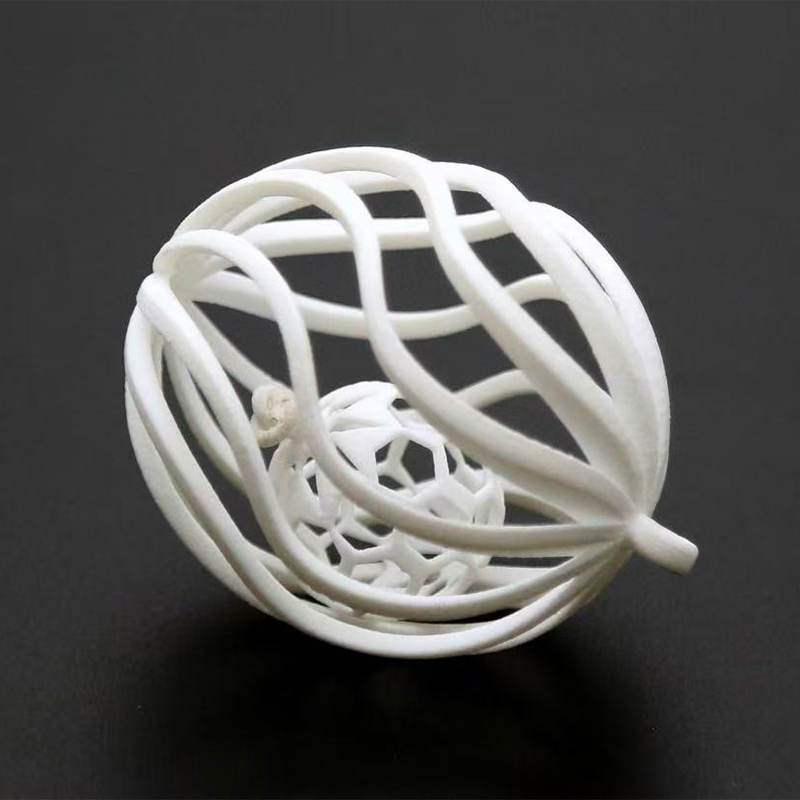
| Stereolitografi (SLA/DLP) | Fotopolymerharpikser | Højdetalje prototyper, mastermønstre til støbning |
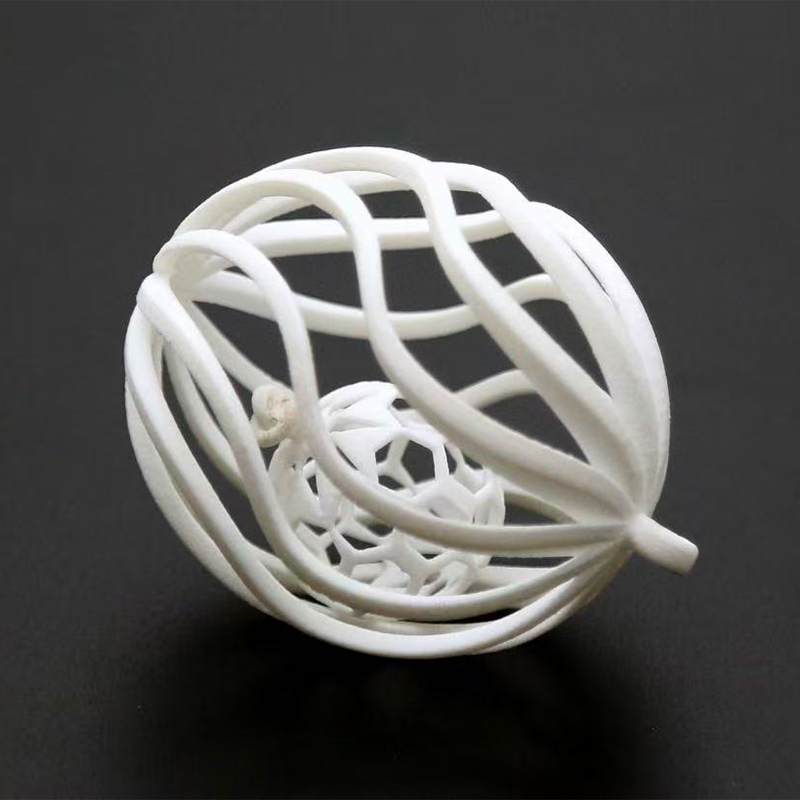
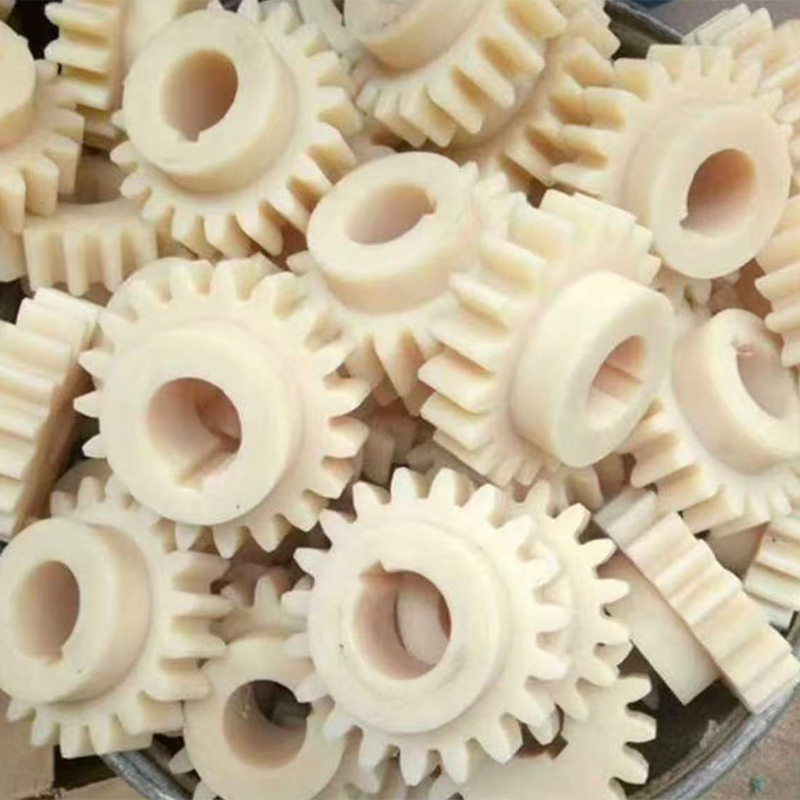
| Selektiv lasersintring (SLS) | Nylonpulver (PA11, PA12) | Funktionelle dele, snappasninger, small-batch produktion |
| Fused Deposition Modeling (FDM/FFF) | Termoplast (ABS, PLA, PETG, PC) | Storformatdele, jigs, armaturer, billige prototyper |
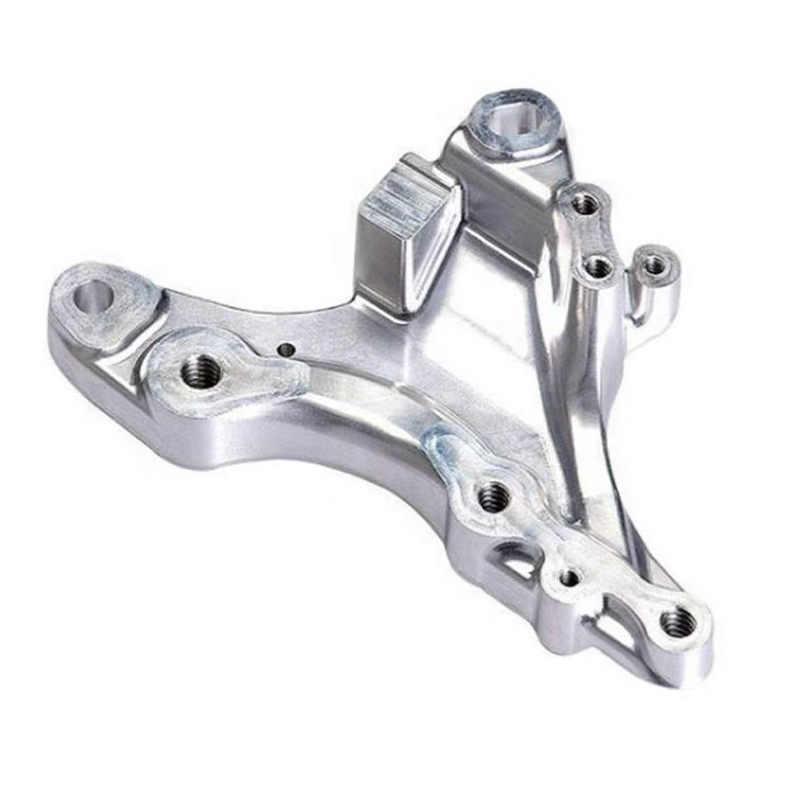
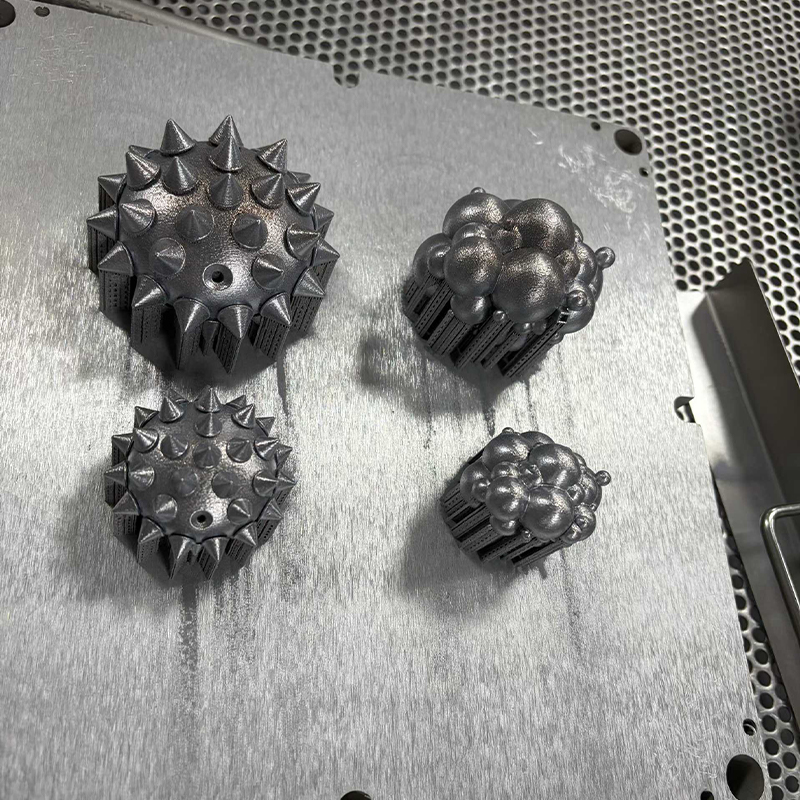
| Metal pulver seng Fusion | Rustfrit stål, aluminium, titanlegeringer | Bærende komponenter, værktøjsindsatser, kompleks geometri |
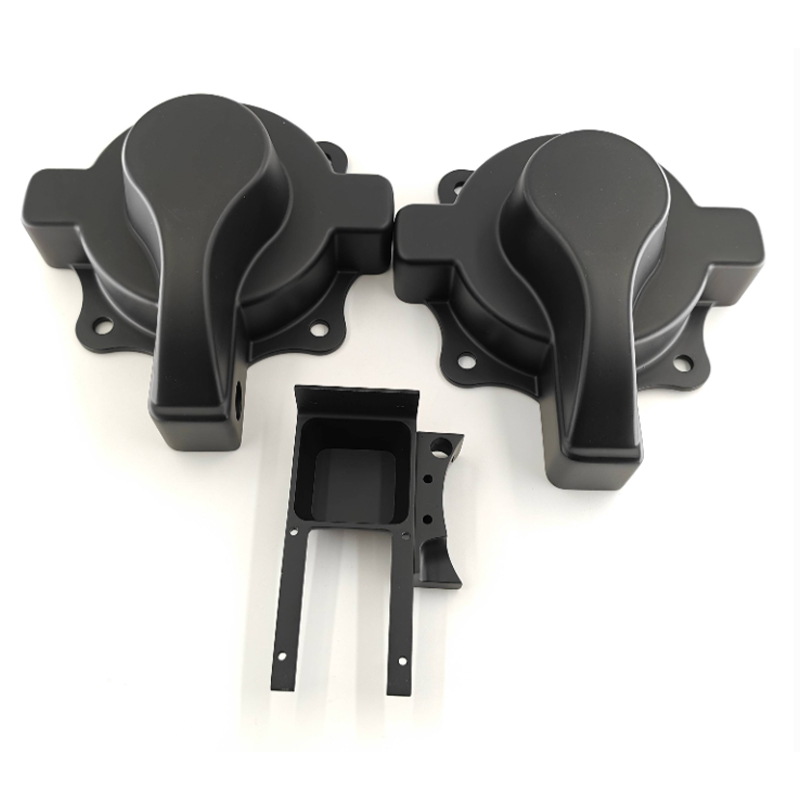
Hver af disse procesfamilier bringer forskellige kapaciteter til en kommerciel 3d print service menuen. Harpiksbaserede processer leverer fine overfladedetaljer og vælges ofte til dele, der senere vil blive brugt som mastermønstre til silikoneværktøj. Pulverbaserede nylonprocesser har en tendens til at producere isotrope, holdbare dele, der er egnede til gentagne funktionelle tests eller korte produktionsforløb, da dele understøttes af omgivende usintret pulver i stedet for tilføjede støttestrukturer. Storformat termoplastiske ekstruderingsmaskiner udvider byggevolumen langt ud over, hvad en bordprinter kan opnå, hvorfor de er rygraden i de fleste store 3d-printtjenester rettet mod overdimensionerede kabinetter, værktøj eller mockups i arkitektonisk skala. Metalprocesser ligger i toppen af omkostnings- og leveringstidsspektret, men låser op for geometrier og materialeegenskaber, som bearbejdning alene ikke altid kan matche økonomisk.
Købere bør behandle denne tabel som et startfilter frem for et endeligt svar. Vægtykkelse, forventet mekanisk belastning, udsættelse for varme eller UV og påkrævet tolerance har alle indflydelse på, hvilken proces der virkelig er passende, og en erfaren 3d model print service udbyder vil normalt spørge om delens slutanvendelse, før han anbefaler et materiale.
Ingen enkelt procesfamilie dækker enhver use case, og derfor tilbyder multiprocesleverandører mere praktisk fleksibilitet end enkeltteknologibutikker.
Sådan fungerer industrielle 3D-printservicesystemer: proces og struktur
Uanset den specifikke teknologi, en Industriel 3D-printservice følger den samme grundlæggende arbejdsgang: en 3D CAD-model skæres i tynde vandrette lag, maskinen afsætter eller størkner materiale lag for lag i henhold til disse skivedata, og den færdige del fjernes, renses og efterbehandles. Forskellene mellem maskiner ligger hovedsageligt i, hvordan hvert lag er dannet, og hvordan delen understøttes under opbygningen.
Strukturelle kernekomponenter
- Et bevægelsessystem (portal, deltaarme eller robotarm), der placerer printhovedet eller laseren med gentagbar nøjagtighed over byggevolumen
- En materialeleveringsmekanisme, såsom en ekstruderingsdyse, harpiksbeholder med en lyskilde eller en pulverbelægningsklinge
- Et lukket, temperaturkontrolleret kammer, der reducerer vridning og forbedrer lagvedhæftningen, især vigtigt for termoplastiske udskrifter i stort format
- En byggeplatform, der sænkes eller avanceres, efterhånden som hvert nyt lag tilføjes, og definerer den maksimale brugbare byggevolumen
- Kontrolsoftware, der styrer udskæring, generering af værktøjsstier og i nogle systemer realtidsovervågning af lagkvalitet
For en storstilet 3d-udskrivningstjeneste , bliver bevægelsessystemet og kammerdesignet særligt kritiske. Større portaler introducerer flere muligheder for mekanisk afbøjning, så maskiner i industriel kvalitet bruger forstærkede rammer, lineære skinner og tilbagekobling af motorer med lukket sløjfe til at holde tolerancen over et byggeområde, der kan spænde over en meter i enhver dimension. Opvarmede kamre bliver også vigtigere, efterhånden som delstørrelsen øges, fordi større tværsnit afkøles ujævnt og er mere tilbøjelige til at vride sig, hvis den omgivende temperatur ikke er stramt kontrolleret.
Efter den fysiske konstruktion er færdig, kræver de fleste dele stadig sekundære trin, før de er funktionelle eller præsentable. Fjernelse af støtte, slibning, dampudjævning eller medieblæsning er almindelige for polymerdele, mens metaldele ofte gennemgår spændingsaflastende varmebehandling, bearbejdning af kritiske overflader og nogle gange overfladebelægninger. En dygtig 3D-printtjenester udbyderen integrerer disse downstream-trin i en enkelt projekttidslinje i stedet for at overlade kunden til at købe flere leverandører.
Rammestivhed, kammerkontrol og integreret efterbehandling er, hvad der adskiller industrikvalitetssystemer fra forbrugerkvalitetsprintere i store byggestørrelser.
Applikationsscenarier og udvælgelseskriterier for 3D-modeludskrivningstjeneste
At vælge det rigtige 3d model print service starter med at matche delens funktion til den proces, der er i stand til at levere den økonomisk. Tabellen nedenfor opstiller almindelige anvendelsesscenarier sammen med de udvælgelsesfaktorer, der betyder mest for hver enkelt.
Almindelige applikationsscenarier
| Nøglevalgskriterier
|
En del, der er bestemt til udendørs brug, har for eksempel brug for et materiale, der er klassificeret til UV-stabilitet og temperatursvingninger, hvilket udelukker flere harpiksformuleringer, uanset hvor skarpe deres overfladedetaljer ser ud i en første prototype. En del, der vil blive samlet til en bevægelig mekanisme, har brug for en proces, der producerer ensartet vægtykkelse og forudsigelig krympning, da selv lille dimensionsdrift kan forårsage tilpasningsproblemer i skala. Virksomheder, der køber fra en kommerciel 3d print service for første gang undervurderer man ofte, hvor meget efterbehandlingstid, der tilføjer den samlede gennemløbstid, især for metaldele, der kræver varmebehandling eller bearbejdning af sammenpassede overflader.
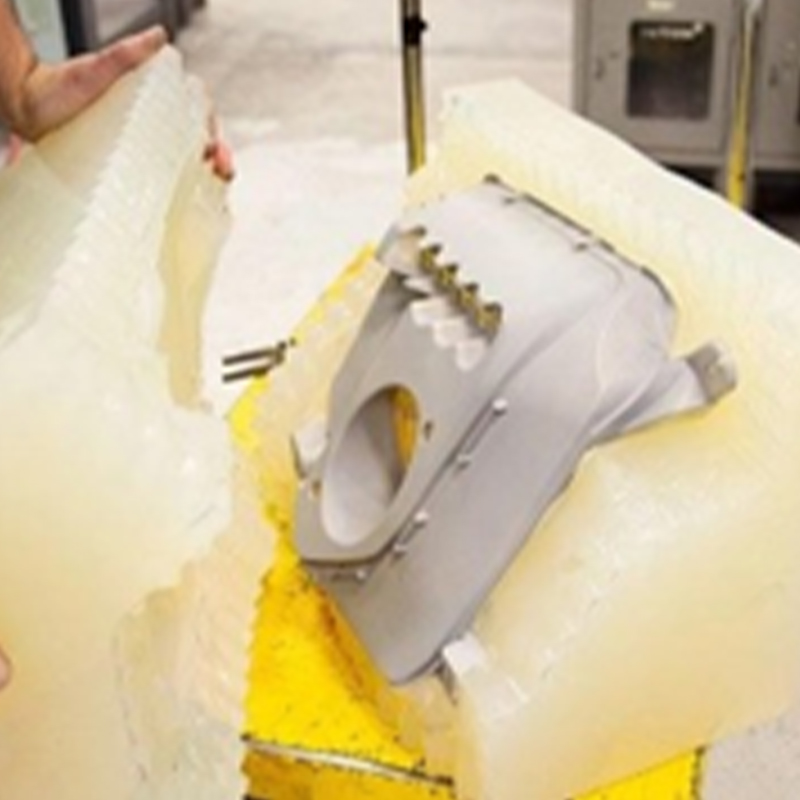
Ordrevolumen er en anden afgørende faktor. En enkelt prototype retfærdiggør sjældent den opsætningstid, der er forbundet med metalpulverbedfusion, mens en ordre på flere hundrede identiske beslag kan være bedre tjent med sprøjtestøbning, når først de første designs er valideret gennem 3D-print. Det er her, man kombinerer 3D-printtjenester med replikering af silikoneforme til små serier tilbyder en praktisk mellemvej mellem engangsudskrivning og fuld værktøjsinvestering, hvilket lader teams validere efterspørgslen, før de forpligter sig til fremstillingsmetoder med større volumen.
Matchende delfunktion, forventet volumen og finishkrav på forhånd undgår dyrt efterarbejde senere i produktionscyklussen.
Detaljeret sammenligning: 3D-udskrivningstjenesteteknologier i stor skala
Skemaet nedenfor sammenligner den omtrentlige maksimale praktiske byggekonvolut på tværs af almindelige processer, der bruges af en storstilet 3d-udskrivningstjeneste . Disse tal repræsenterer typiske udstyrsserier i industriel kvalitet snarere end en enkelt maskinmodel. Byggevolumen er kun én variabel, men det er ofte det første filterkøbere anvender, når et projekt involverer en overdimensioneret del.
Som diagrammet viser, topper harpiks- og pulverbaserede systemer generelt ved byggekuverter, der er egnede til individuelle komponenter i stedet for hele samlinger, hvorfor de forbliver standardvalget for detaljekritiske dele frem for overdimensionerede strukturer. Storformat termoplastisk ekstrudering og robotarmbaserede systemer udvider denne konvolut betydeligt, hvilket gør dem til det praktiske valg, når et enkelt kontinuerligt print skal overstige to meter i enhver dimension. Denne skaleringsfordel kommer med afvejninger: Større dyser, der bruges til storformatekstrudering, producerer typisk synligt grovere laglinjer end harpiks- eller pulverprocesser, så en glat kosmetisk finish kræver normalt yderligere slibe- eller belægningsarbejde. Gennemløbstiden har også en tendens til at stige med byggevolumen, da større dele simpelthen tager længere tid at udskrive lag for lag selv ved højere ekstruderingshastigheder. For købere, der sammenligner en store 3d-printtjenester udbyder mod en butik i mindre format, bekræfter både maksimal byggevolumen og forventet overfladefinish for det specifikke materiale, før man forpligter sig til en projekttidslinje.
Byg volumenskalaer med procestype, og systemer i større formater bytter generelt en vis overfladefinish for muligheden for at printe overdimensionerede dele i ét stykke.
Brancheadoptionstrends for store 3D-printtjenester
Industriel anvendelse af additiv fremstilling er blevet støt udvidet, efterhånden som materialer og maskinernes pålidelighed er blevet forbedret. Ifølge industriens fremstillingsrapporter er andelen af virksomheder, der bruger 3D-print til funktionelle dele og værktøj, snarere end kun visuelle prototyper, vokset år for år. Områdediagrammet nedenfor illustrerer denne generelle opadgående tendens i indførelse af Industriel 3D-printservice kapacitet på tværs af fremstillingssektorer over en nylig flerårig periode, udtrykt som et relativt adoptionsindeks snarere end et absolut tal.
Den opadgående hældning over den illustrerede periode afspejler flere konvergerende faktorer snarere end en enkelt årsag. Materialebiblioteker er udvidet langt ud over den tidlige generation af plastik til at omfatte ingeniørnylon, fiberforstærkede kompositter og en bredere vifte af metallegeringer, hvilket har gjort 3D-udskrivning levedygtig for dele, der tidligere krævede traditionel fremstilling. Maskinens pålidelighed og repeterbarhed er også blevet forbedret, hvilket reducerer antallet af fejludskrivninger, der engang gjorde produktionen i industriel skala upraktisk. Samtidig har flere producenter adopteret en hybridmodel, der parrer udskrivning til prototyper og korte serier med replikering eller bearbejdning af silikoneforme til mellemvolumen produktion, hvilket udvider den praktiske rækkevidde af en enkelt kommerciel 3d print service forhold. Forstyrrelser i forsyningskæden i de seneste år har også skubbet nogle producenter i retning af on-demand, distribuerede produktionsmodeller, hvor lokal udskrivning reducerer afhængigheden af værktøj med lang leveringstid. Tilsammen peger disse faktorer mod en fortsat, gradvis vækst i adoptionen snarere end en kortsigtet stigning, hvilket er en nyttig kontekst for købere, der beslutter, om de vil opbygge intern kapacitet eller stole på en ekstern 3D-printtjenester partner.
Adoptionen er vokset støt, efterhånden som materialemulighederne og maskinens pålidelighed er blevet forbedret, ikke på grund af et enkelt teknologigennembrud.
Udvælgelseskriterier vægtet på tværs af servicetyper
Forskellige købere vægter udvælgelseskriterier forskelligt afhængigt af, om de har brug for en hurtig prototype, en præcisionskomponent eller en stor konstruktionsdel. Radardiagrammet nedenfor sammenligner, hvordan fire almindelige prioriteter, hastighed, overfladefinish, mekanisk styrke og omkostningseffektivitet, typisk vægtes, når der vælges mellem harpiksudskrivning og en storstilet 3d-udskrivningstjeneste ved hjælp af storformatekstrudering. Hver akse bedømmes på en relativ skala fra 1 til 5 baseret på typiske proceskarakteristika i stedet for en specifik maskinspecifikationsark.
Sammenligningen fremhæver, hvorfor procesvalg sjældent er et spørgsmål om, at én teknologi er universelt overlegen. Harpikstryk scorer stærkt på overfladefinish, hvilket forklarer dets popularitet for mastermønstre og kosmetiske prototyper, men det scorer lavere på maksimal byggestørrelse og omkostningseffektivitet i skala. Storformatekstrudering viser det modsatte mønster, og scorer højere på byggestørrelse og omkostningseffektivitet for store dele, mens den bytter noget overfladefinishkvalitet væk, som typisk skal løses gennem slibning eller belægning. Ingen af profilerne er i sagens natur bedre; det rigtige valg afhænger af, hvilken akse der betyder mest for den pågældende del. Dette er en nyttig ramme for købere at ansøge internt, før de kontakter en 3d model print service udbyder, da det præciserer, hvilke afvejninger der er acceptable for et givent projekt. En udbyder, der tilbyder flere procesfamilier, kan også hjælpe købere med at opdele et enkelt projekt på tværs af teknologier, for eksempel at udskrive en kosmetisk skal i harpiks, mens du bruger storformatekstrudering til en strukturel indvendig ramme.
Ingen proces vinder på hver akse, så købere bør rangere deres to øverste prioriteter, før de vælger en teknologi.
Branchedistribution af 3D-printapplikationer i stor skala
Efterspørgsel efter store 3d-printtjenester er ikke ligeligt fordelt på tværs af brancher. Nogle sektorer er stærkt afhængige af storformatudskrivning til funktionelt værktøj og strukturelle modeller, mens andre hovedsageligt bruger det til skærmmodeller eller konceptvalidering på et tidligt stadium. Doughnut-diagrammet nedenfor opdeler en illustrativ fordeling af efterspørgsel efter print i stor skala efter industrisegment baseret på generelle mønstre observeret på tværs af fremstillings- og designsektorer.
Forbrugsvarer og arkitektonisk eller displaymodellering repræsenterer tilsammen en betydelig del af efterspørgslen efter storformatudskrivning, hovedsagelig fordi begge sektorer regelmæssigt har brug for overdimensionerede, engangs- eller kortsigtede stykker, hvor værktøjsinvesteringer er svære at retfærdiggøre. Industrielt udstyrsproducenter bruger primært udskrivning i stor skala til jigs, armaturer og beskyttelseshuse, der understøtter interne produktionslinjer, snarere end til dele, der sælges direkte til slutkunder. Automotive værktøj repræsenterer en mindre, men ensartet andel, ofte centreret om interiør trim mockups og lavvolumen værktøjshjælpemidler snarere end strukturelle køretøjskomponenter. Den betydelige "andet/blandet"-kategori afspejler, hvor bredt anvendeligt storformattryk er blevet, der spænder over alt fra udstillingsudstillinger til brugerdefinerede møbelprototyper. For en kommerciel 3d print service udbyder, understreger denne spredning af efterspørgsel værdien af at understøtte flere materialer og efterbehandlingsmuligheder i stedet for at specialisere sig snævert i en enkelt branche.
Efterspørgsel efter storformatudskrivning spænder over mange brancher, hvilket favoriserer leverandører med bred materiale- og efterbehandlingskapacitet frem for smalle specialister.
Vedligeholdelsesvejledning for industrielt 3D-printudstyr
Konsekvent output fra en Industriel 3D-printservice afhænger i høj grad af disciplineret udstyrsvedligeholdelse. Især større maskiner akkumulerer slid på flere bevægelige dele og dækker længere afstand pr. print, hvilket gør regelmæssig vedligeholdelse til en større faktor i outputkvaliteten, end det er på mindre desktop-enheder.
Tjekliste til rutinemæssig vedligeholdelse
- Efterse og rengør dyser eller harpiksoptikker regelmæssigt for at forhindre tilstopning og opretholde udskriftsopløsningen
- Tjek lineære skinner, remme og blyskruer for slid, og gensmøring bevægelige komponenter efter en fastlagt tidsplan
- Kalibrer byggeplatformen og lejenivelleringen før store eller langvarige udskrifter for at undgå fejl i midten af udskrivningen
- Overvåg kammertemperatur og fugtighed, da materialeegenskaber såsom nylonpulvers fugtindhold er følsomme over for miljøforhold
- Udskift filtreringskomponenter på harpiks- og pulversystemer for at beskytte operatører og opretholde ensartet materialekvalitet
- Hold firmware og udskæringssoftware opdateret for at drage fordel af forbedrede værktøjsstialgoritmer og fejlrettelser
Forebyggende vedligeholdelsesplaner bør skaleres med maskinbrug i stedet for at følge et fast kalenderinterval. Et ekstruderingssystem i stort format, der kører næsten kontinuerlige produktionsskift, vil kræve hyppigere dyseinspektion og remspændingstjek end en maskine, der kun bruges lejlighedsvis. Metalpulverbedsystemer kræver særlig omhyggelig vedligeholdelse af gasstrømnings- og filtreringssystemer, da inkonsekvent beskyttelsesgasdækning direkte kan påvirke delens tæthed og mekaniske egenskaber. Udbydere, der tilbyder en bedste 3d print service erfaring dokumenterer typisk disse vedligeholdelsesintervaller internt og sporer maskinens ydelsesdata over tid, hvilket giver dem mulighed for at fange tidlige tegn på dyseslid eller bevægelsessystemafdrift, før det påvirker en klients dele.
Operatører bør også føre klare registreringer af materialebatchnumre og opbevaringsforhold, da pulvere og harpikser kan nedbrydes, hvis de opbevares uden for anbefalede temperatur- og fugtighedsområder. Denne sporbarhed bliver især vigtig for funktionelle eller bærende dele, hvor inkonsistente materialeegenskaber mellem batcher kan påvirke ydeevnen på måder, der ikke er synlige fra en ekstern inspektion alene.
Vedligeholdelsesintervaller bør spore faktisk maskinbrug og materialehåndteringsforhold, ikke en generisk fast tidsplan.
Valg af den bedste 3D-printtjenesteudbyder
Identifikation af en bedste 3d print service partner for et specifikt projekt handler om at matche kapacitet, kommunikation og downstream support til det, som projektet faktisk kræver. En udbyder, der kun udskriver dele og afleverer dem tilbage uden designfeedback, udgør en større risiko på køberens side, især for teams uden intern erfaring med additiv fremstilling. Se efter en partner, der gennemgår filer for problemer med printbarhed, såsom ikke-understøttede udhæng eller vægtykkelsesproblemer, før du forpligter dig til en printoplag, da det at fange disse problemer tidligt undgår spild af materiale og planlægningsforsinkelser.
Det er også værd at vurdere, om en udbyder kan støtte et projekt ud over det første print. Mange projekter udvikler sig fra en enkelt prototype til en lille produktionsserie, og at have en producent eller leverandør, der kan vende fra 3D-print til silikoneformreplikering til lavpris, højpræcisions-small-batch-produktion eller til CNC-bearbejdning for snævrere tolerancer, sparer betydelig koordineringsindsats sammenlignet med styring af separate leverandører på hvert trin. Overfladebehandlingsevne, såsom maling eller belægning, er en anden faktor, der ofte bliver overset, indtil en klient har brug for en præsentationsklar del med kort varsel.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opererer i dette område som en OEM-kommerciel 3d-udskrivningsserviceproducent og ODM stor 3d-udskrivningstjenesteleverandør, der arbejder med kunder på tværs af harpiks, nylon og metal 3D-udskrivning sammen med avanceret bearbejdningskapacitet. Virksomhedens designteam hjælper kunder med at omdanne tidlige koncepter til praktiske produktdesigns, der kan fremstilles, og dens silikoneform-replikeringsproces gør det muligt for teams at gå ind i lavpris, højpræcisionsproduktion i små partier, når et design er valideret. Overfladebehandlinger såsom maling påføres internt for at bringe dele tættere på en færdig, præsentationsklar tilstand. Fordi design, udskrivning, bearbejdning, formreplikering og efterbehandling sidder på én platform, arbejder kunder med denne form for one-stop industriel 3d print service kan flytte fra koncept til fysisk produkt uden at administrere flere eksterne leverandører, hvilket har en tendens til at reducere både koordineringsomkostninger og den samlede projekttid. Uanset om en køber er en lille tegnestue-grossist, der køber en håndfuld prototyper, eller en producent, der skalerer til små-batch-produktion, er denne form for integreret support generelt mere værdifuld i løbet af et produkts levetid end nogen enkelt maskines specifikation.
En udbyder, der kombinerer print, bearbejdning, formreplikering og efterbehandling under ét tag, reducerer koordineringsrisikoen på tværs af hele produktudviklingscyklussen.
Ofte stillede spørgsmål
Hvilken størrelse dele kan en storskala 3d-printservice typisk producere?Storformatekstrudering og robotarmbaserede systemer kan generelt printe enkeltdele på over to meter i en eller flere dimensioner, mens harpiks- og pulverbaserede industrimaskiner normalt er bedre egnede til dele under en meter. De nøjagtige grænser varierer efter maskine og materiale, så det er bedst at bekræfte byggevolumen direkte med udbyderen for et specifikt projekt. |
Hvordan vælger jeg mellem harpiks, nylon og metal til et industrielt 3D-printserviceprojekt?Valget afhænger primært af mekaniske krav og finishforventninger. Harpiks passer til detaljer med høje detaljer, kosmetiske eller master-mønsterdele; nylonpulver passer til funktionelle, repeterbare dele, der har brug for holdbarhed uden metals omkostninger og leveringstid; og metal er forbeholdt belastningsbærende eller højtemperaturapplikationer, hvor plastmaterialer ikke kan opfylde ydeevnekravene. |
Er en kommerciel 3d-printtjeneste egnet til produktionskørsler, ikke kun prototyper?Ja, til lave til moderate volumener, især når de kombineres med processer som replikering af silikoneforme, der reducerer omkostningerne pr. enhed, når et design er færdiggjort. For større volumen produktion bliver sprøjtestøbning eller andre traditionelle fremstillingsmetoder generelt mere omkostningseffektive, så 3D-print bruges ofte til at validere et design, før det skaleres til disse metoder. |
Hvilken efterbehandling skal jeg forvente af en 3d-modeludskrivningstjeneste?Almindelig efterbehandling omfatter fjernelse af støtte, slibning, dampudjævning, medieblæsning og maling eller belægning af polymerdele, mens metaldele kan kræve varmebehandling og bearbejdning af kritiske overflader. Spørg udbyderen, hvilke trin der er inkluderet i deres standard workflow kontra tilbudt som en ekstra service. |
Hvad skal jeg kigge efter hos en bedste 3d-printtjenesteudbyder for langsigtede partnerskaber?Se efter en producent eller leverandør, der tilbyder flere printprocesser, intern bearbejdning og efterbehandling, tydelig design-til-produktionsfeedback og evnen til at skalere fra prototype til små-batch-produktion uden at skifte leverandør. Konsistent kommunikation og dokumenterede kvalitetsprocesser har også betydning for opretholdelse af pålidelighed på tværs af gentagne ordrer. |
-
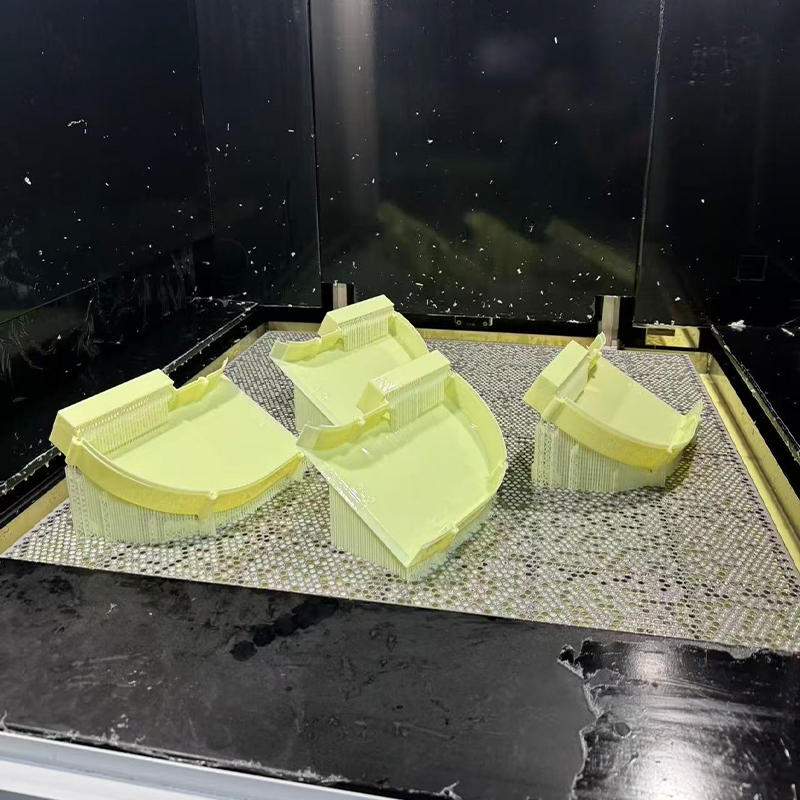 Gul ABS-lignende harpiks 3D-udskrivningsservice
-
 Aluminiumslegering AlSi10Mg 3D Print Service
-
 PAHT+CF højtemperatur nylon kulfiberforstærket materiale 3D-udskrivningsservice
-
 PPS+CF kulfiberforstærket materiale 3D-udskrivningsservice
-
 HT-PLA højtemperatur PLA-materiale 3D-udskrivningsservice
-
 Standard FDM Materials 3D Printing Service (PLA, PETG, ABS)
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
