- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

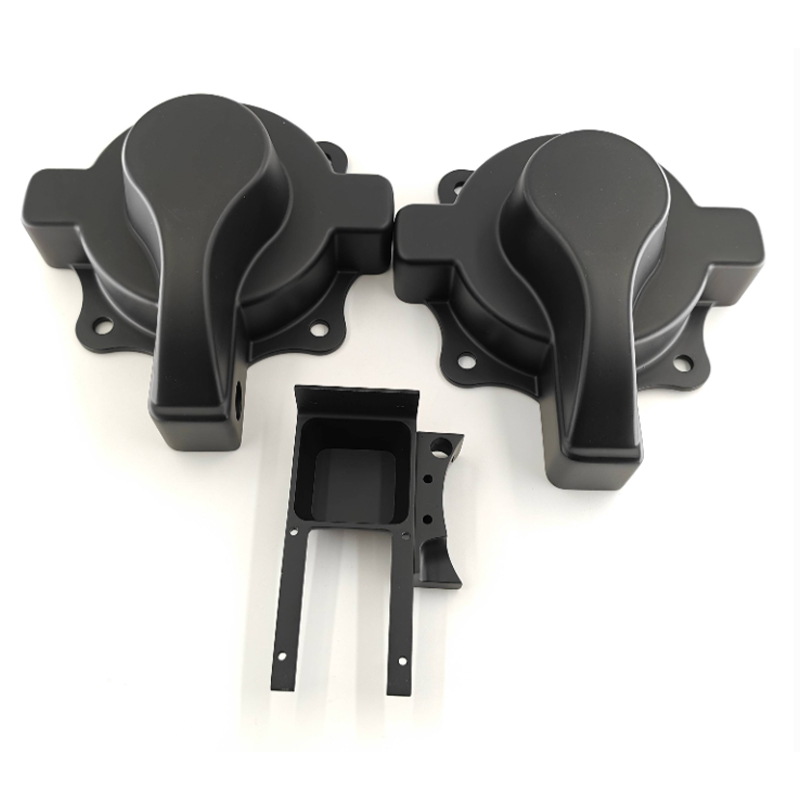
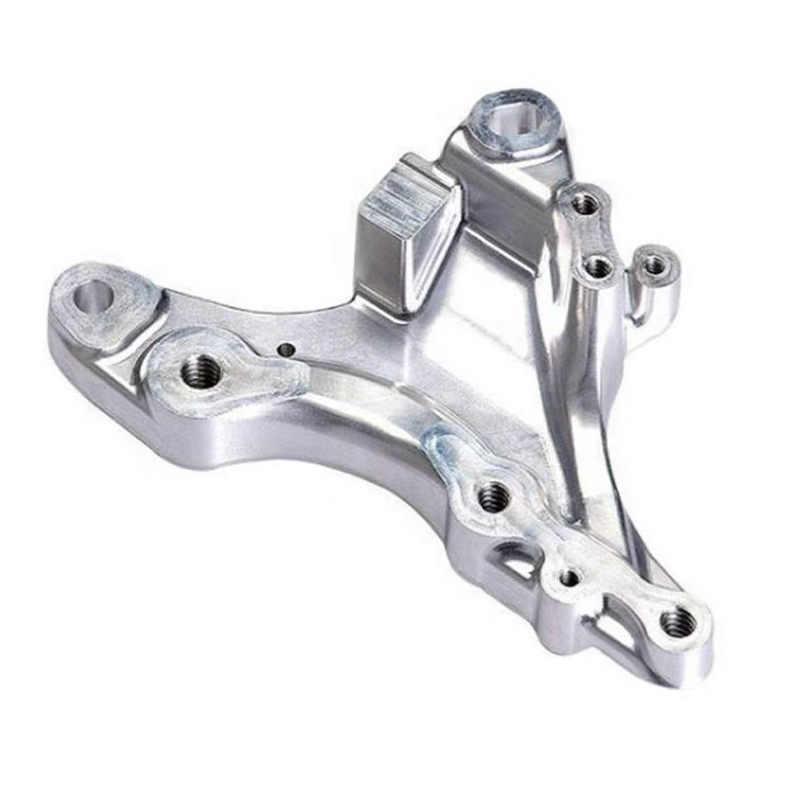
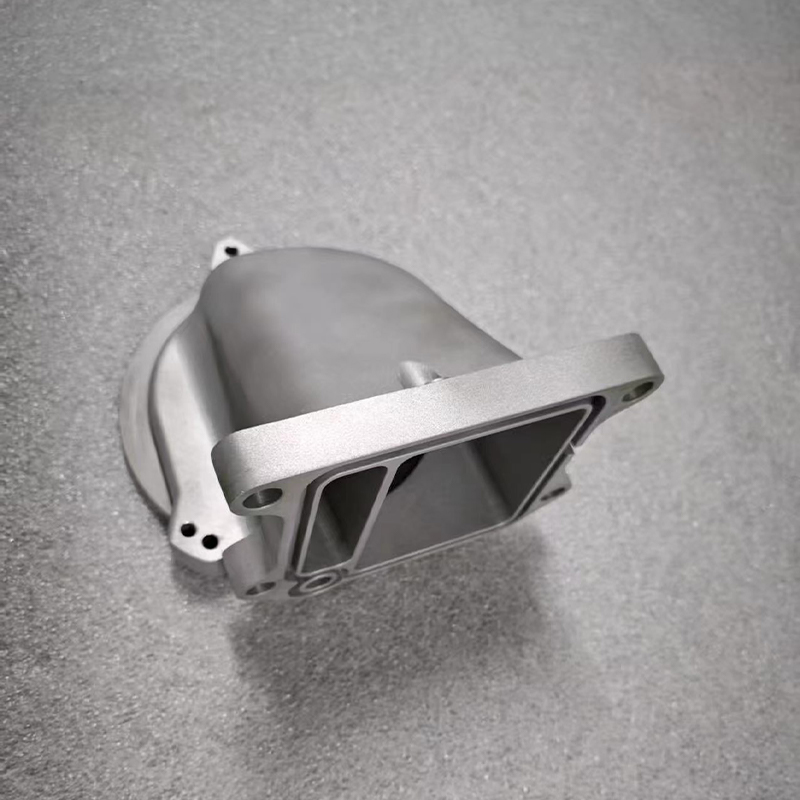
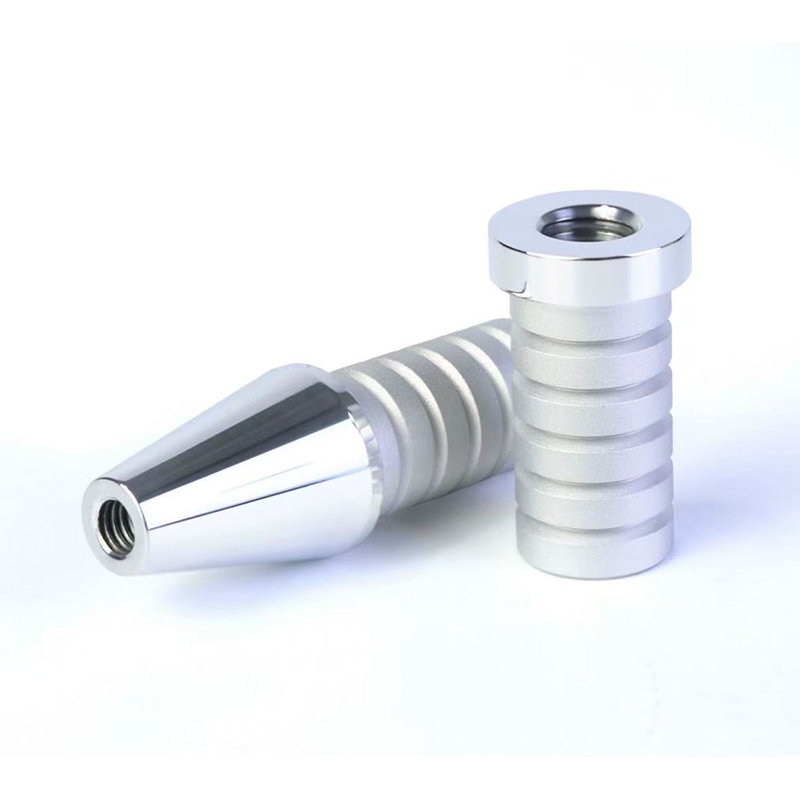
CNC-bearbejdningsvejledning: 3-akset, 4-akset, 5-akset sammenlignet
Hvilke CNC-bearbejdningstjenester leverer til aluminium- og metaldele
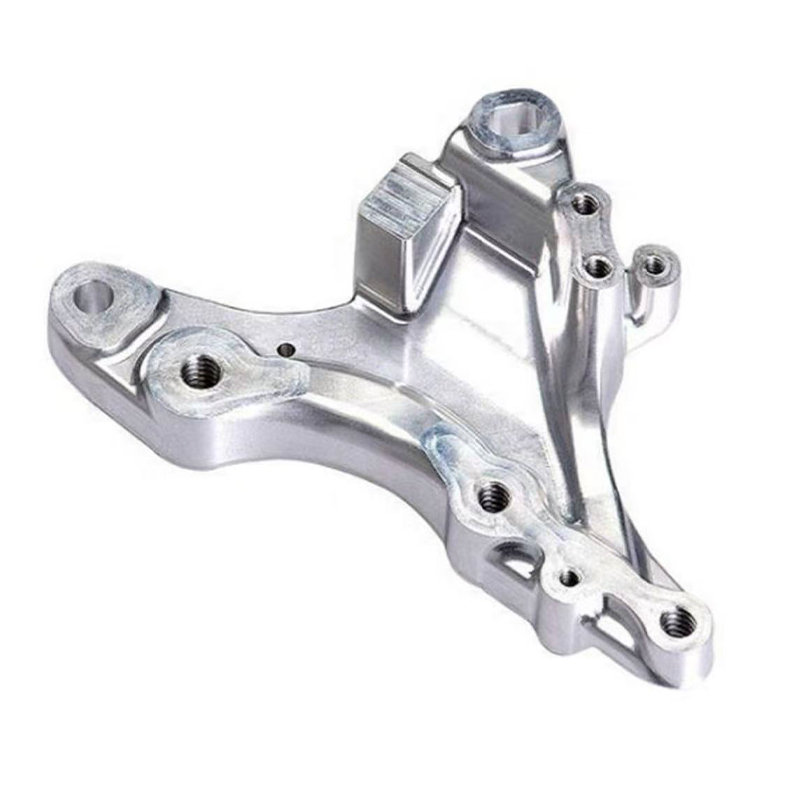
En pålidelig CNC-bearbejdningstjenester partneren skal være i stand til at deltage fra tegning til færdig komponent med snævre, repeterbare tolerancer, ensartet overfladefinish og materialeegenskaber, der matcher designhensigten. CNC bearbejdning bruger computerstyret skæreværktøj til at fjerne materiale fra en massiv blok eller stang i en præcist programmeret rækkefølge, hvorfor det fortsat er standardvalget for dele, der har behov for dimensionsnøjagtighed, som additiv- eller støbeprocesser ikke altid kan garantere alene. Købere, der søger efter en aluminium cnc service eller en bredere metal cnc-tjenester udbyderen forsøger typisk at løse et af tre problemer: de har brug for en funktionel prototype, der er bearbejdet til den endelige tolerance, de har brug for en gentagelig produktionsserie af strukturelle eller mekaniske komponenter, eller de har brug for kompleks geometri, der kræver samtidig flerakset værktøjsbevægelse.
Denne sidste kategori er, hvor der skelnes mellem standard tre-akset bearbejdning og 5-akset cnc-bearbejdningstjenester bliver vigtigt. En femakset maskine kan nærme sig et emne fra næsten enhver vinkel i en enkelt opsætning, hvilket reducerer repositioneringsfejl og åbner op for geometrier, såsom buede overflader, underskæringer og vinklede funktioner, der ellers ville kræve flere armaturer eller separate operationer. En erfaren bearbejdning af aluminium udbyder vil typisk evaluere delens geometri, tolerancekrav og materialeadfærd, før han anbefaler, om tre-akset, fire-akset eller fem-akset bearbejdning passer til et givet projekt.
De følgende afsnit dækker de almindelige CNC-procestyper og deres karakteristika, hvordan CNC-systemer er opbygget, og hvordan de skærer materiale, hvor hver konfiguration passer bedst, en detaljeret side-by-side sammenligning, praktisk vedligeholdelsesvejledning og svar på de spørgsmål, købere oftest stiller, før de vælger en CNC bearbejdning Services partner.
Den rigtige CNC-bearbejdningstilgang afhænger af delens geometri og tolerancekrav, ikke blot af hvor mange akser en maskine annoncerer.
Almindelige typer af CNC-bearbejdningstjenester og deres egenskaber
De fleste udbydere af CNC bearbejdning Services organisere deres kapacitet omkring et lille antal etablerede konfigurationer, hver defineret af hvor mange akser skæreværktøjet eller emnet kan bevæge sig langs samtidigt. Dette påvirker direkte kompleksiteten af den geometri, der kan fremstilles, antallet af opsætninger, en del har brug for, og den opnåelige tolerance.
| Konfiguration | Typiske materialer | Bedst egnet til |
|---|---|---|
| 3-akset fræsning | Aluminium, blødt stål, ingeniørplast | Flad og trinvis geometri, beslag, plader |
| CNC drejning | Aluminiumsstang, rustfrit stål, messing | Cylindriske dele, aksler, bøsninger, fittings |
| 4-akset bearbejdning | Aluminiumslegeringer, legeret stål | Dele, der kræver rotationsfunktioner på flere flader |
| 5-akset CNC-bearbejdning | Aluminium, titanium, rustfrit stål | Komplekse konturerede overflader, geometri i rumfartsstil, præcisionsdele med enkelt opsætning |
Tre-akset fræsning forbliver arbejdshestens konfiguration for en stor del af hverdagens dele, da den håndterer flade flader, lommer og trinfunktioner effektivt og til lavere omkostninger pr. del end mere komplekse opsætninger. CNC-drejning er standardprocessen, når en del er grundlæggende cylindrisk, såsom aksler, bøsninger eller gevindfittings, og en aluminium cnc service fokuseret på runde dele vil typisk parre drejecentre med strømførende værktøj for at tilføje sekundære fræseoperationer uden en separat opsætning. Fireakset bearbejdning tilføjer en rotationsakse, der lader arbejdsemnet præsentere flere flader til skæreværktøjet uden manuel repositionering, hvilket forbedrer både nøjagtigheden og cyklustiden for dele med funktioner på mere end én side.
I den øvre ende af kompleksitet, 5-akset cnc-bearbejdningstjenester tillade skæreværktøjet at nærme sig et emne fra praktisk talt enhver vinkel i én kontinuerlig opsætning. Dette er især værdifuldt til aluminiums-bearbejdningsprojekter, der involverer konturerede overflader, vinklede monteringsfunktioner eller tyndvæggede strukturelle dele, hvor gentagen omplacering ville introducere kumulativ tolerance opstabling. Købere, der vurderer en bearbejdning af aluminium for en ny del bør denne tabel behandles som et startfilter, da vægtykkelse, påkrævet tolerance og overfladefinishspecifikationer i sidste ende bestemmer, hvilken konfiguration der er passende.
At matche delens geometri til den højre aksekonfiguration reducerer opsætninger, forbedrer tolerancekontrol og forkorter den samlede gennemløbstid.
Sådan fungerer CNC-bearbejdningssystemer: principper og struktur
Hver CNC bearbejdning Services operationen følger den samme underliggende logik: en CAD-model konverteres til CAM-værktøjsbaner, disse værktøjsbaner oversættes til maskinlæsbar G-kode, og maskinens controller udfører denne kode for at flytte et roterende skæreværktøj i forhold til et fast eller roterende emne. Det, der skifter mellem maskintyper, er, hvor mange retninger den relative bevægelse kan forekomme i, og hvor stivt maskinstrukturen holder tolerancen under skæring.
Strukturelle kernekomponenter
- En stiv maskinleje og søjle, der modstår afbøjning under skærekræfter, hvilket direkte påvirker opnåelig tolerance og overfladefinish
- En spindelsamling, der roterer skæreværktøjet med hastigheder, der passer til materialet, med højere spindelhastigheder, der generelt kræves for aluminium end for hårdere legeringer
- Lineære og roterende akser, drevet af kugleskruer eller lineære motorer, der positionerer værktøjet eller emnet med gentagbar nøjagtighed
- En værktøjsskifter, der automatisk skifter skærende værktøjer mellem operationer, hvilket reducerer manuel indgriben under længere produktionsforløb
- Kølevæske- og spånevakueringssystemer, der styrer varme og fjerner materiale væk fra skærezonen, især vigtigt for aluminium, som genererer lange, trævlede spåner ved høje tilspændingshastigheder
Til et maskintilbud 5-akset cnc-bearbejdningstjenester , har de yderligere roterende akser typisk form af et tapbord eller et roterende spindelhoved, som begge tillader værktøjet at vippe i forhold til emnet i stedet for at kræve, at emnet skal reorienteres manuelt. Denne egenskab betyder mest på dele med sammensatte kurver eller funktioner, der ikke er justeret efter et simpelt X-Y-Z-gitter, da det gør det muligt for værktøjet at forblive vinkelret på skæreoverfladen under hele operationen, hvilket forbedrer overfladefinish og reducerer værktøjsslitage sammenlignet med at nærme sig en vinklet overflade uden for aksen.
Materialeadfærd former også maskinens opsætning. Aluminiumbearbejdning kører generelt med højere spindelhastigheder og fremføringshastigheder end stål eller titanium, fordi materialet er blødere og mere termisk ledende, men det kræver også omhyggelig spånstyring og passende værktøjsbelægninger for at undgå opbygget kant på skæreværktøjet. En dygtig metal cnc-tjenester udbyder justerer spindelhastighed, tilspændingshastighed og kølevæskestrategi baseret på den specifikke legering, der skæres i stedet for at anvende et enkelt generisk program på tværs af alle materialer.
Maskinstivhed, aksekonfiguration og materialespecifikke skæreparametre bestemmer tilsammen den tolerance og finish, en CNC-leverandør konsekvent kan levere.
Anvendelsesscenarier og udvælgelseskriterier for CNC-bearbejdning af aluminium og metal
At vælge det rigtige CNC bearbejdning tilgang starter med at matche delens funktion og geometri til en proces, der er i stand til økonomisk at opfylde tolerance- og volumenkrav. Tabellen nedenfor opstiller almindelige anvendelsesscenarier sammen med de udvælgelsesfaktorer, der betyder mest.
Almindelige applikationsscenarier
| Nøglevalgskriterier
|
En del med funktioner på kun en eller to flader håndteres ofte effektivt med tre-akset fræsning eller drejning, hvilket holder cyklustider og omkostninger forudsigelige. En del med sammensatte kurver, underskæringer eller vinklede fremspring på flere flader er en stærkere kandidat til 5-akset cnc-bearbejdningstjenester , da konsolidering af operationer i en enkelt opsætning reducerer tolerancestablingen, der kommer fra at flytte en del mellem flere armaturer. Materialevalg styrer også procesbeslutninger: Aluminium foretrækkes generelt til lette strukturelle dele og varmeafledende komponenter, mens rustfrit stål eller legeret stål vælges, når der kræves højere styrke, slidstyrke eller korrosionsbestandighed, selvom disse materialer typisk bearbejder langsommere end aluminium.
Ordrevolumen former også økonomien ved CNC-arbejde. En enkelt prototype eller en håndfuld enheder retfærdiggør sjældent omfattende armaturdesign, mens en produktionsserie på flere hundrede identiske dele drager fordel af investering i dedikeret fixtur og optimerede værktøjsbaner, der reducerer cyklustiden pr. del. Virksomheder, der køber fra en CNC bearbejdning Services udbyderen undervurderer for første gang ofte, hvor meget armaturets design og programmeringstid bidrager til den samlede ledetid på komplekse dele, især for fem-akset arbejde, hvor simulering af værktøjsbane er afgørende for at undgå værktøjskollisioner.
Geometrisk kompleksitet og påkrævet tolerance, ikke delstørrelse alene, bestemmer, om et projekt har brug for tre-akset, fire-akset eller fem-akset bearbejdning.
Detaljeret sammenligning: Aluminium CNC-bearbejdningstolerance og cyklustid
Linjediagrammet nedenfor sammenligner omtrentlige opnåelige toleranceintervaller på tværs af almindelige CNC-konfigurationer, fra standard tre-akset fræsning til fem-akset bearbejdning, efterhånden som delens kompleksitet øges. Disse værdier repræsenterer generelle industriområder snarere end nogen enkelt maskines garanterede specifikation, og faktiske resultater afhænger af maskinens tilstand, værktøj og materiale.
Diagrammet illustrerer et ensartet mønster på tværs af CNC-konfigurationer: Efterhånden som antallet af kontrollerbare akser stiger, strammes den opnåelige tolerance generelt, fordi færre manuelle repositioneringstrin er nødvendige under opbygningen. Fem-akset bearbejdning har en tendens til at holde de strammeste tolerancer vist her, fordi delen forbliver fikseret i en enkelt opsætning gennem hele operationen, hvilket eliminerer de små justeringsfejl, der akkumuleres, når en del afspændes og genfikstureres mellem operationer på maskiner med lavere akse. Standard tre-akset fræsning forbliver yderst egnet til enklere geometri, men kræver typisk yderligere opsætninger for funktioner på flere flader, hvilket introducerer flere muligheder for kumulative fejl. Generelle drejeoperationer, selvom de er fremragende til cylindrisk nøjagtighed, viser et bredere område her, fordi det afspejler en bred blanding af delkompleksitet snarere end en enkelt funktionstype. For købere, der vejer en aluminium cnc service mod a 5-akset cnc-bearbejdningstjenester udbyder, forklarer denne tendens, hvorfor snævrere tolerance, multi-face-dele ofte dirigeres til fem-akset udstyr, selvom timeprisen for det pågældende udstyr typisk er højere end for enklere tre-akset arbejde.
Tolerancen strammer generelt, efterhånden som akseantallet stiger, hovedsagelig fordi færre opsætninger betyder mindre kumulative justeringsfejl.
Industriens vedtagelse af multi-akse og aluminium CNC-bearbejdning
Indførelsen af mere avancerede CNC-konfigurationer er vokset støt, efterhånden som maskinomkostningerne er modereret, og CAM-software er blevet mere i stand til at generere kollisionsfrie multi-akse værktøjsbaner. Ifølge generelle industriproduktionsrapporter er aluminium forblevet et af de mest bearbejdede metaller på tværs af flere sektorer på grund af dets gunstige styrke-til-vægt-forhold og bearbejdelighed. Det stablede søjlediagram nedenfor illustrerer en omtrentlig opdeling af maskinkonfigurationsbrug på tværs af tre brede efterspørgselssegmenter, udtrykt som relative andele snarere end absolutte produktionsmængder.
Mønstret på tværs af segmenter viser, at tre-akset bearbejdning stadig bærer en meningsfuld del af prototypearbejde, hovedsageligt fordi mange tidlige dele har relativt simpel geometri, der ikke kræver multi-akse kapacitet. Efterhånden som applikationer bevæger sig mod lavvolumen produktion og især strukturelle eller rumfartslignende komponenter, stiger andelen, der tilskrives fem-akset bearbejdning, mærkbart, hvilket afspejler den voksende udbredelse af kontureret, multi-face geometri i disse kategorier. Denne tendens stemmer overens med bredere branchekommentarer, der tyder på, at efterspørgslen efter 5-akset cnc-bearbejdningstjenester har udvidet sig, efterhånden som flere industrier anvender lette aluminiumskomponenter med kompleks geometri i stedet for tungere eller mere monteringsintensive designs. For en metal cnc-tjenester udbyder, peger dette i retning af værdien af at opretholde en blandet flåde af tre-akset, fire-akset og fem-akset udstyr i stedet for at specialisere sig snævert, da projektmix kan ændre sig væsentligt afhængigt af hvilket applikationssegment en kunde opererer i. Købere, der vurderer leverandører, bør spørge direkte, hvilken del af en butiks kapacitet, der er fem-akset, hvis deres projektpipeline omfatter kompleks geometri.
Fem-akset kapacitetsandel stiger med geometrisk kompleksitet, hvilket gør en butik med blandet konfiguration mere tilpasningsdygtig på tværs af prototyper, lavvolumen og strukturelle projekter.
Overfladefinish og fremføringshastighedsforhold i metal CNC-bearbejdning
Overfladefinishkvalitet og bearbejdningsfremføringshastighed er tæt forbundne variabler, som hver metal cnc-tjenester udbyder skal balancere mod projektdeadlines. Hurtigere tilspændingshastigheder reducerer generelt cyklustiden og omkostningerne, men kan efterlade mere udtalte værktøjsmærker, medmindre de er parret med efterbehandling. Spredningsplottet nedenfor illustrerer et generelt, illustrativt forhold mellem tilførselshastighed og resulterende overfladeruhed på tværs af en prøve af almindelige aluminiumbearbejdningsoperationer.
De spredte punkter trender opad fra nederst til venstre til øverste højre, hvilket indikerer, at når fremføringshastigheden stiger, har overfladeruheden også en tendens til at stige inden for denne illustrative prøve. Dette generelle forhold er veldokumenteret i bearbejdningspraksis: Højere tilspændingshastigheder fjerner materiale hurtigere, men efterlader bredere, mere synlige spidsmærker mellem værktøjspassager, medmindre der efterfølgende tilføjes et færdigbearbejdningsforløb med reduceret tilspændingshastighed. Spredningen af punkter på hvert tilspændingsniveau afspejler også, at værktøjstilstand, materialehårdhed og kølemiddelpåføring introducerer variabilitet selv ved en fast tilspændingsindstilling, hvorfor erfarne maskinmestre sjældent stoler på tilspændingshastigheden alene til at forudsige finishkvaliteten. For projekter med strenge kosmetiske krav eller krav til tætningsoverflade, en bearbejdning af aluminium vil typisk programmere en skrubbearbejdning ved højere fremføringshastigheder efterfulgt af en langsommere færdigbearbejdning for at opnå den nødvendige overfladeruhed uden at forlænge den samlede cyklustid mere end nødvendigt. Købere, der specificerer stramme krav til overfladefinish, bør kommunikere dette tidligt, da det påvirker både programmeringsstrategien og den angivne leveringstid.
Overfladefinish og fremføringshastighed afvejer hinanden, så tætte kosmetiske eller tætningsoverflader kræver typisk en dedikeret langsommere efterbehandling.
Maskinudnyttelse: Et kapacitetssnapshot for CNC-bearbejdningstjenester
Maskinudnyttelse er en praktisk indikator for, hvor effektivt en CNC bearbejdning Services shop styrer sit udstyr på tværs af prototyping og produktionsarbejde. Et butiksdrevet udstyr med meget lav udnyttelse kan indikere underudnyttet kapacitet eller planlægningsineffektivitet, mens en butik, der kører tæt på fuld udnyttelse på komplekst fem-akset udstyr, kan stå over for længere leveringstider for nye ordrer. Måleren nedenfor viser et illustrativt brugssnapshot for en fem-akset bearbejdningscelle over en typisk produktionsperiode.
Et udnyttelsestal i dette generelle udvalg tyder på, at en butik kører sit femaksede udstyr af højere værdi på en betydelig del af de tilgængelige vagttimer, mens den stadig bevarer en vis planlægningsfleksibilitet for at imødekomme nye eller presserende ordrer. Udnyttelse under dette interval peger ofte på underinvestering i salgspipeline eller overkapacitet i forhold til efterspørgsel, mens vedvarende udnyttelse over ca. halvfems procent ofte signalerer, at en butik er tæt på kapacitetsbegrænset, hvilket kan udmønte sig i længere citerede leveringstider for nyt fem-akset arbejde. Denne metric er en af grundene til, at købere vurderer 5-akset cnc-bearbejdningstjenester Udbydere bør spørge direkte om aktuelle leveringstider i stedet for at stole på markedsført kapacitet alene, da en teknisk egnet maskine, der er fuldt booket, ikke hjælper et projekt med en deadline på kort sigt. Butikker, der opretholder en blanding af tre-akset, fire-akset og fem-akset udstyr, har generelt mere fleksibilitet til at flytte arbejde med lavere kompleksitet væk fra begrænsede fem-akse celler, hvilket hjælper med at holde den samlede gennemstrømning mere forudsigelig for kunderne.
Bekræftelse af nuværende maskinudnyttelse og gennemløbstid er lige så vigtig som at bekræfte teknisk kapacitet, når du vælger en CNC-partner.
Vedligeholdelsesvejledning for CNC-bearbejdningsudstyr
Ensartet delkvalitet fra en CNC bearbejdning Services udbyderen er stærkt afhængig af disciplineret udstyrsvedligeholdelse. Især fleraksede maskiner akkumulerer slid på flere bevægelige led og roterende komponenter, hvilket gør forebyggende pleje til en større faktor for langsigtet nøjagtighed, end det er på enklere udstyr.
Tjekliste til rutinemæssig vedligeholdelse
- Inspicer spindellejer og overvåg spindelløbet regelmæssigt for at fange tidlige tegn på slid, før det påvirker overfladefinish
- Kontroller kugleskruer, lineære føringer og roterende aksekomponenter for slør og eftersmøring efter en fastlagt tidsplan
- Bekræft værktøjsholderens tilstand og værktøjsskifterens kalibrering for at undgå dimensionsfejl introduceret af inkonsekvent værktøjssæde
- Overvåg kølevæskekoncentration og filtrering, da nedbrudt kølevæske accelererer værktøjsslid og kan påvirke aluminiums overfladekvalitet
- Kør periodiske aksekalibreringstjek, især på roterende akser, der bruges i 5-aksede cnc-bearbejdningstjenester, for at bekræfte, at positioneringsnøjagtigheden ikke er afviklet
- Hold kontrolsoftware og postprocessorer opdateret for at opretholde kompatibilitet med den aktuelle CAM-programmering og undgå værktøjsbanefejl
Forebyggende vedligeholdelsesintervaller bør skaleres med faktisk maskinbrug og de materialer, der skæres i stedet for at følge en fast generisk kalender. En maskine, der kører næsten kontinuerlige produktionsskift på hårdere legeringer som f.eks. rustfrit stål, vil generelt have behov for hyppigere inspektion af værktøj og spindel end en maskine, der primært bruges til lettere aluminiumbearbejdningsarbejde. Roterende akser på fem-aksede maskiner fortjener særlig opmærksomhed, da selv små kalibreringsafdrifter i et tapbord kan omsættes til sammensatte positionsfejl på tværs af en kompleks værktøjsbane med flere sider. Butikker, der tilbyder pålidelige metal cnc-tjenester dokumenterer typisk disse vedligeholdelsesintervaller internt og spor spindel- og akseydelsesdata over tid, hvilket muliggør tidlig detektering af slid, før det påvirker leverede dele.
Materialehåndteringspraksis har også betydning for ensartede resultater. Aluminiumsmaterialer bør opbevares på en måde, der undgår overfladekontamination og håndteringsskader før bearbejdning, da overfladefejl kan påvirke fastgørelsesnøjagtigheden og den endelige kosmetiske finish. Vedligeholdelse af klare optegnelser over materialebatch- og varmebehandlingscertifikater, hvor det er relevant, understøtter sporbarhed for dele, der anvendes i strukturelle eller sikkerhedsrelevante applikationer.
Roterende aksekalibrering og spindeltilstandsovervågning fortjener særlig opmærksomhed på fleraksede maskiner for at forhindre gradvis nøjagtighedsdrift.
Valg af en CNC-bearbejdningsservicepartner
Valg af en CNC bearbejdning Services partner for et specifikt projekt handler om at matche kapacitet, kommunikation og downstream-support til det, delen faktisk kræver. En udbyder, der kun bearbejder dele uden at gennemgå designs for fremstillingsevne, lægger større risiko på købers side, især for kompleks geometri, der kan have brug for små designjusteringer for at undgå overdreven vanskeligheder med værktøjsadgang eller tynde, ikke-understøttede vægsektioner. Se efter en partner, der gennemgår tegninger for bearbejdelighedsproblemer, såsom dybe lommer, der kræver lang, mindre stiv værktøj, før du forpligter dig til en produktionskørsel.
Det er også værd at vurdere, om en udbyder kan støtte et projekt ud over den indledende bearbejdning. Mange dele kræver sekundær efterbehandling såsom anodisering, perleblæsning eller maling, og at have en producent eller leverandør, der kan koordinere disse trin sammen med bearbejdning, reducerer koordineringsindsatsen sammenlignet med styring af separate leverandører på hvert trin. Udbydere, der også tilbyder 3D-print til prototyping i tidlige stadier og replikering af silikoneforme til lavpris, højpræcisionsproduktion i små partier, giver kunderne et bredere sæt værktøjer til at validere et design, før de forpligter sig til fuld CNC-produktion.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opererer i dette område som en OEM-kommerciel 3d-printserviceproducent og ODM stor 3d-printserviceleverandør, og dens muligheder strækker sig til avanceret bearbejdning sammen med 3D-print i harpiks, nylon og metal. Virksomhedens designteam arbejder sammen med kunder om at omdanne tidlige koncepter til praktiske produktdesigns, der kan fremstilles, hvilket er særligt værdifuldt, når en del bliver evalueret til CNC-produktion, og små justeringer af geometrien kan reducere bearbejdningstiden på en meningsfuld måde. Dens silikoneform-replikeringsproces understøtter lavpris, højpræcision produktion af små partier, når et design er valideret, og overfladebehandlinger såsom maling påføres internt for at bringe færdige dele til en præsentationsklar tilstand. Fordi designsupport, CNC-bearbejdning, 3D-print og efterbehandling sidder på en enkelt platform, arbejder kunder med denne form for one-stop CNC bearbejdning Services partner kan bevæge sig fra koncept over prototype til produktionsklare aluminium- eller metaldele uden at administrere flere eksterne leverandører, hvilket har en tendens til at reducere både koordineringsomkostninger og den samlede projekttid. Uanset om en køber er en tegnestue-grossist, der køber et lille parti præcisionskomponenter, eller en producent, der skalerer til gentagen produktion, viser denne form for integreret support sig generelt mere værdifuld i løbet af et produkts levetid end nogen enkelt maskines specifikationsark.
En udbyder, der kombinerer designfeedback, CNC-bearbejdning og efterbehandling under ét tag, reducerer koordineringsrisikoen på tværs af hele produktudviklingscyklussen.
Ofte stillede spørgsmål
Hvornår har et projekt behov for 5-akset cnc-bearbejdning i stedet for standard 3-akset fræsning?Fem-akset bearbejdning anbefales generelt, når en del har funktioner på flere vinklede eller buede flader, som ellers ville kræve flere separate opsætninger på en tre-akset maskine. Konsolidering af disse operationer i én kontinuerlig opsætning reducerer kumulative tolerancefejl og forbedrer ofte den samlede cyklustid på trods af den højere timehastighed for fem-akset udstyr. |
Hvilke tolerancer kan en cnc-service i aluminium typisk opnå?Opnåelig tolerance afhænger af maskinkonfiguration, delens geometri og opsætningsstrategi, men velholdt CNC-udstyr kan generelt holde tolerancer i intervallet et par hundrededele af en millimeter for aluminiumsdele, med snævrere tolerancer, der mere konsekvent kan opnås på multi-akse udstyr, der kræver færre opsætninger. |
Er CNC-bearbejdning velegnet til både prototyper og produktionskørsler?Ja, CNC-bearbejdning er meget udbredt til begge formål, fordi den samme proces og i mange tilfælde den samme programmering kan bære en del fra den første prototype til produktion af lavt eller mellemvolumen, hvilket er værdifuldt til at validere pasform og funktion, før der skaleres yderligere. |
Hvilke materialer understøtter metal cnc-tjenester typisk udover aluminium?Ud over aluminium omfatter almindelige materialer rustfrit stål, legeret stål, messing og titanium, hver valgt baseret på styrke, korrosionsbestandighed eller vægtkrav. Materialevalg påvirker spindelhastighed, tilspændingshastighed og valg af værktøj, så det bør bekræftes tidligt i tilbudsprocessen. |
Hvad skal jeg kigge efter i en aluminiumbearbejdningsservice for et langsigtet partnerskab?Kig efter en producent eller leverandør, der tilbyder en blandet flåde af tre-akset, fire-akset og fem-akset udstyr, tydelig design-til-fremstillingsfeedback, intern efterbehandlingskapacitet og gennemsigtig kommunikation om aktuelle leveringstider og maskinudnyttelse for at holde gentagne ordrer forudsigelige. |
-
 Titanium Alloy Ti6Al4V 3D Print Service
-
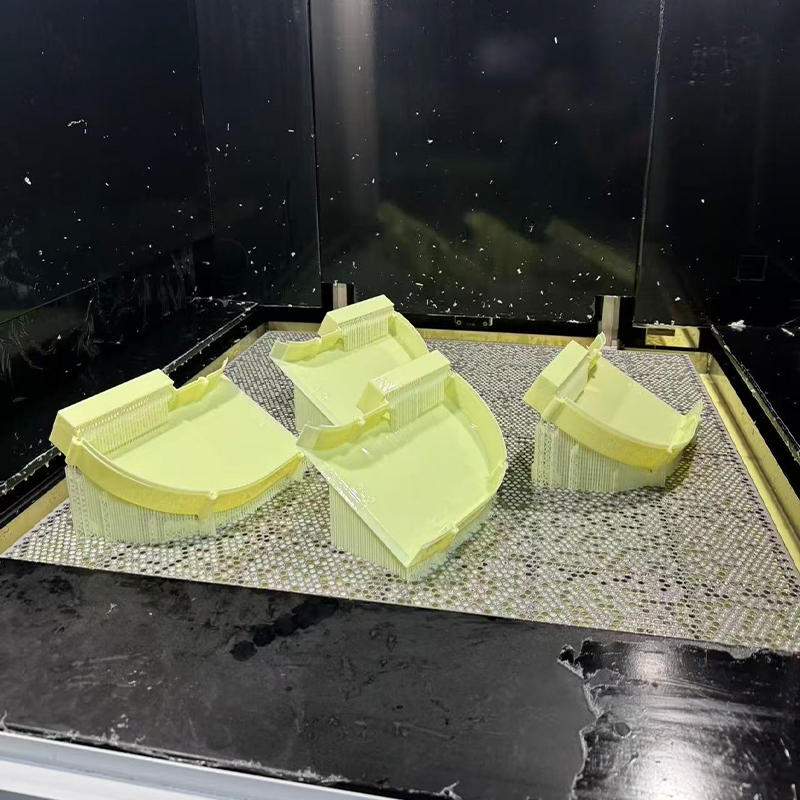 Gul ABS-lignende harpiks 3D-udskrivningsservice
-
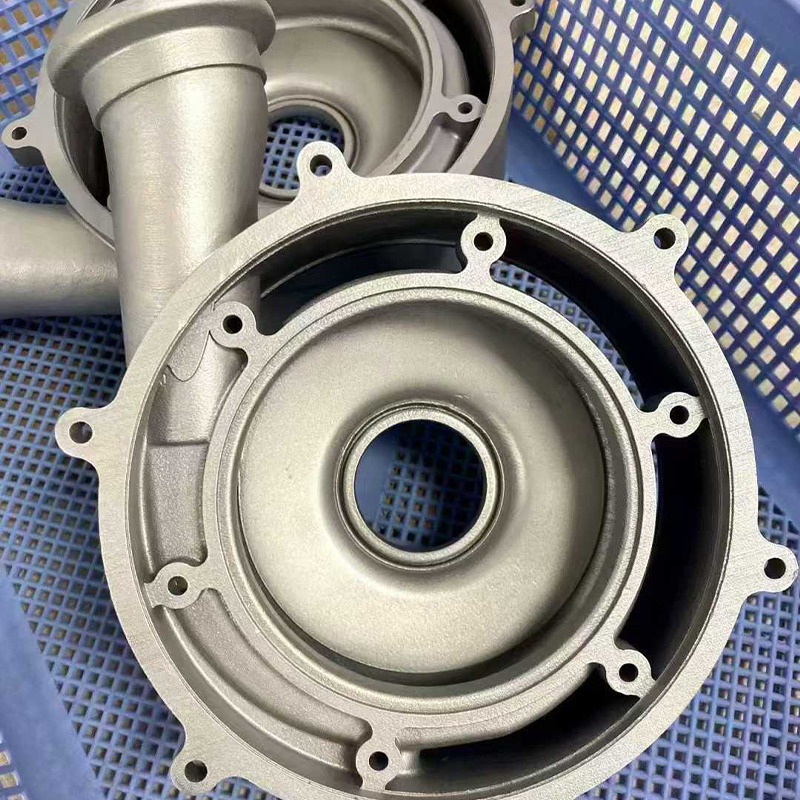 Rustfrit stål 316L 3D Print Service
-
 PPS+CF kulfiberforstærket materiale 3D-udskrivningsservice
-
 HT-PLA højtemperatur PLA-materiale 3D-udskrivningsservice
-
 Standard FDM Materials 3D Printing Service (PLA, PETG, ABS)
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
