- 3D-printtjenester

- CNC-bearbejdningstjenester

- Vakuumstøbning

- Overfladebehandling

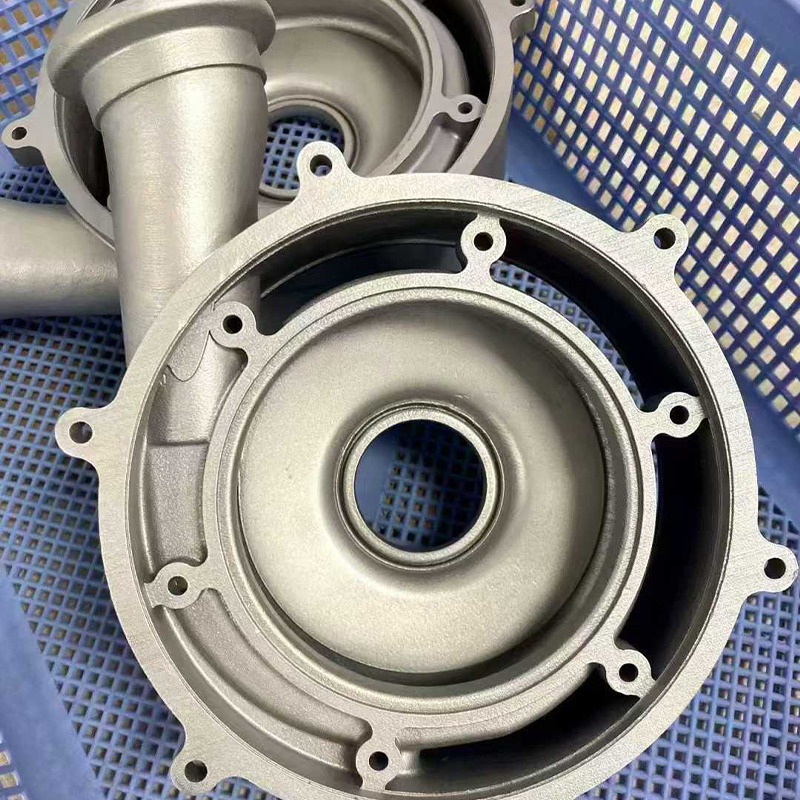
Polyether Ether Ketone 3D Printing: Proceskontrol, omkostninger og leverandørvejledning
En KIG-del kan se fejlfri ud, når den forlader printeren, og stadig underperforme i drift, hvis polymeren aldrig når den rigtige semi-krystallinske tilstand. Polyether ether keton 3D printing handler mindre om at indlæse en højtemperatur filament og mere om at kontrollere varme gennem tørring, ekstrudering, afkøling, udglødning og inspektion. Processen er levedygtig for krævende dele, men kun når leverandøren behandler temperatur og krystallinitet som målbare procesoutput frem for printerindstillinger.
Denne sondring har betydning på tilbudsstadiet. KIG er en dyr teknisk termoplast, og højtemperatur materialeekstrudering kører langsomt. En køber, der kun sammenligner prisen pr. kubikcentimeter, vil savne de større omkostningsdrivere: opvarmet kammertid, supportstrategi, udglødning, bearbejdningsgodtgørelse, inspektion og skrotrisiko. En køber, der kun sammenligner dataarket, vil gå glip af procesgabet mellem en testkupon og en rigtig beslag, tætning, isolator eller sliddel.
Det praktiske svar er at starte med delens funktion, ikke navnet på polymeren. Hvis delen har brug for bred kemisk resistens, høj kontinuerlig varme, slidstyrke og stivhed ved forhøjet temperatur, fortjener PEEK seriøs vurdering. Hvis delen hovedsageligt har brug for varmebestandighed og stivhed i et tørt miljø, kan en højtemperatur kulfiberforbindelse, en metaladditivrute eller et bearbejdet design give et mere forudsigeligt program. Resten af denne guide forklarer, hvor polyetherether keton 3D-printing tjener sine omkostninger, og hvor det bliver en dyr mismatch.
Polyether Ether Ketone 3D Printing: Hvad processen virkelig kræver
PEEK er en semi-krystallinsk termoplast med et højt smeltepunkt og en stærk egenskabsprofil. Ved materialeekstrudering opvarmes polymeren et godt stykke over sit smeltepunkt, aflejres lag for lag og afkøles derefter under kontrollerede forhold. Den nøjagtige profil afhænger af harpikskvaliteten, dysegeometrien, delens geometri og printeren, men den generelle retning er klar: PEEK har brug for en varm dyse, et varmt byggekammer og en disciplineret kølestrategi. En maskine, der kan nå dysetemperaturen, men ikke kan holde kammervarmen, vil kæmpe for at producere ensartede dele.
Dette er grunden til, at polyetherether keton 3D-print er i en anden kategori end at printe PLA, PETG eller endda standard nylon. Filamentet skal muligvis tørres før brug, konstruktionsoverfladen skal tåle høje temperaturer, og kammeratmosfæren skal være stabil gennem hele bygningen. Træk, åbne døre og korte forvarmningscyklusser kan skabe termiske gradienter, der viser sig senere som forvridning, dårlig lagbinding eller inkonsekvent krystallinitet. Disse defekter er muligvis ikke synlige på ydersiden af delen.
En almindelig fejl er at fokusere på dysetemperaturen alene. Dysen smelter polymeren, men kammeret og køleprofilen har indflydelse på, hvordan polymeren størkner. Langsom, kontrolleret afkøling understøtter generelt krystallinitet. Hurtig afkøling kan efterlade materialet i en mere amorf tilstand, hvilket kan reducere kemisk resistens og dimensionsstabilitet. Nogle leverandører udskriver PEEK ved en lavere kammertemperatur og stoler på post-print udglødning for at opbygge krystallinitet. Det kan fungere, men det flytter risikoen ind i udglødningstrinnet og kræver en verificeret cyklus for delens geometri.
Der er også en hardwareomkostningsdimension. Højtemperaturprintere bruger mere robuste varmelegemer, isolering, motorer og termiske styringer end standardmaskiner. Disse omkostninger genvindes gennem maskintid, ikke gennem materiale alene. For en køber er implikationen enkel: spørg efter selve procesvinduet, ikke kun materialenavnet. Spørg, hvordan leverandøren verificerer kammerens ensartethed, hvordan den håndterer termisk ekspansion under en lang konstruktion, og hvordan den registrerer udglødningscyklussen.
Hvorfor krystallinitet afgør, om en PEEK-del fungerer
PEEK kan eksistere i amorfe og semi-krystallinske former. I en trykt del er forholdet mellem dem ikke en laboratoriekuriositet. Det påvirker stivhed, dimensionsstabilitet, kemikalieresistens og den måde, delen opfører sig under vedvarende belastning. En semi-krystallinsk struktur foretrækkes generelt til krævende anvendelser, fordi de ordnede områder bidrager til styrke og modstand. En amorf eller delvist krystallinsk del kan være lettere at fremstille, men den kan komme til kort under de præcise forhold, hvor PEEK er valgt.
Kølehastigheden er hovedhåndtaget. Hvis den aflejrede polymer afkøles langsomt i et varmt kammer, har polymerkæderne tid til at organisere sig. Hvis det afkøles hurtigt, fryses strukturen i en mindre ordnet tilstand. Delens geometri har også betydning. Tynde vægge, skarpe hjørner og store flade områder mister varme med forskellige hastigheder, så et enkelt print kan indeholde zoner med forskellige termiske historier. Det er en af grundene til, at PEEK-dele ofte kræver generøse radier, gradvise tykkelsesovergange og en veltilrettelagt byggeorientering.
Udglødning er den anden håndtag. En post-print termisk cyklus kan øge krystalliniteten og lindre resterende stress, men det kan også introducere forvrængning, hvis delen opvarmes eller afkøles for hurtigt, eller hvis den ikke understøttes korrekt. Den rigtige cyklus afhænger af snittykkelse, geometri og leverandørens valideringsdata. En generisk opskrift kopieret fra et materialedatablad er ikke en proceskontrolplan. Gode leverandører binder udglødningscyklussen til delen, registrerer den faktiske rampe og udblødning og inspicerer kritiske dimensioner efter cyklussen.
For købere bør krystallinitet fremstå i kvalitetssamtalen. Spørg, om leverandøren måler det, hvor ofte og på hvilken prøve. Differentiel scanningskalorimetri kan give en krystallinitetsindikation, mens tæthedstjek og mekaniske kuponer kan understøtte den samme konklusion fra en anden vinkel. Ikke alle job kræver en komplet laboratorierapport, men en PEEK-del til kemisk service, høj varme eller en sikkerhedsrelateret funktion bør ikke være afhængig af visuel inspektion alene.
PEEK 3D-udskrivningsprocessen: tørring, ekstrudering, afkøling og udglødning
En robust polyether ether keton 3D print workflow er en kæde af kontroller. Hvert trin beskytter det næste. De nøjagtige parametre tilhører materialeleverandøren og printerplatformen, men rækkefølgen er konsistent nok til at kunne bruges som indkøbstjekliste.
- Bekræft harpikskvaliteten og batchen. PEEK er ikke en enkelt vare. Karaktererne er forskellige i viskositet, fyldstofindhold, farve og tilsigtet behandling. Registrer partiet, og hold det sporbart til bygningen.
- Tør og beskyt filamentet. Fugt og forurening kan skabe hulrum, overfladefejl og inkonsekvent ekstrudering. Følg harpiksleverandørens tørreplan og hold materialet i en tør tilstand under opbygningen.
- Forvarm kammeret og stabiliser maskinen. En varm dyse er ikke nok. Kammeret, byggepladen og det omkringliggende hardware skal have tid til at nå en stabil tilstand før det første lag.
- Udskriv med en valideret profil. Dysetemperatur, laghøjde, ekstruderingsbredde, køling og hastighed bør komme fra en kvalificeret profil for materialet og geometrien, ikke fra forsøg og fejl fra købers side.
- Kontroller afkøling og byg risiko for afbrydelser. Lange builds har brug for stabil kraft, termisk kontrol og en plan for pauser. Et koldt træk eller en uplanlagt pause kan skabe et svagt lag, som er svært at opdage senere.
- Udglød og inspicér. Eftertrykscyklussen skal dokumenteres. Kritiske dimensioner, masse, overfladetilstand og eventuelle testkuponer bør kontrolleres i forhold til den aftalte plan.
To procesvalg fortjener tidlig diskussion. Den første er byggeorientering. PEEK-dele er ofte anisotrope, fordi bindingen mellem lag ikke er identisk med styrken i et lag. Hvis den højeste belastning løber på tværs af lagretningen, kan designet have brug for en anden orientering, en tykkere sektion eller en sekundær operation. Den anden er bearbejdningsgodtgørelse. Mange PEEK-dele udskrives næsten i nettoform og bearbejdes derefter på kritiske grænseflader, fordi udskrivning alene måske ikke holder enhver tolerance økonomisk.
Fjernelse af støtte er en anden praktisk risiko. PEEK er sejt, og støttestrukturer kan være svære at fjerne uden at markere overfladen. Støttematerialet, grænsefladelaget og fjernelsesmetoden skal aftales før bygningen. For forseglede eller kemisk udsatte dele bør køberen også spørge, om understøtninger efterlader åbne stier eller overfladeskader, der kan påvirke ydeevnen.
PEEK vs PPS-CF vs PAHT-CF: En praktisk materialesammenligning
De fleste PEEK-projekter beder ikke rigtig om PEEK som navn. De beder om en kombination af varme, kemisk resistens, stivhed, slidadfærd og dimensionsstabilitet. Det åbner for sammenligningen med andre højtydende ruter. Skemaet nedenfor er en planlægningshjælp, ikke et materialedatablad; den sammenligner den relative procesbyrde for tre ruter, som købere ofte gennemgår sammen.
Resultaterne afspejler, hvor meget termisk kontrol, tørredisciplin og efterbehandlings-opmærksomhed hver rute har tendens til at kræve i en tilpasset fremstillingsindstilling. De skal bruges til at ramme en samtale med leverandøren, ikke til at erstatte applikationstest.
Relativ procesefterspørgsel efter højtemperatur polymerruter
Vejledende planlægningsscore, ikke målte materialeegenskaber
Højere score betyder større efterspørgsel efter termisk og processtyring i en typisk brugerdefineret build. Geometri, printerplatform og valideringskrav kan ændre billedet.
Diagrammet er nyttigt, fordi det adskiller materialekapacitet fra produktionsbyrde. PEEK ligger i toppen af byrdeskalaen, så det bør reserveres til dele, hvor dens ejendomskombination udfører rigtigt arbejde. PPS-CF er ofte en mere praktisk vej til kemisk udsatte beslag, armaturer og komponenter, der har brug for høj varme plus stivhed uden den fulde PEEK-proceskæde. PAHT-CF er lettere at behandle og kan passe til strukturelle huse, jigs og letvægtsbeslag, hvor den kontinuerlige temperatur er lavere.
For hold, der sammenligner prototyper og lavvolumenproduktion, bør beslutningen omfatte efterbehandling og tolerancestrategi. En PPS-CF- eller PAHT-CF-del kan udskrive hurtigere og bearbejde lettere, men den har stadig brug for den rigtige vægtykkelse, fiberorientering og inspektionsplan. PEEK kan retfærdiggøre omkostningerne i en tætning, bøsning, kemisk armatur eller højvarmeisolator, hvor fejl er dyrt. Den forkerte sammenligning er prisen pr. del alene; den rigtige sammenligning er de samlede omkostninger for en valideret del.
| Hensyn | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Varmemodstand | Meget høj | Høj | Moderat til høj |
| Kemisk resistens | Meget høj | Høj | Moderat |
| Procesbesvær | Meget høj | Høj | Moderat |
| Udglødning af opmærksomhed | Normalt påkrævet | Anbefales ofte | Anbefales ofte |
| Typisk pasform | Tætninger, bøsninger, kemisk inventar, højvarmeisolatorer | Kemisk udsatte beslag, pumpedele, armaturer | Huse, jigs, lette konstruktionsdele |
| Relativ materialeomkostning | Højest | Mellem til høj | Midt |
For kemisk udsatte beslag og armaturer, hvor PEEK er overspecificeret, er PPS-CF-ruten et praktisk højtemperaturalternativ. Det giver en nyttig balance mellem stivhed, varmebestandighed og procesmodenhed for brugerdefinerede dele, der ikke har brug for den fulde PEEK-ejendomskonvolut.
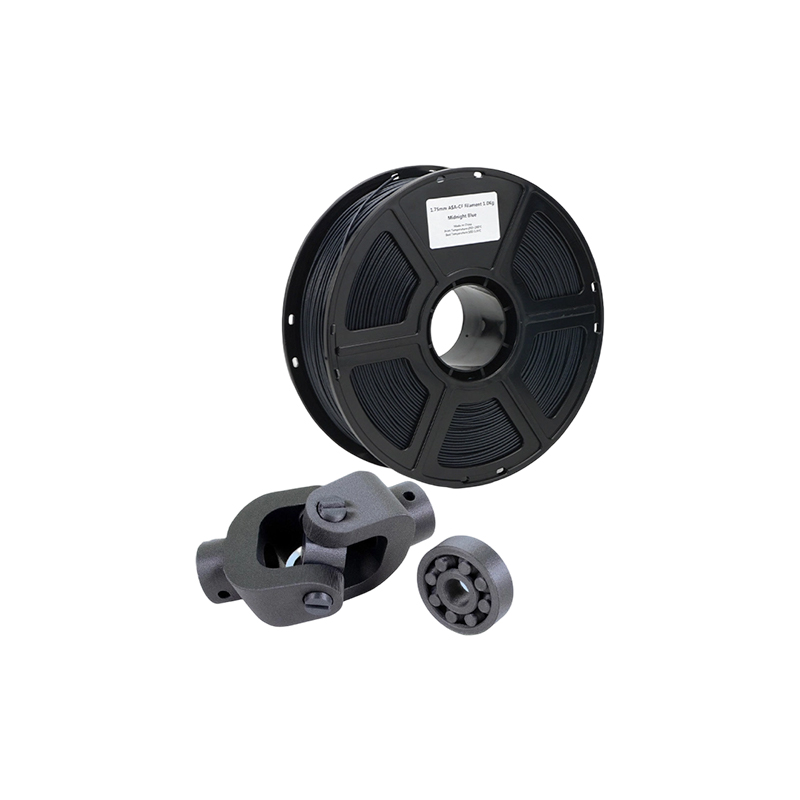 PPS CF Carbon Fiber 3D-print til funktionelle dele En højtemperatur FDM-materialemulighed til kemisk udsatte beslag og armaturer, der kræver stivhed, varmebestandighed og procesmodenhed uden overspecifikation på PEEK-niveau. Se produkt →
Det endelige valg bør træffes med tegningen, servicemiljøet og valideringsplanen i hånden. Et materiale, der er lettere at udskrive, kan stadig svigte, hvis designet ignorerer lagretning eller kemisk eksponering. Et materiale, der er sværere at udskrive, kan stadig være det lavere risikovalg, hvis applikationen virkelig har brug for sine egenskaber. Derfor er en materialesammenligningstabel et udgangspunkt, ikke en indkøbsordre.
Designregler, der holder PEEK-dele ude af skrotspanden
PEEK er hårdt, men det er ikke tilgivende for dårlig printgeometri. Store flade områder, bratte tykkelsesændringer og skarpe indre hjørner koncentrerer termisk belastning. Delen kan overleve udskrivning og derefter bevæge sig under udglødning eller bearbejdning. Design for termisk stabilitet fra begyndelsen, og processen bliver mere forudsigelig.
Brug generøse radier ved indvendige hjørner. Overgang mellem tykke og tynde sektioner gradvist. Undgå lange, ustøttede spænd, hvor de første lag skal bære deres egen varme. Hvis en flad overflade er kritisk, skal du overveje en bearbejdningsgodtgørelse i stedet for at udskrive den endelige overflade. Ribben kan forbedre stivheden, men de skaber også termiske masseforskelle; et ribbelayout, der fungerer i sprøjtestøbning, er måske ikke det bedste layout til materialeekstrudering.
Tænk på lagretningen, før du færdiggør tegningen. Hvis en PEEK-del vil se trækbelastning på tværs af lag, kan designet have brug for mere snittykkelse eller en anden byggeorientering. Hvis delen skal bearbejdes efter udskrivning, skal der være nok lager til efterbehandlingsoperationen og definere de datum, der vil overleve udglødning. En smuk trykt overflade er ikke nyttig, hvis den kritiske boring bevæger sig efter varmebehandling.
Tolerancer fortjener en separat samtale. Udskrivning kan rumme et praktisk tolerancebånd til mange funktioner, men PEEKs termiske ekspansion og krympningsadfærd gør snævre tolerancer på tværs af lange dimensioner vanskeligere. Når en tegning kræver lejepasninger, tætning af riller eller fladhed på en stor flade, planlæg for præcis CNC efterbehandling. Det er ofte den mest økonomiske måde at kombinere PEEKs materialeegenskaber med dimensionskontrol af bearbejdning.
Når PEEK-print har brug for snævre tolerancer, er præcisions-CNC-fræsning ofte det afsluttende trin, der gør designet praktisk. Den kan etablere datums, rydde op i kritiske grænseflader og bringe delen ind i den aftalte inspektionsplan uden at tvinge printeren til at holde enhver tolerance i én operation.
 Præcisions CNC fræsning til Tight-Tolerance PEEK og forme En bearbejdningsmulighed til at etablere datums, rense kritiske grænseflader og håndtere støbeforme i stort format, når printede PEEK-dele har brug for snævrere tolerancer. Se produkt →
Overvej også montering. PEEK-dele kan sammenføjes med indsatser, fastgørelseselementer eller klæbemiddel, og hver metode har en termisk grænse. Et design, der er stabilt ved stuetemperatur, kan løsne sig efter gentagne varmecyklusser. Hvis delen skal forsegles, skal du kontrollere, at den trykte overflade og bearbejdningsmærkerne ikke skaber lækage. Hvis det vil glide eller rotere, skal du kontrollere slidretningen i forhold til lagets orientering.
Hvad driver omkostningerne ved Polyether Ether Ketone 3D Printing
PEEK er dyrt før printeren starter. Materialeomkostningerne er høje, maskinen er specialiseret, og opbygningen kører langsomt. Det er kun de synlige omkostninger. Et realistisk tilbud afspejler også tørring, kammerforvarmning, lang maskinbelægning, udglødning, inspektion, fjernelse af støtte og skrotrisiko. Købere, der kun sammenligner filamentprisen, vil blive overrasket over spredningen mellem leverandører.
- Materiale og batchstørrelse. Små ordrer kan have en væsentlig præmie, fordi leverandøren skal åbne, tørre og kvalificere en batch til en kort periode.
- Maskintid. Opbygninger ved høje temperaturer er langsomme, og det opvarmede kammer forbruger energi, før det første lag aflejres.
- Geometri og støtte. Høje dele, tætte understøtninger og vanskelig adgang øger byggetiden og efterbehandlingsarbejdet.
- Udglødning og inventar. En kontrolleret termisk cyklus kan kræve dedikerede armaturer for at forhindre forvrængning.
- Bearbejdningsgodtgørelse. Næsten-net-udskrivning plus CNC-finish kan være mere forudsigelig end udskrivning til endelig tolerance.
- Inspektion. Dimensionsrapporter, materialesporbarhed og testkuponer øger omkostningerne, men de reducerer risikoen for at acceptere en del, der ikke kan valideres.
- Skrot og omarbejde. PEEK tolererer ikke procesgenveje. En leverandør, der citerer uden skrotgodtgørelse, kan få dækket omkostningerne andetsteds.
Omkostningssamtalen bør derfor starte med ansøgningen og acceptkriterierne. Hvis delen er et ikke-kritisk armatur, kan en enklere inspektionsplan være nok. Hvis delen er en kemisk tætning eller en højvarmeisolator, er valideringsomkostningerne en del af produktet. En god leverandør vil adskille engangsteknik, byggeomkostninger, efterbehandling og inspektion, så køberen kan se, hvor pengene går hen.
Volumen ændrer ligningen, men fjerner ikke procesbyrden. PEEK er ikke et materiale, hvor en stor ordre automatisk bliver billig. Leverandøren kan have brug for dedikerede armaturer, batchsporbarhed og en stabil printprofil før skalering. For lavvolumen specialarbejde er det praktiske mål først repeterbarhed, derefter prisforbedring gennem indlejring, byggelayout og efterbehandlingseffektivitet.
Når en PEEK 3D-printtjeneste giver mening, og hvornår den ikke gør
En PEEK 3D-printtjeneste giver mest mening, når delen er geometrisk kompleks, volumen er lav til moderat, og applikationen har brug for materialets kombination af varme, kemisk resistens og mekanisk ydeevne. Funktionelle prototyper, små produktionsserier, reservedele og design med interne kanaler eller konsoliderede samlinger er naturlige kandidater. Udskrivning kan også forkorte vejen fra designgentagelse til en testbar del, når alternativet er en lang støbeform eller et bearbejdningsprogram.
Det giver mindre mening, når delen er enkel, stor og geometrisk venlig at bearbejde. En almindelig blok, ring eller plade kan være hurtigere og mere økonomisk i PEEK-form, især når snævre tolerancer er påkrævet. Udskrivning er også en dårlig pasform, når designet har brug for en overfladefinish, der ville kræve omfattende håndarbejde, eller når delen vil blive udsat for forhold uden for PEEKs egnethed, såsom vedvarende ultraviolet eksponering uden beskyttelse. PEEK er et stærkt materiale, men det er ikke et universelt materiale.
Volumenspørgsmålet er vigtigt. Ved meget lav volumen undgår udskrivning værktøj og kan hurtigt levere en kompleks form. Ved større volumen kan økonomien skifte mod kompressionsstøbning, bearbejdning eller en anden proces, afhængigt af geometri og tolerance. Det rigtige svar er ikke en regel baseret på en enkelt mængde. Det er en sammenligning af samlede omkostninger, gennemløbstid, risiko og værdien af designfrihed.
Til armaturer, huse og lette strukturelle dele, hvor den kontinuerlige temperatur er lavere end PEEKs sortiment, kan PAHT-CF være en mere praktisk højtemperatur nylon kulfiberrute. Det kan reducere procesbyrden, mens det stadig giver nyttig stivhed og varmeydelse til mange industrielle dele.
 PAHT CF højtemperatur nylon kulfiber 3D-print En praktisk FDM-rute til lette strukturelle armaturer og huse, der har brug for stivhed og varmeydelse under PEEKs rækkevidde, med et stærkt styrke-til-vægt-forhold. Se produkt →
En god serviceudbyder vil fortælle dig, hvornår PEEK ikke er den bedste udnyttelse af budgettet. Det er ikke en salgsfejl; det er et tegn på, at leverandøren vurderer ansøgningen. Bed om et side-ved-side-billede af PEEK, en højtemperaturforbindelse og en bearbejdet eller metalrute, hvis disse muligheder er relevante. Den bedste rute er den, der opfylder funktionen med færrest ukontrollerede risici.
Kvalitetstjek at anmode om fra en PEEK 3D-printerproducent
Kvalitetskontrol for PEEK bør være proportional med risikoen. Et visuelt tjek er ikke nok til en kemisk tætning, en højvarmeisolator eller et bærende beslag. Køberen bør bede om bevis for, at materialet, maskinen og den termiske cyklus var kontrolleret. Den nøjagtige pakke kan variere, men kategorierne er konsekvente.
- Materiale sporbarhed. Kvalitet, batch, leverandørcertifikat og lagerhistorik skal være tilgængelig. Hvis leverandøren ikke kan identificere partiet, er ejendomskravene svære at forsvare.
- Tørrings- og opbevaringsrekord. En simpel log kan vise, at filamentet blev tørret og beskyttet før bygningen.
- Byg rekord. Printer, dyse, laghøjde, kammertemperatur, bygningsorientering og enhver afbrydelse skal dokumenteres.
- Udglødningsrekord. Rampehastighed, iblødsætningstemperatur, holdetid, afkølingshastighed og anvendt armatur skal kunne spores til delen eller partiet.
- Dimensionsrapport. Kritiske egenskaber bør måles efter udglødning og efterbehandling, ikke før.
- Materiale validering. Densitet, krystallinitet eller mekaniske kupondata kan understøtte procespåstanden, især for et nyt materiale eller en kritisk applikation.
- Ikke-destruktiv anmeldelse. Visuel inspektion, massekontrol og, hvor det er berettiget, CT- eller ultralydsinspektion kan afsløre indre hulrum eller lagdefekter.
Spørg, hvordan leverandøren håndterer et mislykket byggeri eller et fejlagtigt eftersyn. En PEEK-del, der er uden for tolerance efter udglødning, bør ikke stille og roligt omarbejdes uden en ny inspektionsplan. Køberen bør vide, om delen blev skrottet, omarbejdet eller accepteret under en afvigelse. Det niveau af disciplin er mere værdifuldt end en blank brochure.
Fortrolighed hører også til i kvalitetssamtalen. PEEK-dele optræder ofte i ny produktudvikling, og tegningerne kan afsløre samlingens funktion. En leverandør, der håndterer globalt OEM-arbejde, bør have en klar tilgang til filkontrol, adgang og projektkommunikation. Køberen skal ikke skulle vælge mellem procesgennemsigtighed og beskyttelse af intellektuel ejendom.
Hvor Jiaheng passer ind i et højtydende byggeprogram
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. fungerer som en one-stop-præcisionsfremstillingspartner snarere end et enkelt-process trykkeri. Det offentliggjorte servicesortiment dækker 3D-print, CNC-bearbejdning, vakuumstøbning og replikering og overfladebehandling. Denne kombination er nyttig, når en PEEK-evaluering bliver til et bredere program med polymerprototyper, metalbeslag, silikoneformkopier og kosmetisk efterbehandling.
Den offentliggjorte 3D-printserie inkluderer SLA-harpiks, DLP-harpiks, SLS-nylon, SLM-metal og FDM-plast. Inden for FDM omfatter materialesiderne standard PLA, PETG og ABS samt højtemperaturmuligheder såsom HT-PLA, PAHT-CF og PPS-CF. SLS-serien omfatter sort nylon, hvid nylon og nylon med glasfiber. SLM-serien omfatter aluminiumslegering, rustfrit stål, titanlegering og værktøjsstål. Disse ruter erstatter ikke en valideret PEEK-proces, men de giver en køber praktiske alternativer, når applikationen ikke har brug for den fulde PEEK-kuvert.
For et program, der starter med et PEEK-lignende krav, er det første skridt at adskille de must-have egenskaber fra det foretrukne materiale. Hvis kemikalieresistens og kontinuerlig varme er afgørende, kan PEEK forblive referencen. Hvis delen primært har brug for stivhed, varmebestandighed og letvægtsstruktur, kan PPS-CF eller PAHT-CF være nok. Hvis delen har brug for styrke på metalniveau eller termisk ledningsevne, kan SLM titanium eller rustfrit stål være en bedre vej. Hvis designet har brug for en glat kosmetisk overflade eller et farvematchet hus, bliver overfladebehandlingsmulighederne en del af planen.
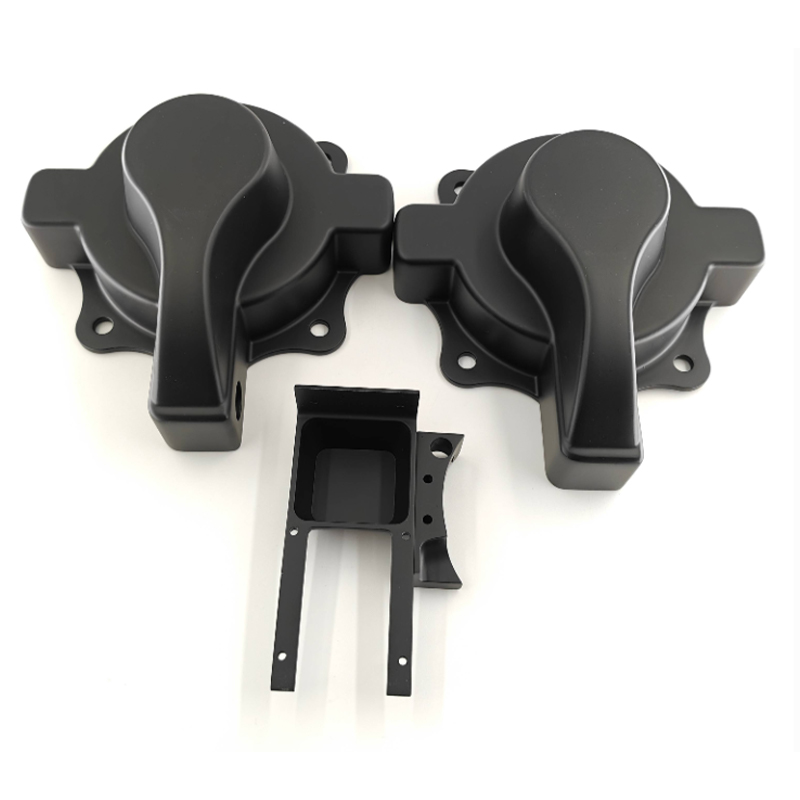
Jiaheng understøtter også CNC-fræsning, CNC-drejning og præcisions-CNC-fræsning, hvilket betyder noget for PEEK-dele, der har brug for tætte grænseflader efter udskrivning. Vakuumstøbning og replikering af silikoneforme kan understøtte broproduktion eller kopier i lavt volumen, når materialet og geometrien tillader det. Maling, belægning, lasergravering, polering, sandblæsning, galvanisering, anodisering og gennemsigtig delbehandling afrunder efterbehandlingssiden. Værdien er ikke, at hvert projekt bruger hver service; det er, at overdragelsen mellem tryk, bearbejdning, efterbehandling og inspektion kan styres ét sted.
Fordi PEEK ikke er opført blandt de offentliggjorte materialesider, bør en køber med et obligatorisk PEEK-krav hæve det tidligt. Holdet kan gennemgå tegningen, temperaturen, kemisk eksponering, tolerance og volumen og derefter bekræfte, om PEEK er den rigtige pasform, eller om en sammenlignelig rute er mere praktisk. Den samtale er mere nyttig end at tvinge hver højtydende del til ét materialenavn.
Sourcing PEEK 3D-printede dele: Producent, leverandør eller grossist?
Ordene producent, leverandør og grossist bruges ofte i flæng i sourcing, men de betyder forskellige ting for en tilpasset PEEK-del. En producent kontrollerer udskrivning, termisk cyklus, bearbejdning og inspektionsprocessen. En leverandør kan koordinere arbejdet, men ikke eje processen. En grossist er mere relevant for standard lagerformer, filamenter eller katalogkomponenter end for en tilpasset trykt del med en valideringspost. For en kritisk PEEK-komponent bør køberen vide, hvem der rent faktisk kontrollerer processen.
Dette betyder ikke, at en leverandør ikke kan være nyttig. En dygtig leverandør kan administrere kommunikation, kvalitetsdokumentation, logistik og flere processer. Risikoen opstår, når køberen antager, at leverandøren er producenten og derefter opdager, at procesregistret er kontrolleret af en tredjepart. Spørg direkte: hvem udskriver delen, hvem udgløder den, hvem bearbejder den, og hvem underskriver inspektionsrapporten? Hvis svaret ændres ved hvert trin, skal kvalitetsansvaret være klart.
En god forespørgsel om tilbud på PEEK 3D-print bør omfatte tegningen, delens funktion, driftstemperaturen, kemikalieeksponeringen, forventet levetid, de kritiske dimensioner, overfladekravet, inspektionsniveauet og målmængden. Det skal også fremgå, om PEEK er obligatorisk, eller om leverandøren kan foreslå et alternativ. Det sidste punkt kan spare betydelig tid og omkostninger.
For globale OEM-programmer skal du tilføje de kommercielle krav tidligt: Incoterms, emballering, mærkning, fortrolighed og ændringskontrol. En lav stykpris kan slettes af en forsendelse, der ankommer uden den rette dokumentation eller en del, der ikke kan spores til sit materialeparti. Indkøbsbeslutningen bør baseres på den samlede leverede pakke, ikke tilbudslinjen alene.
Applikationer, hvor PEEK 3D Printing tjener sin plads
PEEK bliver ofte evalueret inden for bilindustrien, rumfart, olie og gas, halvledere, medicinsk udstyr, robotteknologi og industrimaskiner. Den røde tråd er ikke en enkelt branche; det er en kombination af varme, kemikalier, slid og vægt. En del, der kun ser rumtemperaturluft, behøver muligvis ikke PEEK. En del, der ser varm væske, gentagen rengøring eller vedvarende belastning ved forhøjet temperatur, har en stærkere sag.
Inden for bil- og industriudstyr kan PEEK overvejes for komponenter under motorhjelm, tætninger, bøsninger, slidpuder og armaturer, der er udsat for varme eller kemikalier. I olie og gas kan kemisk resistens og dimensionsstabilitet have betydning for tætninger, isolatorer og komponenter i borehullet, selvom valideringskravene er strenge. I halvleder- og elektronikfremstilling kan PEEK forekomme i waferhåndtering, testarmaturer og isolerende dele, hvor partikeldannelse og kemisk eksponering har betydning. I medicinsk udstyr bruges PEEK i instrumenter og enhedskomponenter, men patientkontakt eller implanterbare applikationer kræver en regulatorisk vej, der er adskilt fra udskrivningsprocessen.
Robotteknologi og drone- eller eVTOL-programmer starter ofte med vægtreduktion. PEEK kan være nyttigt, hvor en højtemperatur polymerdel også skal være stærk og kemisk modstandsdygtig, men det er ikke automatisk det letteste eller mest økonomiske valg. En kulfiber-højtemperaturforbindelse, en metaladditivdel eller et bearbejdet aluminiumsdesign kan være bedre til et givet beslag eller hus. Det rigtige svar afhænger af belastningsvejen, den termiske eksponering og produktionsvolumen.
Forbrugerelektronik er et andet område, hvor der bør stilles spørgsmålstegn ved materialevalget. PEEK kan give varmebestandighed og dimensionsstabilitet i indvendige armaturer, men kosmetiske huse har ofte brug for overfladebehandling og farvekontrol, der kan være lettere med andre polymerer. Hvis delen er en funktionel intern komponent, kan PEEK være berettiget. Hvis det er en synlig skal, kan efterbehandlingsomkostningerne og risikoen for overfladefejl opveje den materielle fordel.
Den almindelige fejltilstand er at specificere PEEK for hver højtydende applikation uden at kontrollere den faktiske servicetilstand. En bedre tilgang er at liste kravene, rangere dem og teste de to øverste materialeruter. Det er mere arbejde i frontenden, men det mindsker chancen for en dyr del, der løser det forkerte problem.
FAQ: Polyether Ether Ketone 3D Printing
Er polyether ether keton 3D print mulig på en normal desktop printer?
Normalt nej. PEEK har brug for en højtemperatur-hotend, et opvarmet kammer, en byggeflade, der tåler varme, og en kontrolleret kølestrategi. En standard desktopprinter kan nå en høj dysetemperatur på papir, men den kan ofte ikke holde kammertemperaturen eller klare den termiske belastning for en pålidelig opbygning. Selv på en egnet maskine kræver processen en valideret profil og udglødning efter tryk.
Hvilke dyse- og kammertemperaturer har PEEK brug for?
De nøjagtige værdier afhænger af kvalitet og printer, men PEEK behandles et godt stykke over standard ingeniørplast. Dysetemperaturer er almindeligvis over 350 C, og kammertemperaturer er ofte i intervallet 150 C til 200 C. Nogle processer bruger en lavere kammertemperatur og er afhængige af udglødning. Købere bør bede om leverandørens validerede vindue i stedet for et enkelt nummer kopieret fra et datablad.
Hvorfor har PEEK brug for udglødning efter udskrivning?
Udglødning kan øge krystalliniteten og lindre resterende spænding fra lag-for-lag-bygningen. Det kan forbedre dimensionsstabiliteten og understøtte den ejendomsprofil, som applikationen forventer. Risikoen er, at en dårligt kontrolleret udglødning kan forvrænge delen. Cyklussen skal tilpasses til geometri og vægtykkelse, med dimensionskontrol efter cyklussen.
Er 3D-printet PEEK lige så stærkt som bearbejdet PEEK?
Ikke automatisk. Materialeekstrudering skaber laggrænser, så delen kan være anisotropisk. En trykt og udglødet PEEK-del kan fungere godt i kompression eller i retninger på linje med lagene, men den matcher muligvis ikke en bearbejdet del i alle retninger. For meget belastede dele skal designet tage højde for lagorientering og kan have behov for bearbejdning, tykkere sektioner eller en anden proces.
Kan PEEK-dele bearbejdes efter 3D-print?
Ja. Mange højtydende dele udskrives i næsten netform og bearbejdes derefter på kritiske grænseflader. Dette kan forbedre tolerance, fladhed og overfladefinish. Bearbejdningsplanen skal tage højde for det trykte materiales spændingstilstand og udglødningscyklussen, og den endelige inspektion skal ske efter alle termiske og bearbejdningstrin.
Hvor meget koster PEEK 3D-print?
Der er ingen brugbar enkeltpris uden geometrien og valideringsniveauet. Materiale, maskintid, fjernelse af støtte, udglødning, bearbejdning, inspektion og skrotrisiko bidrager alt sammen. En lille, enkel del og en stor, kritisk del kan adskille sig med stor margin. Den bedste tilgang er at citere delen med en klar inspektionsplan og en separat godtgørelse for teknik og efterbehandling.
Er PEEK mad sikker eller biokompatibel?
Behandl ikke "PEEK" som en generel godkendelse. Fødevarekontakt og medicinske anvendelser afhænger af den specifikke kvalitet, tilsætningsstoffer, forarbejdning, rengøring og reguleringsvej. En trykt del kan også have overflade- og porøsitetsegenskaber, der adskiller sig fra en bearbejdet eller støbt del. Disse applikationer kræver en dedikeret overensstemmelsesgennemgang, ikke et væsentligt navn alene.
Hvad er forskellen mellem PEEK og PPS-CF til 3D-print?
PEEK tilbyder generelt et højere ejendomsloft, især i varme- og kemikalieresistens, men det kræver også mere processtyring og omkostninger. PPS-CF er en højtemperatur kulfiberforbindelse, der kan være et praktisk valg til armaturer, beslag og kemisk udsatte dele, der ikke har brug for den fulde PEEK-konvolut. Det rigtige valg afhænger af servicetilstanden og valideringsplanen.
Hvordan skal jeg anmode om et tilbud fra en PEEK 3D-printproducent?
Send tegningen, funktionen, driftstemperaturen, kemikalieeksponeringen, de kritiske dimensioner, overfladekravet, inspektionsniveauet og målmængden. Angiv, om PEEK er obligatorisk, eller om der kan foreslås alternativer. Spørg, hvem der kontrollerer udskrivning, udglødning, bearbejdning og inspektion. Den information vil give et mere brugbart citat end en tegning alene.
Leverer Jiaheng PEEK 3D-print?
PEEK er ikke opført blandt de offentliggjorte materialesider. De tilgængelige ruter omfatter SLS-nylon, PPS-CF, PAHT-CF, anden FDM-plast, SLA- og DLP-harpiks, SLM-metaller, CNC-bearbejdning, vakuumstøbning og overfladebehandling. Hvis PEEK er obligatorisk, skal du dele ansøgningskravene, så teamet kan bekræfte, om det er den rigtige pasform, eller om en sammenlignelig rute er mere praktisk.
Fortsæt med at udforske produktionsruten
Hvis du sammenligner et PEEK-krav med andre højtydende ruter, hjælper det at se hele procesområdet, før materialebeslutningen er fastlagt. En one-stop-produktionsplatform kan sammenligne polymertryk, metaltryk, CNC-finish og overfladebehandling under én kvalitetssamtale.
Det mest nyttige næste skridt er at lægge tegningen og servicebetingelserne side om side. Det giver leverandøren nok information til at anbefale PEEK, en højtemperaturforbindelse, en metalrute eller et bearbejdet design uden at gætte. Det giver også køberen et klart grundlag for at sammenligne pris, leveringstid og risiko.
Polyether ether keton 3D printing er en stærk mulighed for den rigtige del, men det er ikke en genvej omkring teknik. Materialet belønner kontrolleret tørring, stabil kammervarme, gennemtænkt orientering, dokumenteret udglødning og inspektion efter termisk behandling. Det straffer antagelser. En leverandør, der kan forklare disse kontroller, er mere værdifuld end en, der blot angiver PEEK på en materialeside.
For købere er den praktiske vej at definere funktionen, rangordne kravene og sammenligne mindst to ruter. PEEK kan være det rigtige svar for en kemisk tætning, en højvarmeisolator eller en sliddel. PPS-CF, PAHT-CF, SLS-nylon, SLM-metal, præcisions-CNC eller en kombination kan være det bedre svar på et beslag, et hus, et armatur eller en prototype. Målet er ikke at undgå PEEK. Målet er at bruge det, hvor dets egenskaber løser et reelt problem, og hvor processen kan valideres.
Kontaktoplysninger
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
TILFØJ
-

Bygning 7, nr. 188, Hongni Sektion af Zha Wang Road, Danghu Subdistrict, Pinghu City, Jiaxing City, Zhejiang-provinsen, Kina
Copyright © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Integreret Smart Manufacturing Platform Producenter
